点击扫描添加微信

微信扫一扫,直接沟通
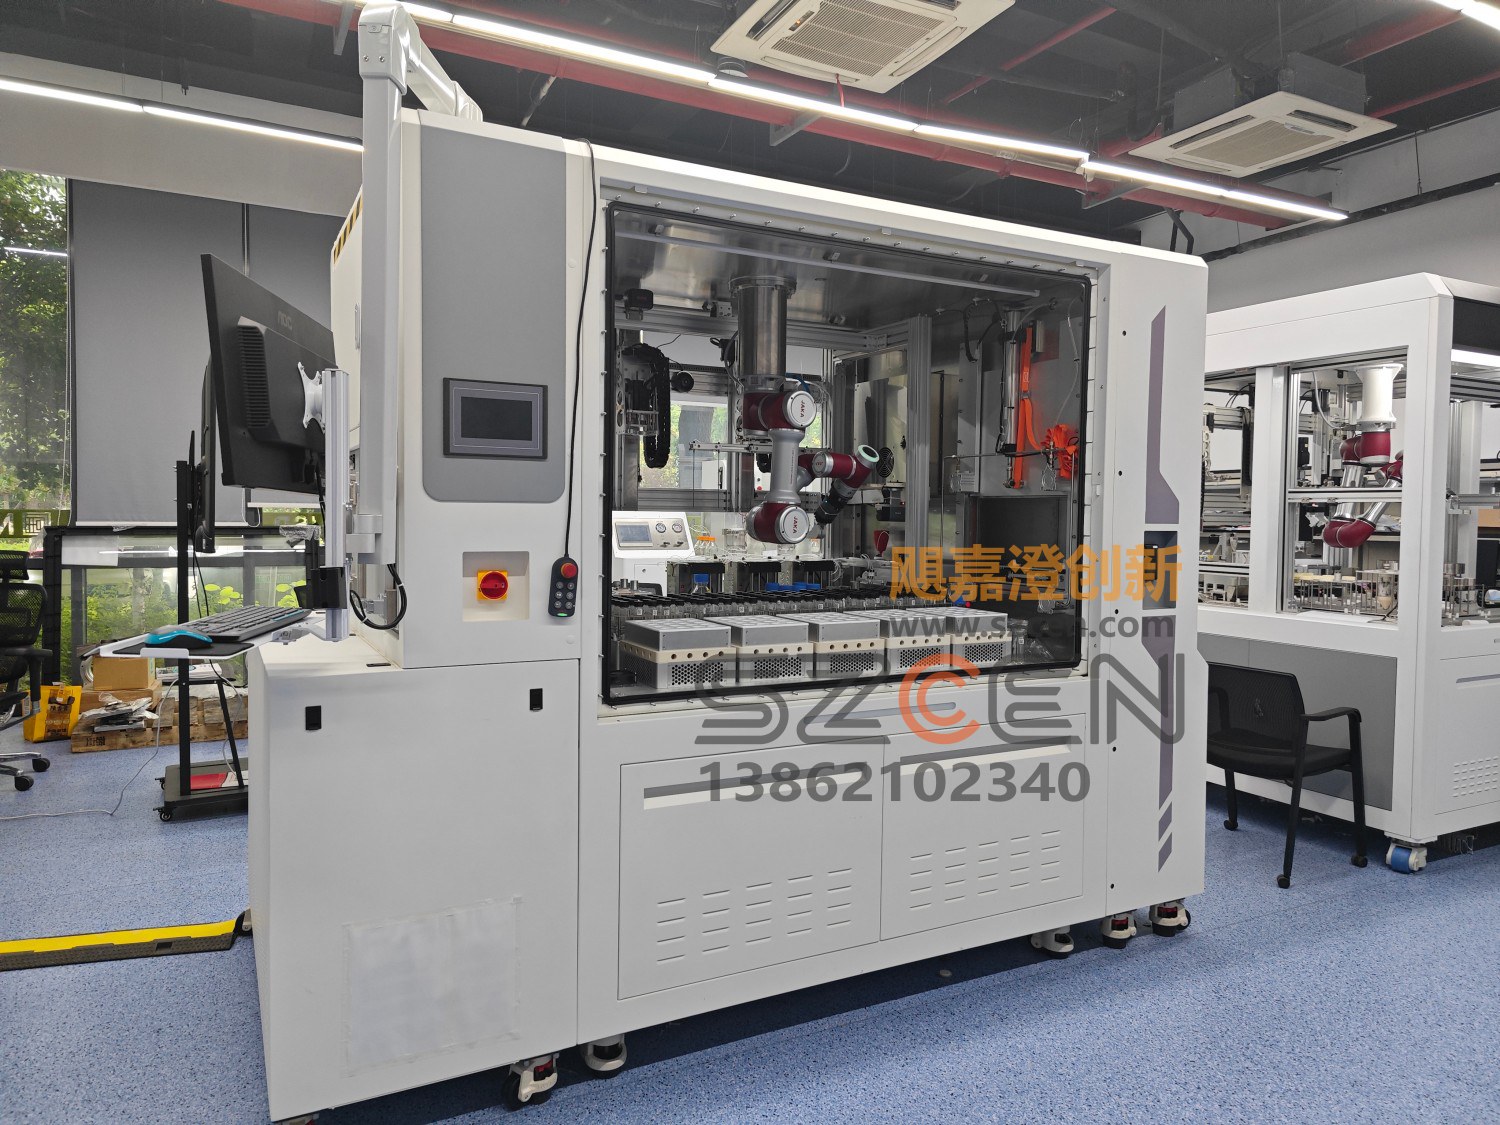
本案例为半导体键合机完成从客户输入资料到整机落地的打样生产,涵盖外观效果图确认、物料清单拆分、钣金下料折弯焊接、表面喷涂与丝印,最终交付现场装配完成的设备。
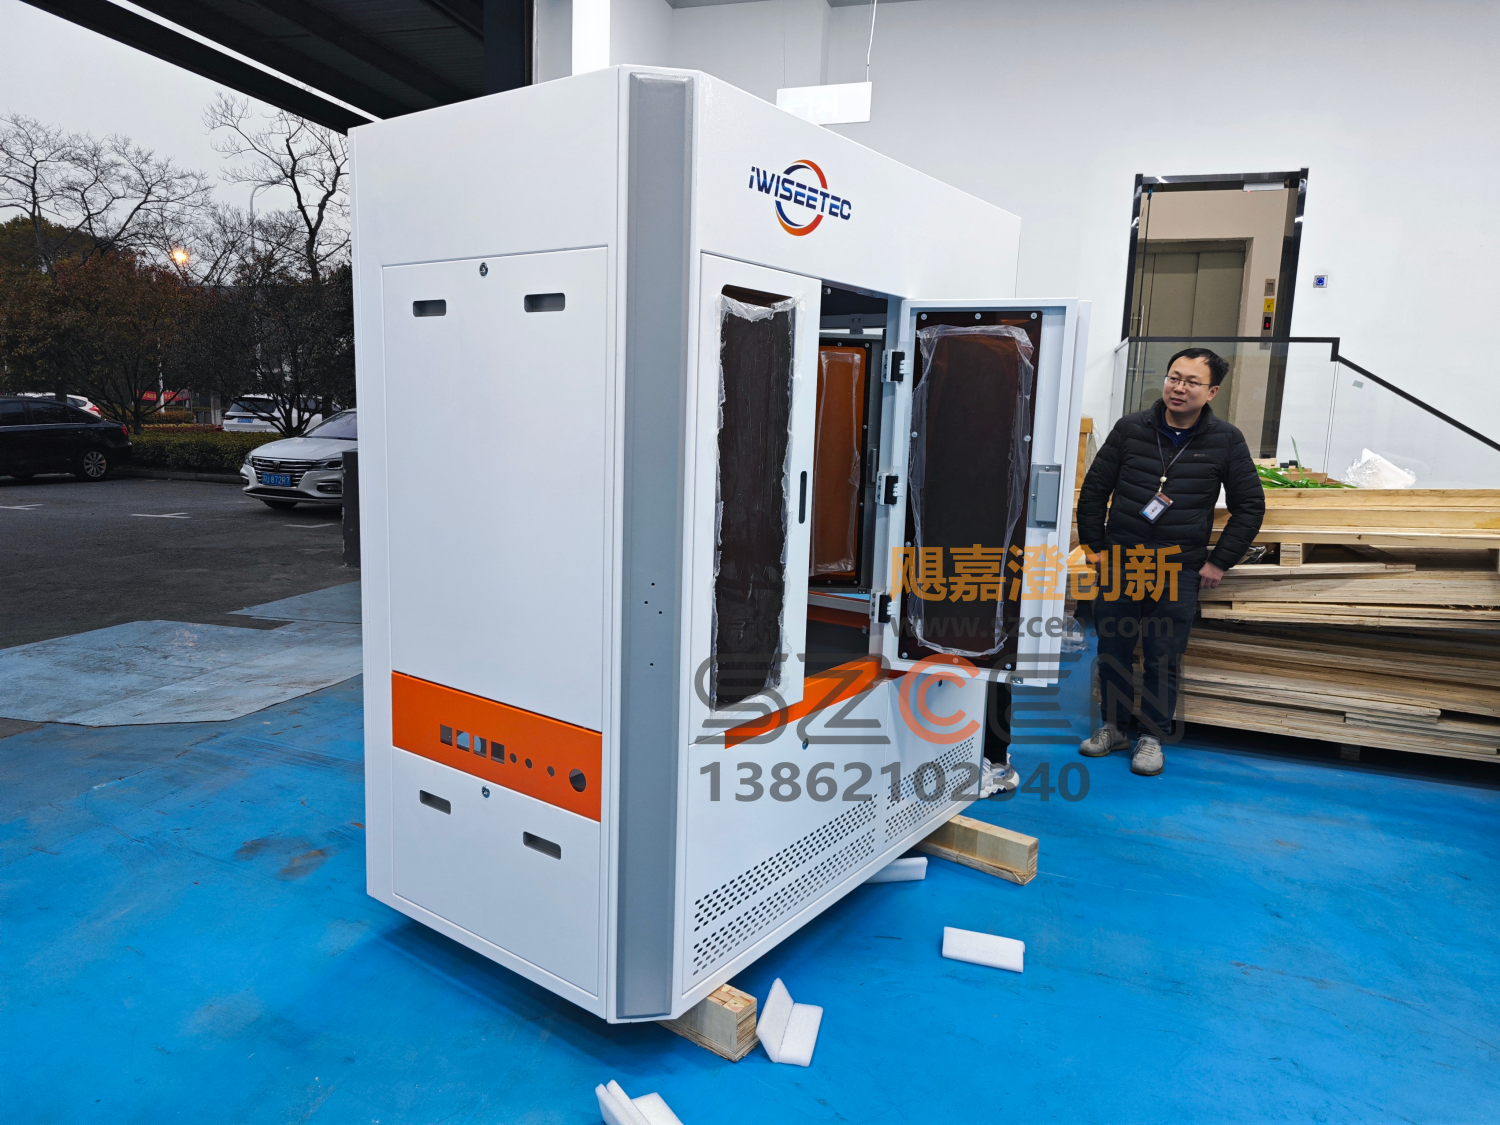
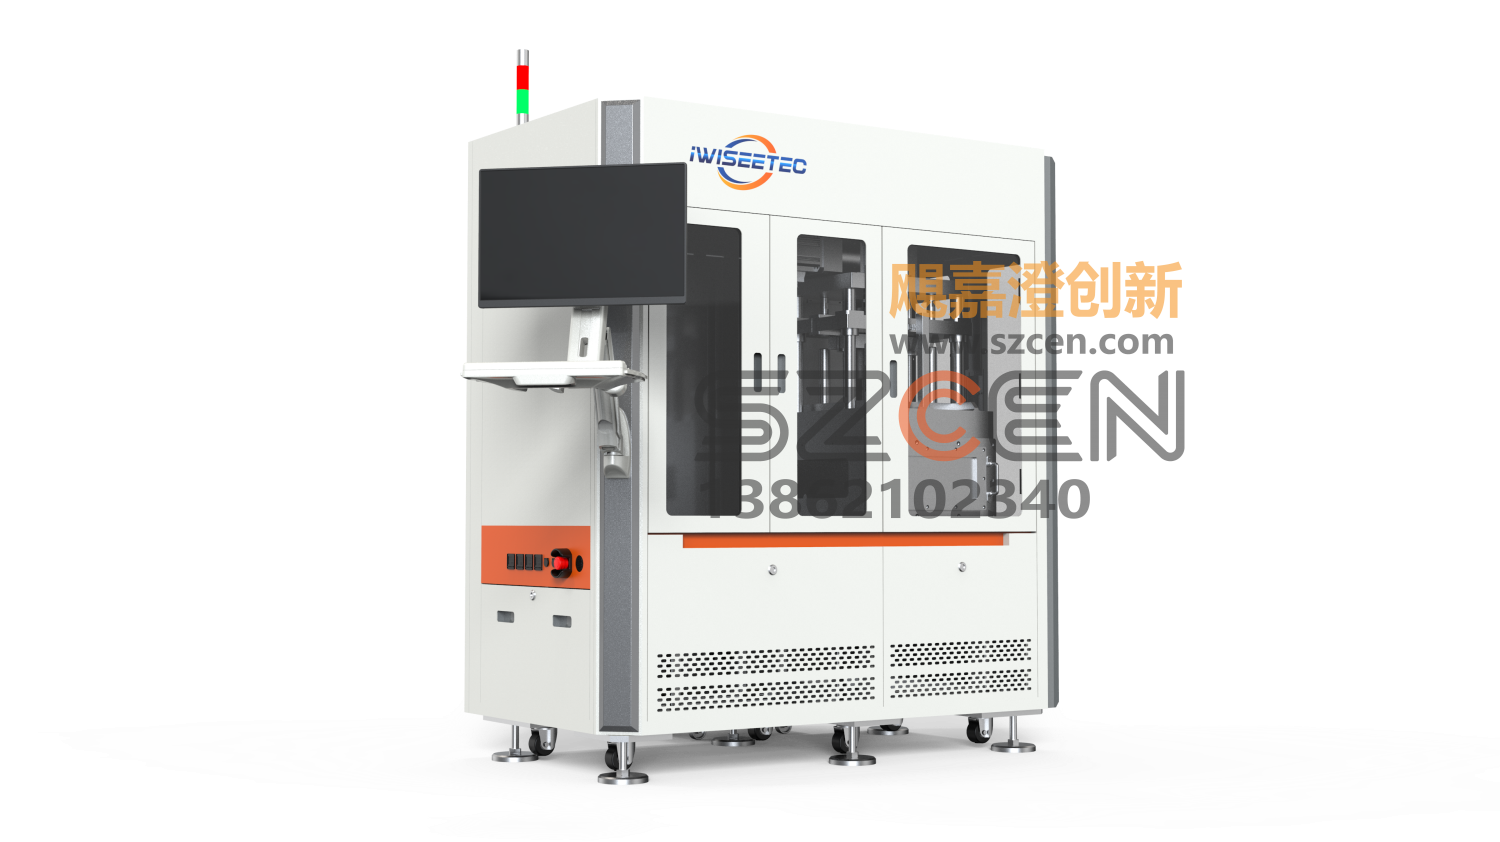
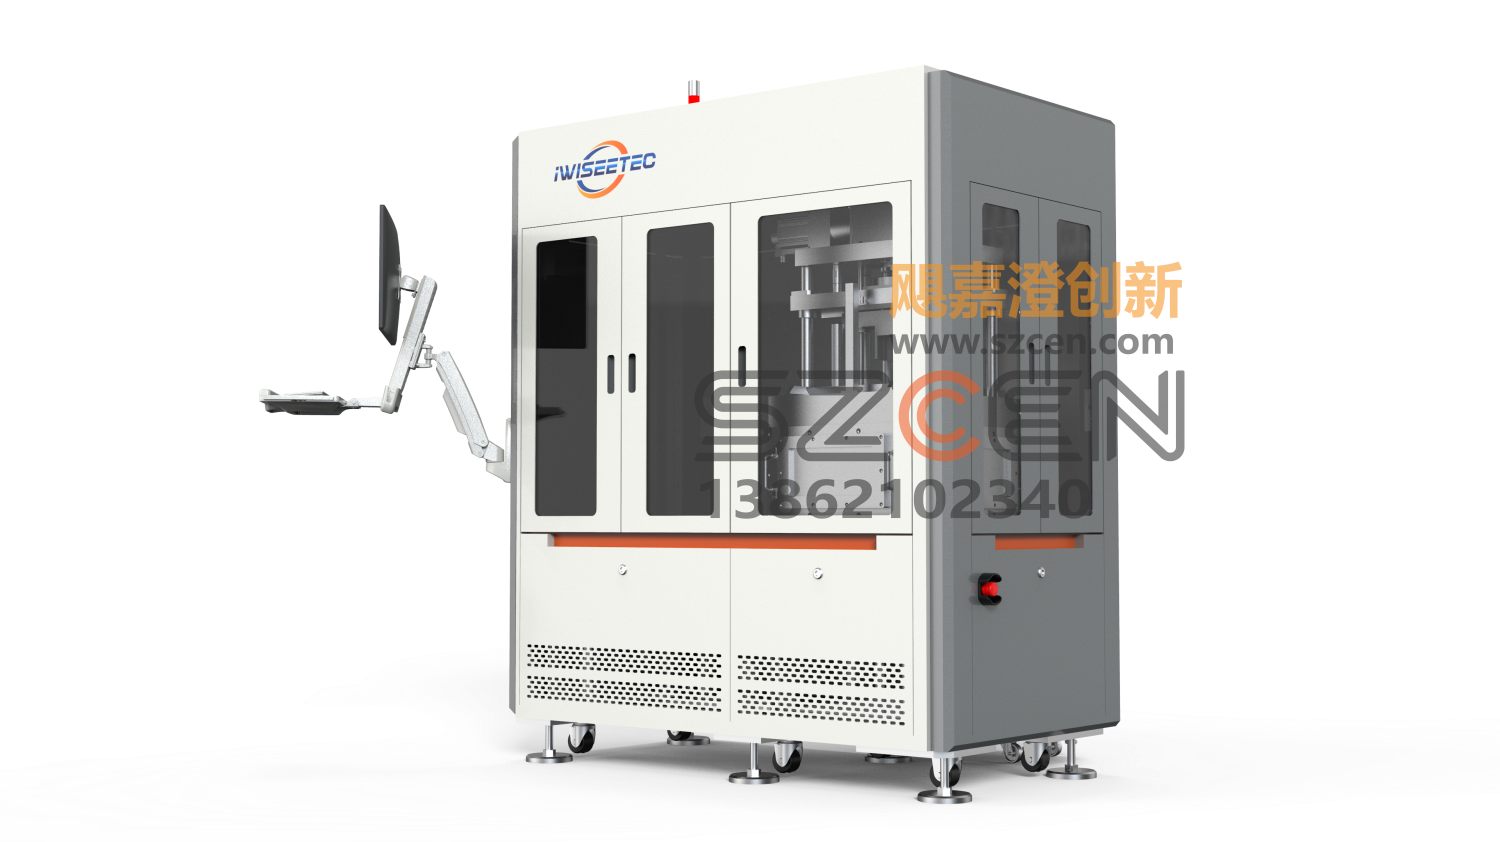
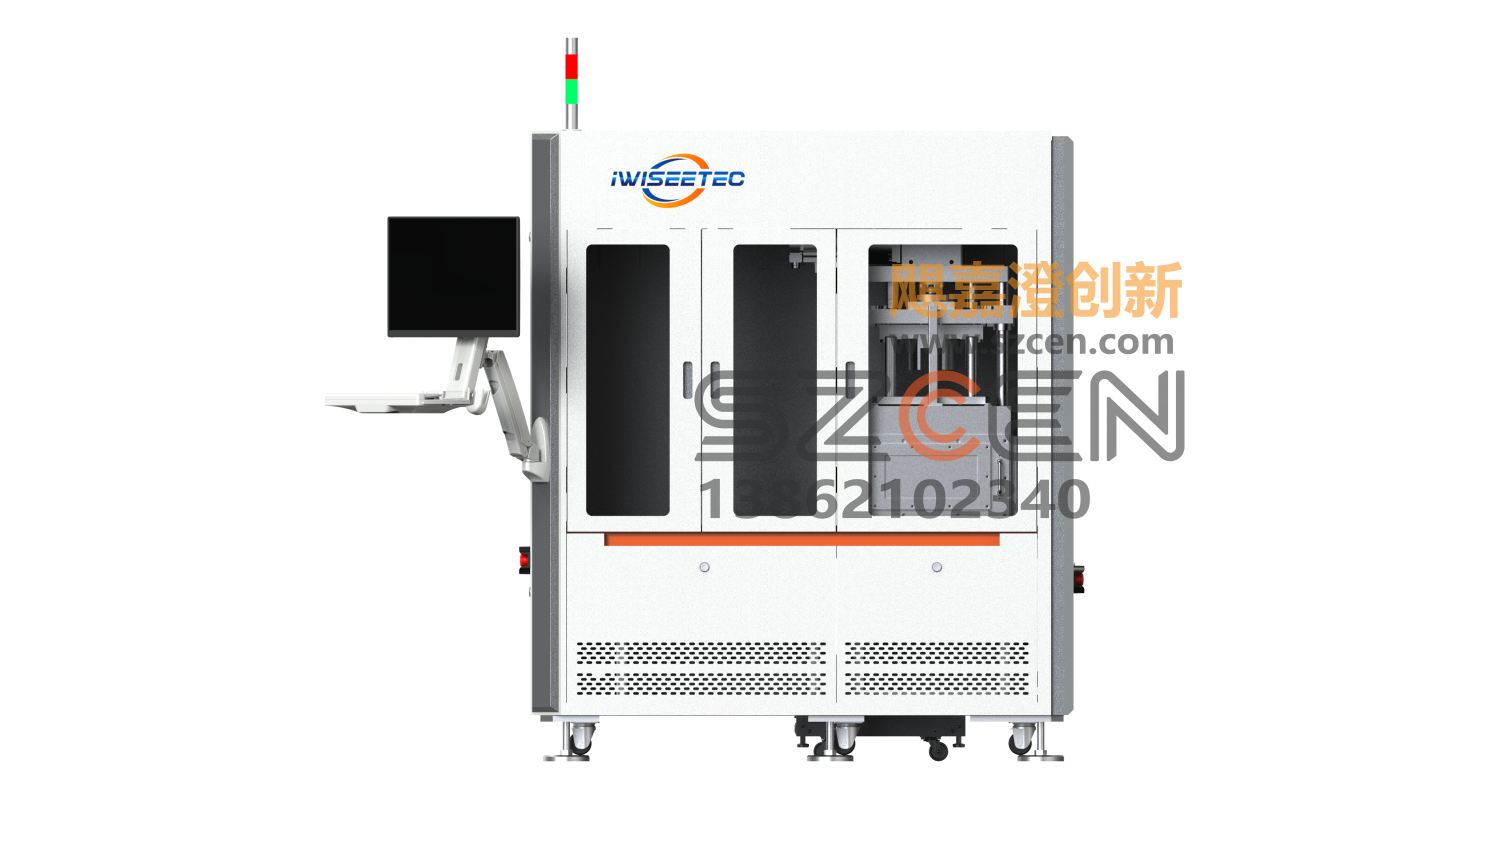
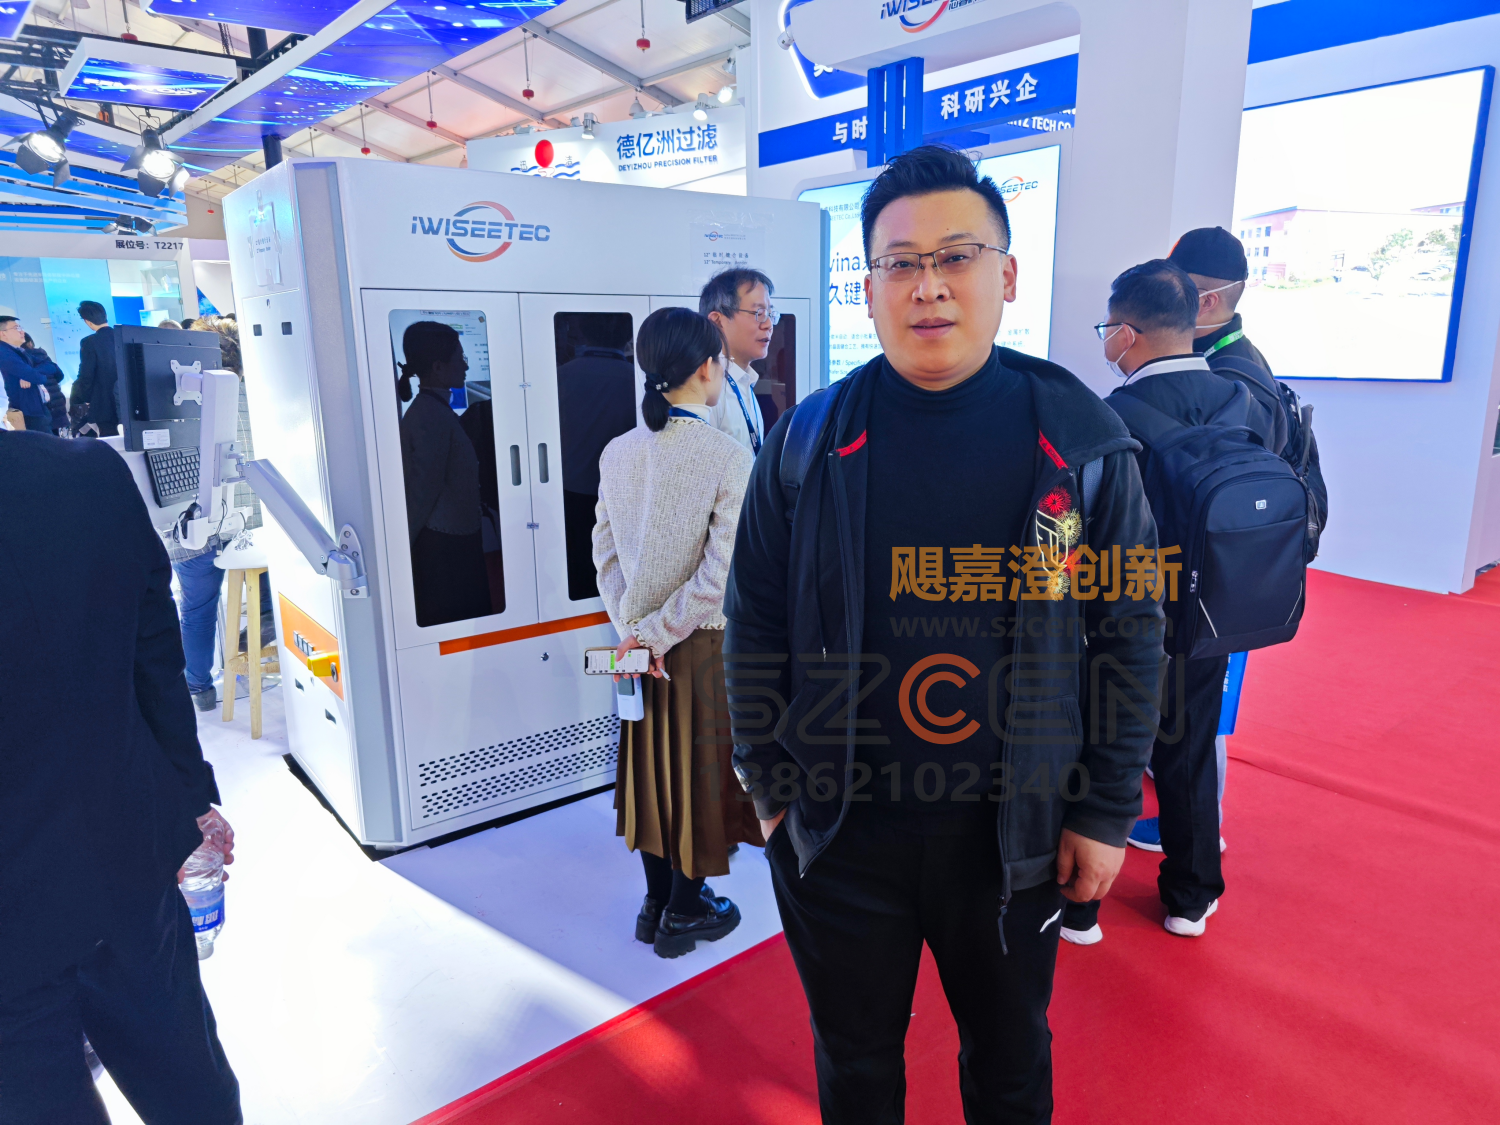
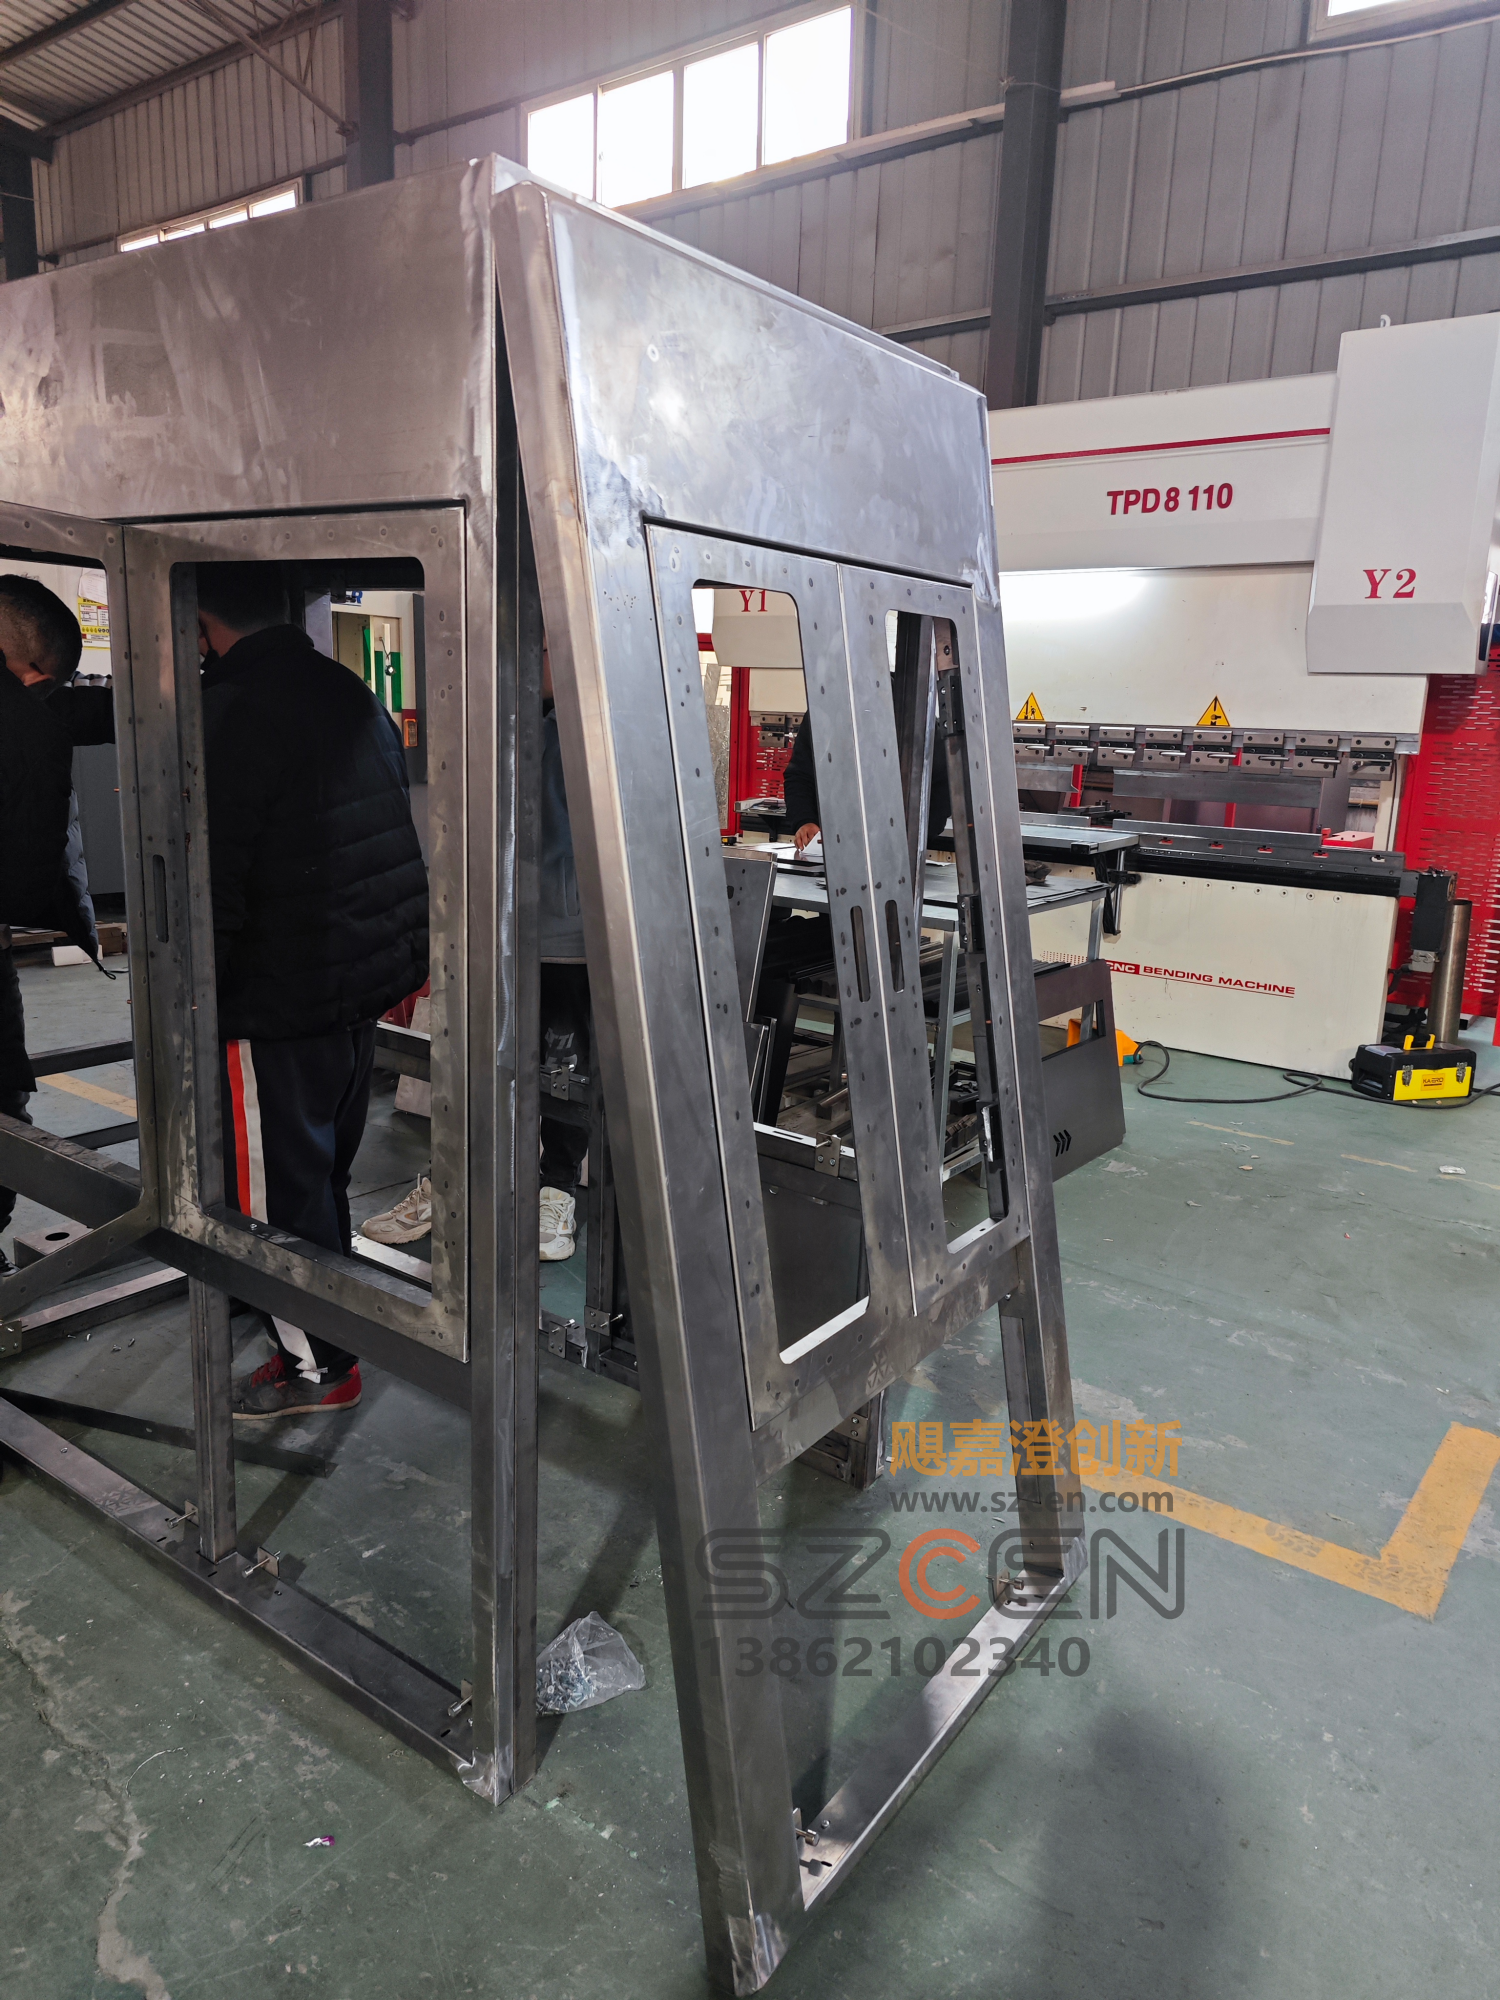
实景拍摄,未经修图处理【待核对:图片版权与业主授权】
半导体键合机是用于芯片引线键合的精密设备,其外壳不仅要承载机架、电气柜与运动模块,还要在车间环境中保持整洁、耐用的形象。客户在本项目初期只提供了简要的输入资料与功能分区要求,需要在较短时间内完成从外观方案到实物落地的全过程。本案例记录了这台键合机钣金外壳从设计确认、物料拆分、加工制造到现场装配的完整打样生产流程。
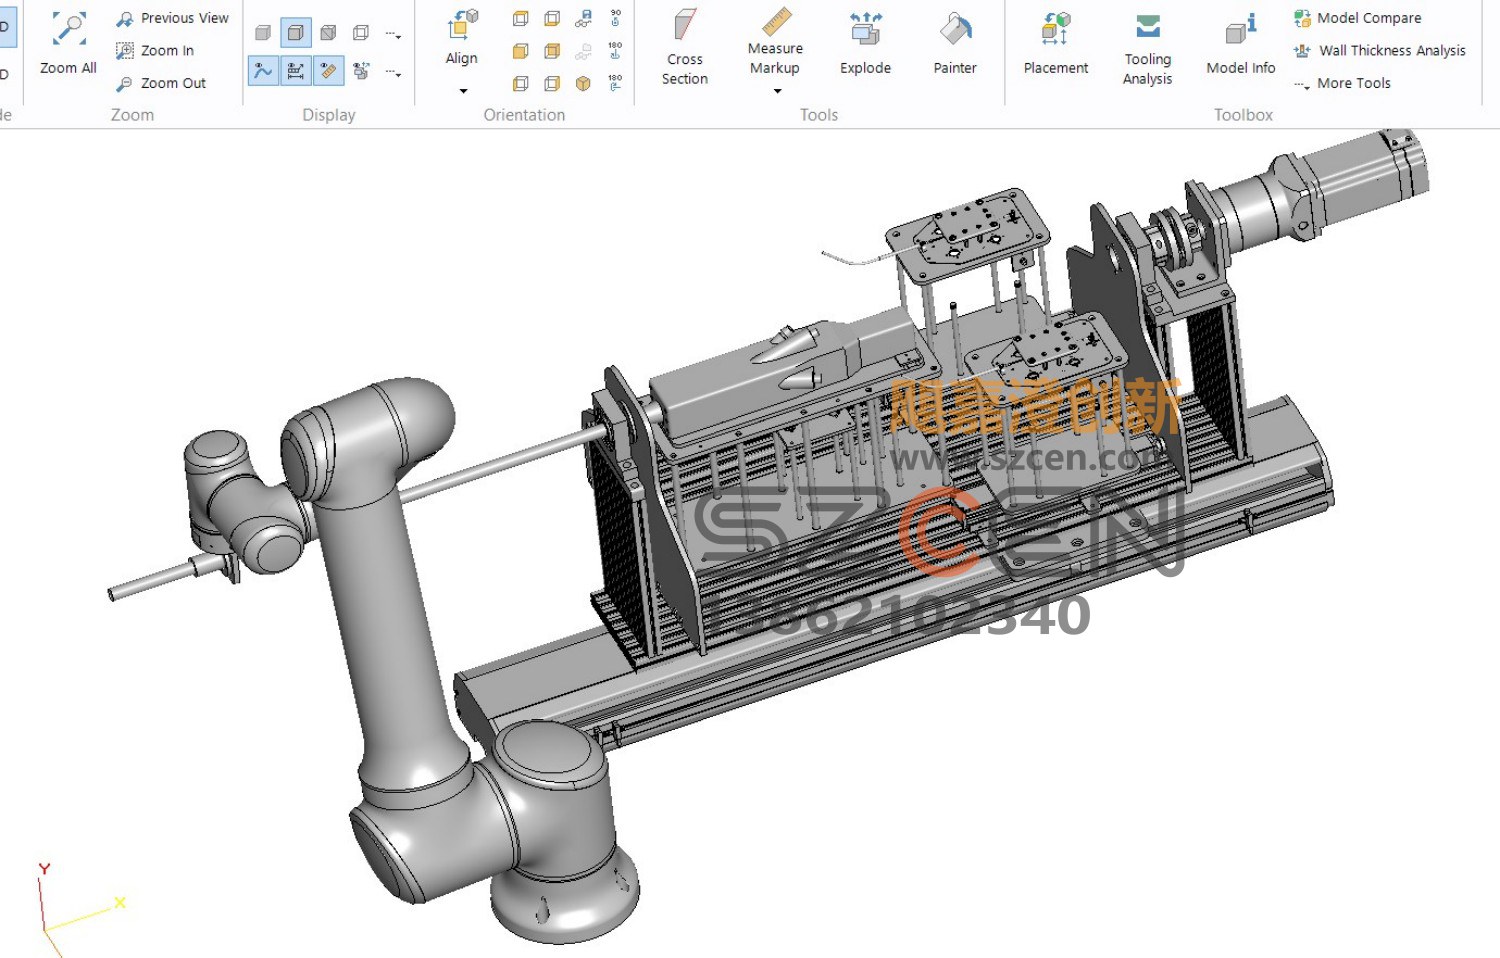
项目启动后,我们先对客户输入资料进行整理,明确设备外形尺寸、开门方式、维护通道与接口位置,随后输出多版外观效果图供客户比选。方案确定后进入工程拆分阶段,将整机外壳拆为底座框架、主机柜门板、顶部罩壳与后部维护门四大模块,逐项编制物料清单,明确每块钣金件的材质、厚度、数量与表面处理方式。 这一步的意义在于让设计意图与加工能力提前对齐,避免后期出现无法折弯或无法焊接的结构。
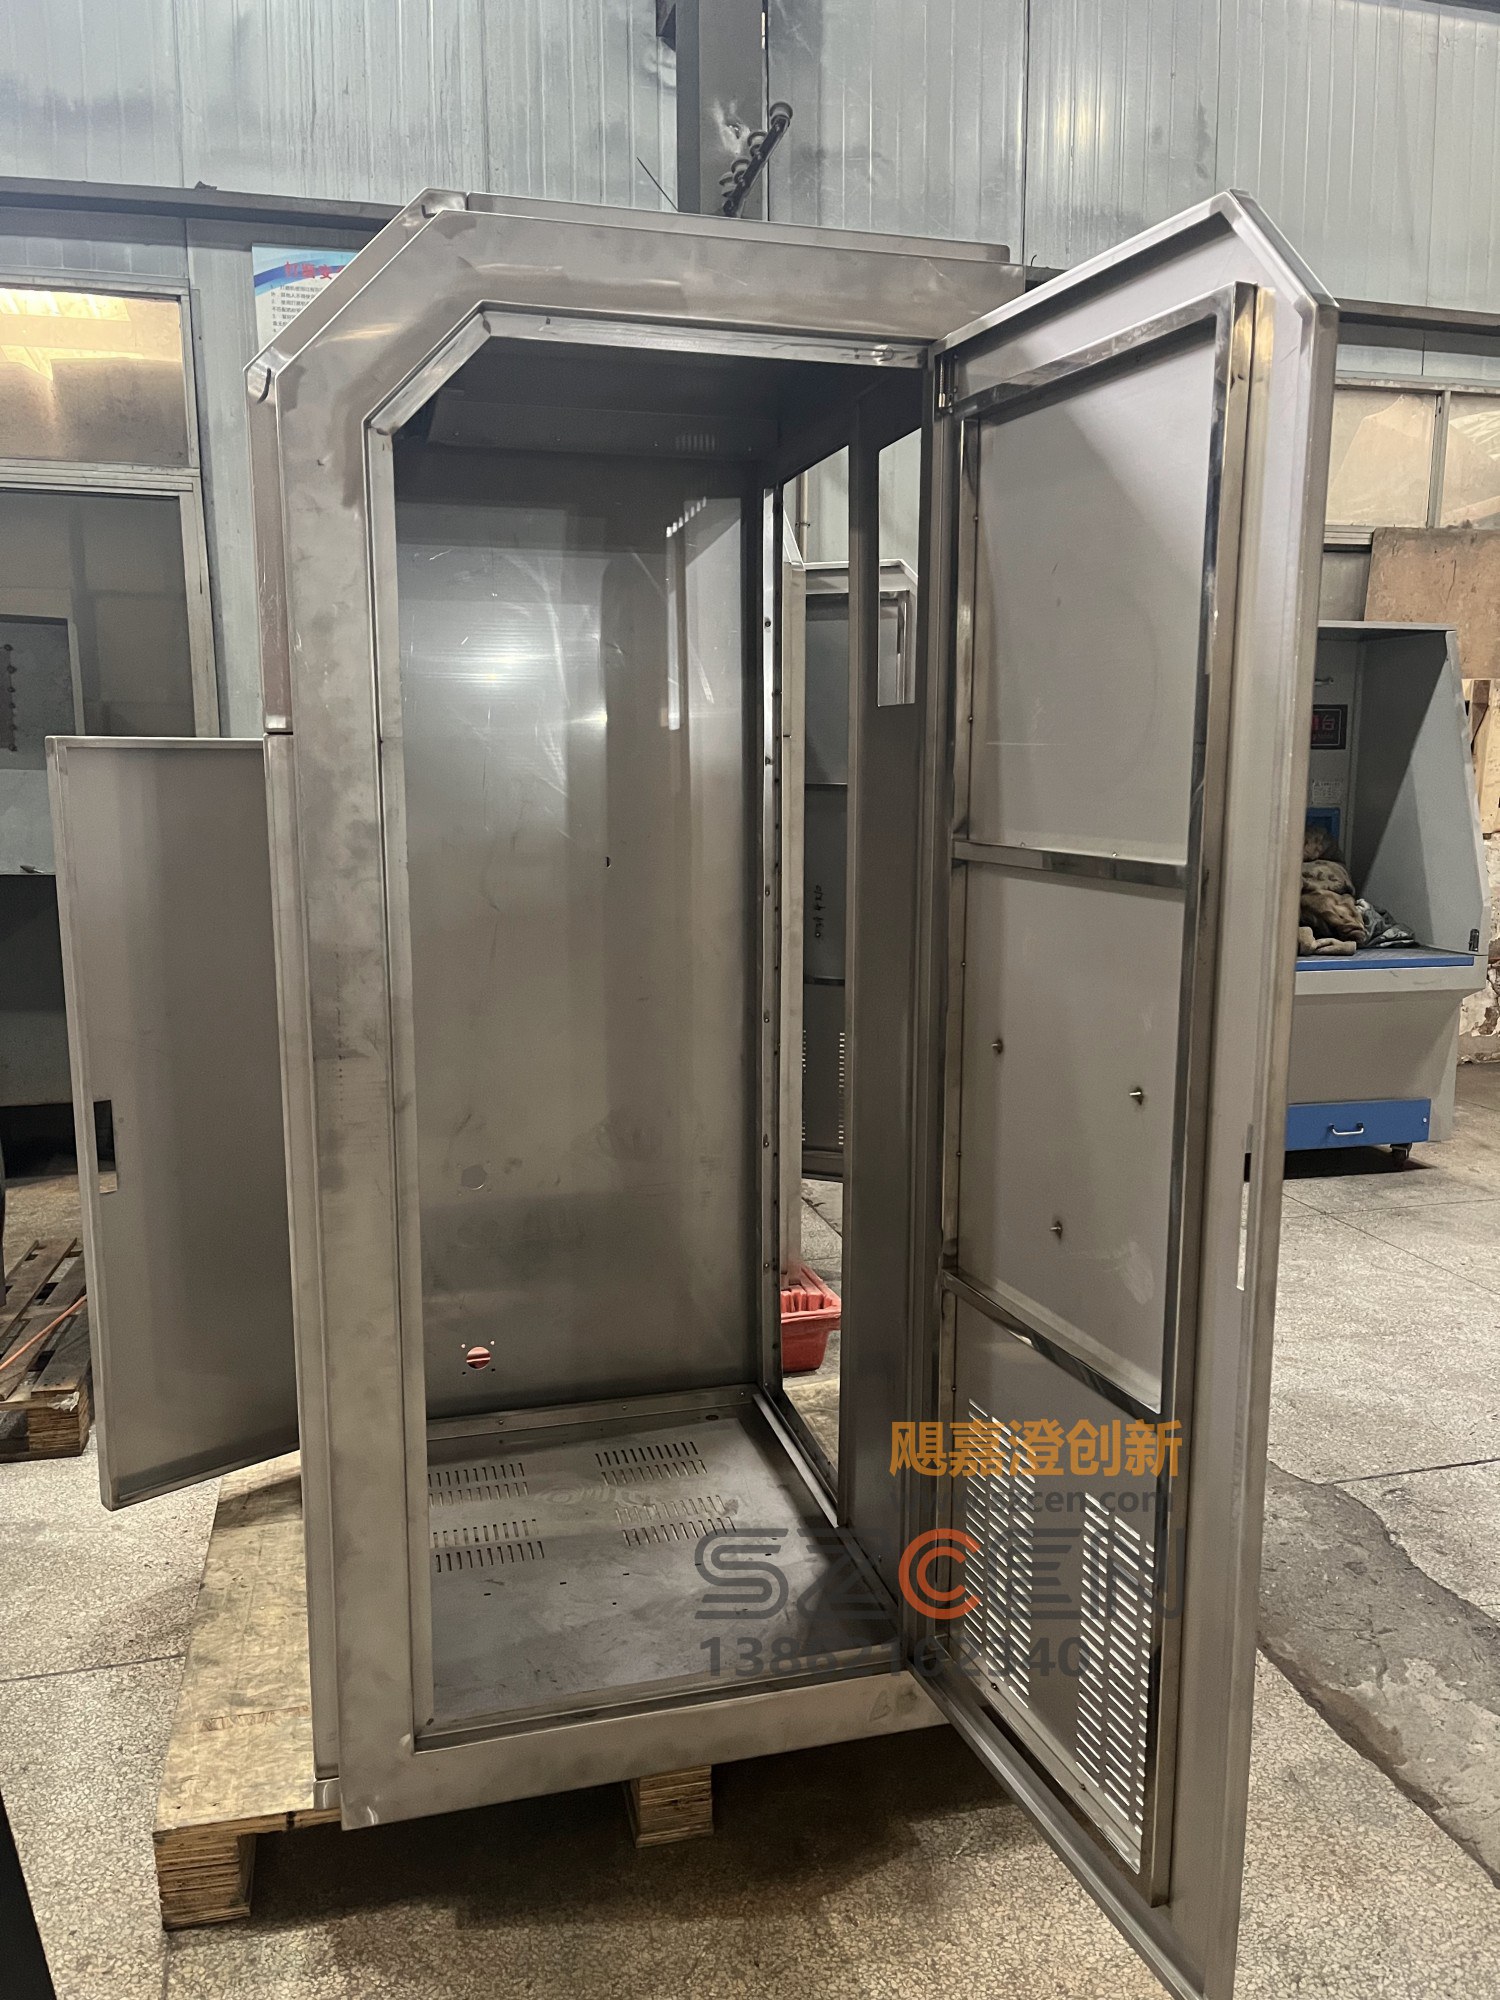
加工环节以钣金工艺为主线。板材按展开图进行激光切割下料,切口平整、尺寸误差控制在装配允许范围内;随后进入折弯工序,关键门板采用多道折弯成型,边角处预留焊接余量。框架部分采用焊接连接,焊后进行打磨与校正,保证各安装面平整。对于外露焊缝,我们要求打磨至与母材齐平后再转入表面处理工序,确保喷涂后看不到明显焊痕。
表面处理采用除油、打磨、底漆、面漆的多道工序,涂层厚度与附着力按车间设备的使用强度确定。主色选用浅灰,边门与底座区域用深色分区,视觉上形成层次。 标识部分采用丝网印刷工艺,将客户品牌标识与设备名称印制在正面醒目位置,字体清晰、边缘无锯齿,且经过附着力测试,日常擦拭不易掉色。
装配阶段是检验设计与加工成果的关键环节。我们按模块顺序进行组装:先固定底座框架并调平,再安装主机柜门板与顶部罩壳,最后处理门缝间隙与开合顺畅度。装配过程中发现部分门板与内部支架存在轻微干涉,现场通过修磨支架边缘解决,并将修改反馈到图纸中,为后续批量生产提供依据。电气柜与风道组件同步安装,线缆统一走线槽收纳。
整机落地后,我们对门板缝隙均匀度、门锁可靠性、标识完整性与表面涂层状态进行了逐项检查,确认满足交付要求。回顾整个过程,打样生产的最大价值在于把图纸上的设计转化为可制造、可装配、可维护的实体,同时暴露出设计阶段难以预见的问题。 这台键合机的成功落地,为客户后续批量投产提供了成熟的工艺路线与完整的图纸资料,也为同类半导体设备的打样生产积累了可参考的执行经验。
| 案例分类 | 产品打样生产案例 |
|---|
以上信息由苏州飓嘉澄科技有限公司项目组现场实测整理,【待核对:真实项目数据以合同与验收单为准】
我们可以带样板到现场,也可以安排就近已完工的案例实地看样。苏州飓嘉澄科技有限公司工程师免费方案评估,结合户型与朝向给出定制建议。