

表面处理工艺选型:喷涂、阳极与电镀怎么选
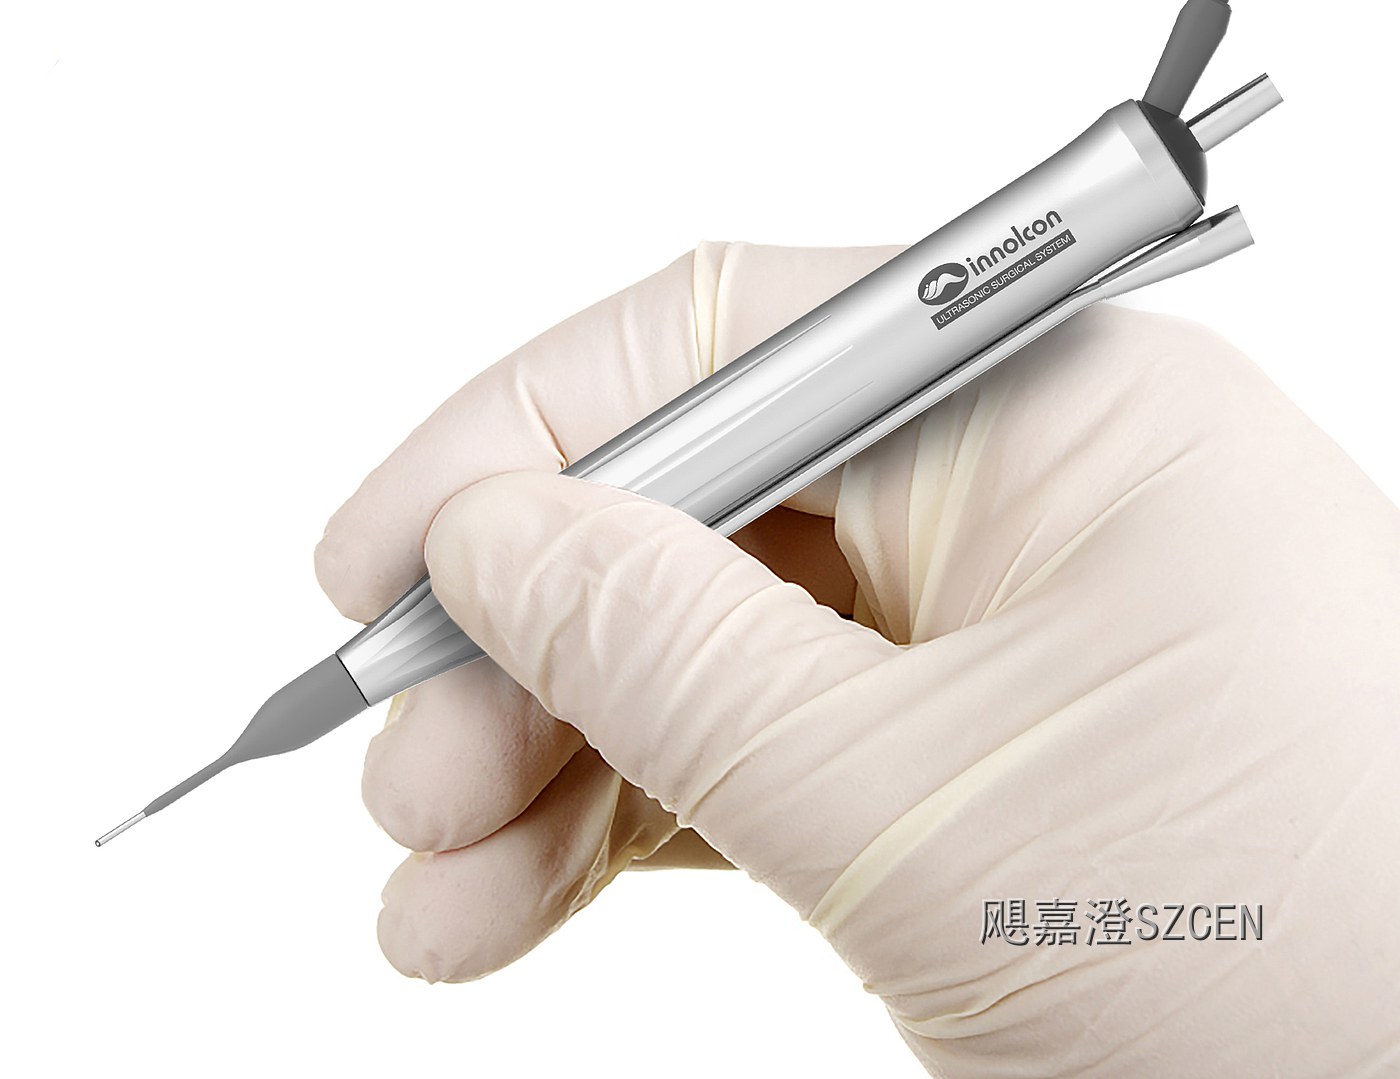
造型定下来之后,真正决定质感、成本和量产稳定性的,往往是表面处理这一层。同一个分件喷细砂哑光漆和做阳极拉丝,客户上手摸到的判断完全不同。本文按喷涂、阳极氧化、电镀三条主流路线,讲清各自适用的基材、成本量级和耐久表现。
一、喷涂:适应性最广,也最容易翻车
喷涂覆盖面最广,金属、塑料、玻纤件都能上,颜色几乎没有限制,还能通过砂纹、橘纹、金属漆做出不同手感。粉末喷涂的常规膜厚控制在六十到八十微米,太薄遮不住基材瑕疵,太厚会在边角堆积,出现橘皮和流挂,装配时还容易崩边。
喷涂真正的风险点在前处理而不是喷枪。除油、陶化或锆化、烘干这三步没做到位,膜层半年就开始起泡脱落。我们验收时必做百格附着力与铅笔硬度测试,硬度一般要求 H 级以上;耐盐雾按使用环境定,室内设备四十八小时,户外或高频擦拭场景提到九十六小时。
二、阳极氧化:铝合金的专属路线
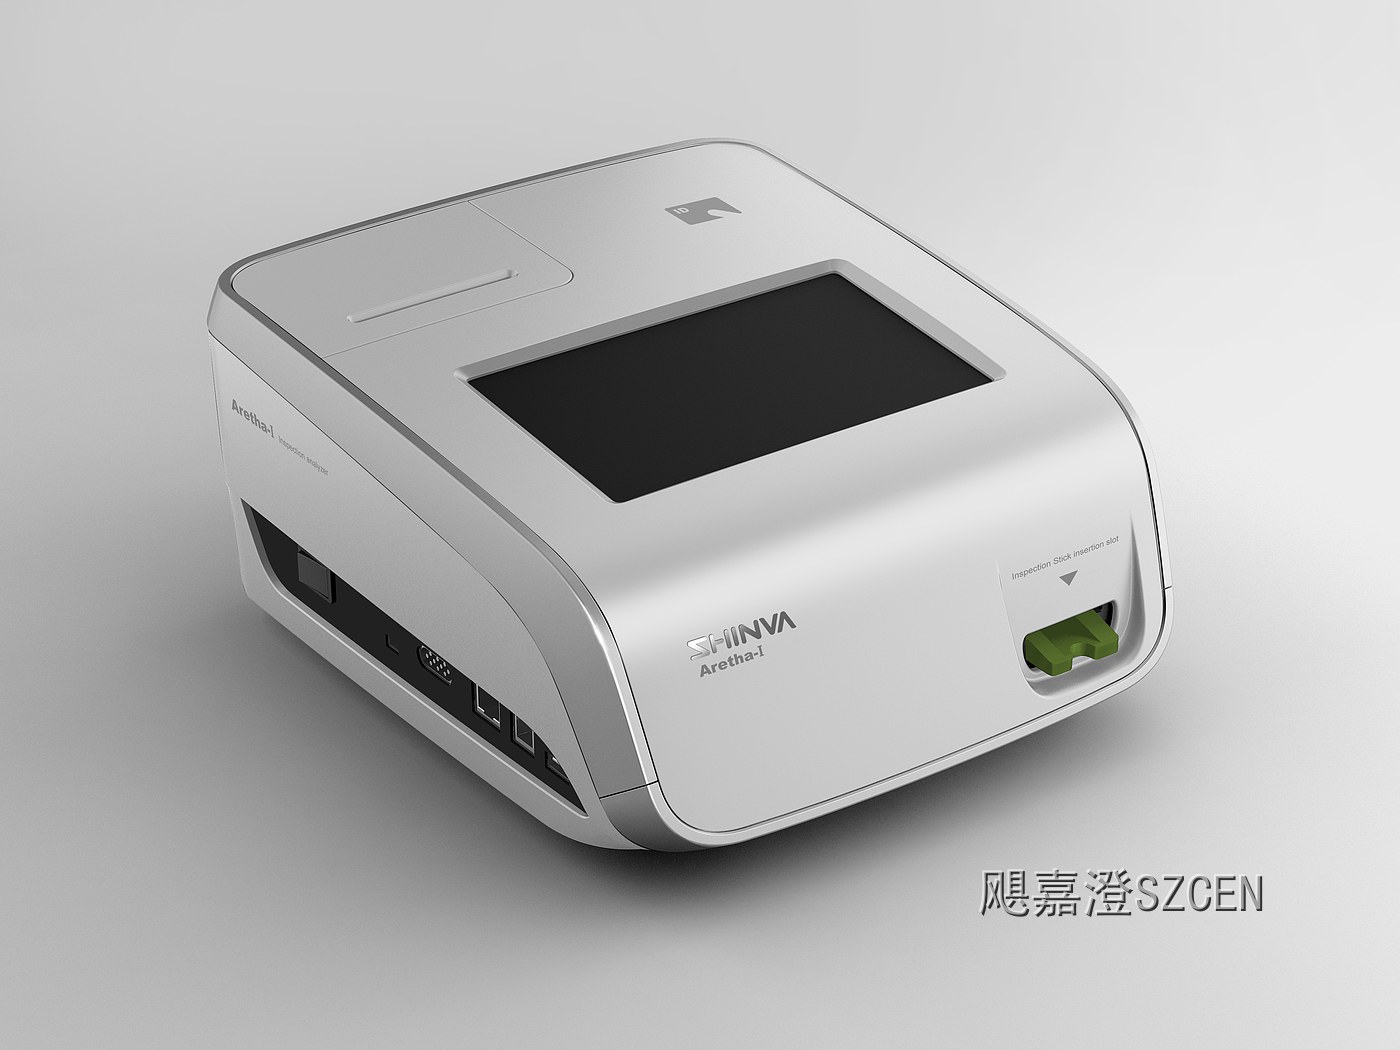
阳极氧化只服务于铝,好处是膜层与基材一体,不掉皮不剥落,质感是喷涂很难模仿的金属感。常规装饰阳极膜厚在五到二十微米之间,型材常用 AA10 到 AA15 等级,颜色靠染色或电解着色,银白、香槟、深灰是最稳的三个色,鲜艳色在紫外线下容易褪。
阳极有两个硬约束必须提前说清。一是同一批件要同炉同批次处理,不同炉次的色差肉眼可辨;二是焊接件和压铸件效果差异极大,压铸铝含硅量高,氧化后容易发灰发花。整机既有型材又有压铸件时,我们会先做同色试片确认,确认不了就改成分件分色。
三、电镀:质感最强,约束也最多
电镀和真空镀能做出喷涂做不出的镜面与金属光泽,常用于装饰条、按键、标识这类点睛件。但它对基材表面要求极高,注塑件上的任何缩水、熔接痕在镀层下都会被放大,所以电镀件必须壁厚均匀、避免尖角、浇口位置避开可见面。
环保是电镀绕不过的关卡,六价铬工艺在多数出口市场已被限制,三价铬与真空镀是主流替代。真空镀膜层厚度通常只有零点几微米,耐磨性不如水电镀,用在人手常摸的位置要加罩光保护。我们一般建议电镀面积控制在外观面的百分之五以内,贵而聚焦。
四、耐久与验收:把标准写进样板
工艺定下来之后,最重要的是签限度样板,而不是凭口头描述。颜色用色差仪定上限,主色件色差控制在 1.0 以内,小件和点缀件放宽到 1.5;光泽度按设计意图分档,哑光面控制在二十到四十光泽单位,同一立面上不同件的光泽差不能超过十。
还要定义什么叫缺陷:多大的颗粒算合格、什么位置的流挂可接受、边缘多少毫米内允许薄喷。这些写进外观检验规范,配合封样件一起交给供应商,量产时才不会扯皮。我们遇到过喷涂厂换粉后色差超标,因为没有封样,整批两百件全部返工。
五、成本与量产一致性
成本上粉末喷涂单价最低,阳极中等,电镀和真空镀最高,但决定总成本的是良率和返工率。阳极件色差超标无法返工只能报废,电镀件良率常在七到八成之间,报价时必须把损耗算进去,而不是只比单件加工费。
量产一致性靠供应链锁定:指定粉号、指定槽液参数、指定批次留样。首批量产时我们留三套封样件,分别给客户、工厂和自己存档,后续每批抽检对照。看起来繁琐,但真出现争议时,一块封样板抵得上十封邮件。
【飓嘉澄点评】表面处理这层,我们从不让客户只看色卡选颜色。我们要求工艺样板必须跟量产基材、量产工艺一致,拿到车间光线下看,再拿消毒液或酒精擦一遍。选型的本质不是选好看,是选一套能在成本内稳定复制、并且可验收的工艺组合。
