

产品标识与丝印:品牌露出的分寸感
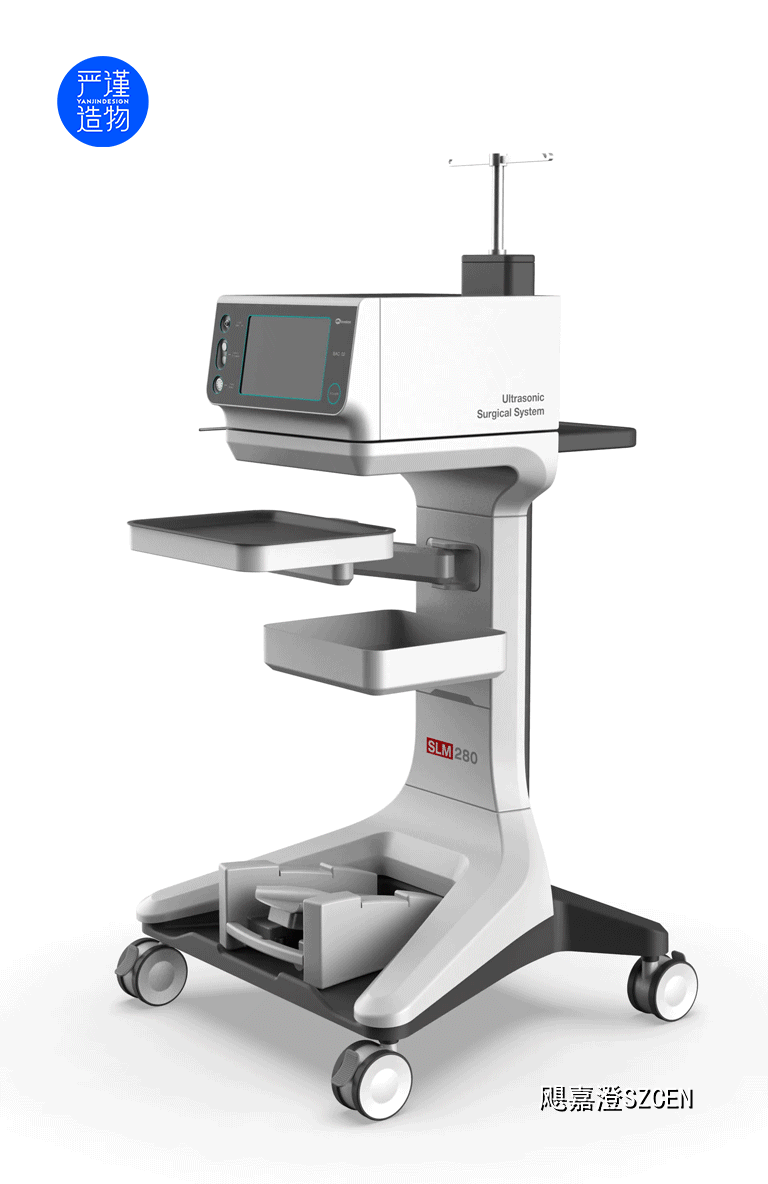
品牌标识是产品外观里最容易做坏的一处:做小了看不见,做大了显得廉价,位置错了等于白做。效果图上标挺漂亮,打样出来就露馅,问题多半不在设计本身,而在位置、工艺和耐久性这三件事在方案阶段没定清楚。
一、位置:先看人站在哪
选位置之前先确定观察距离和视角。设备类产品,主标识应落在站姿视线高度一千二百到一千六百毫米之间、正面偏上的区域;手持类产品则要保证自然握持时掌心不会压住标识。这一步定错了,后面工艺做得再精致也白费。
位置还要避开三类高危区域:手反复摩擦的把手和提手、需要高频擦拭的主操作面、以及可能被线缆或外接支架长期遮挡的面。避开这三类,标识的实际可用寿命至少能翻倍。设备有多个朝向的使用面时,标识跟着主功能面走,次要面只保留必要指引。
二、工艺:按材质和批量排队
平面大批量的首选是丝网印刷,成本低、墨层厚实,套色对位精度可控制在零点一到零点二毫米;曲面和凹面走移印;注塑件批量过万、又要求极致耐磨的,可以考虑模内装饰,把图案封在材料层之间,正常使用几乎不会掉。
金属件上激光打标通常是性价比最优的永久方案,缺点是颜色受限,镜面不锈钢上对比度尤其不足,必须打样确认。小批量高端机的常见做法是金属电铸标牌加背胶,缺点是贴附一致性差,量产时得配专门的定位治具来保证位置统一。
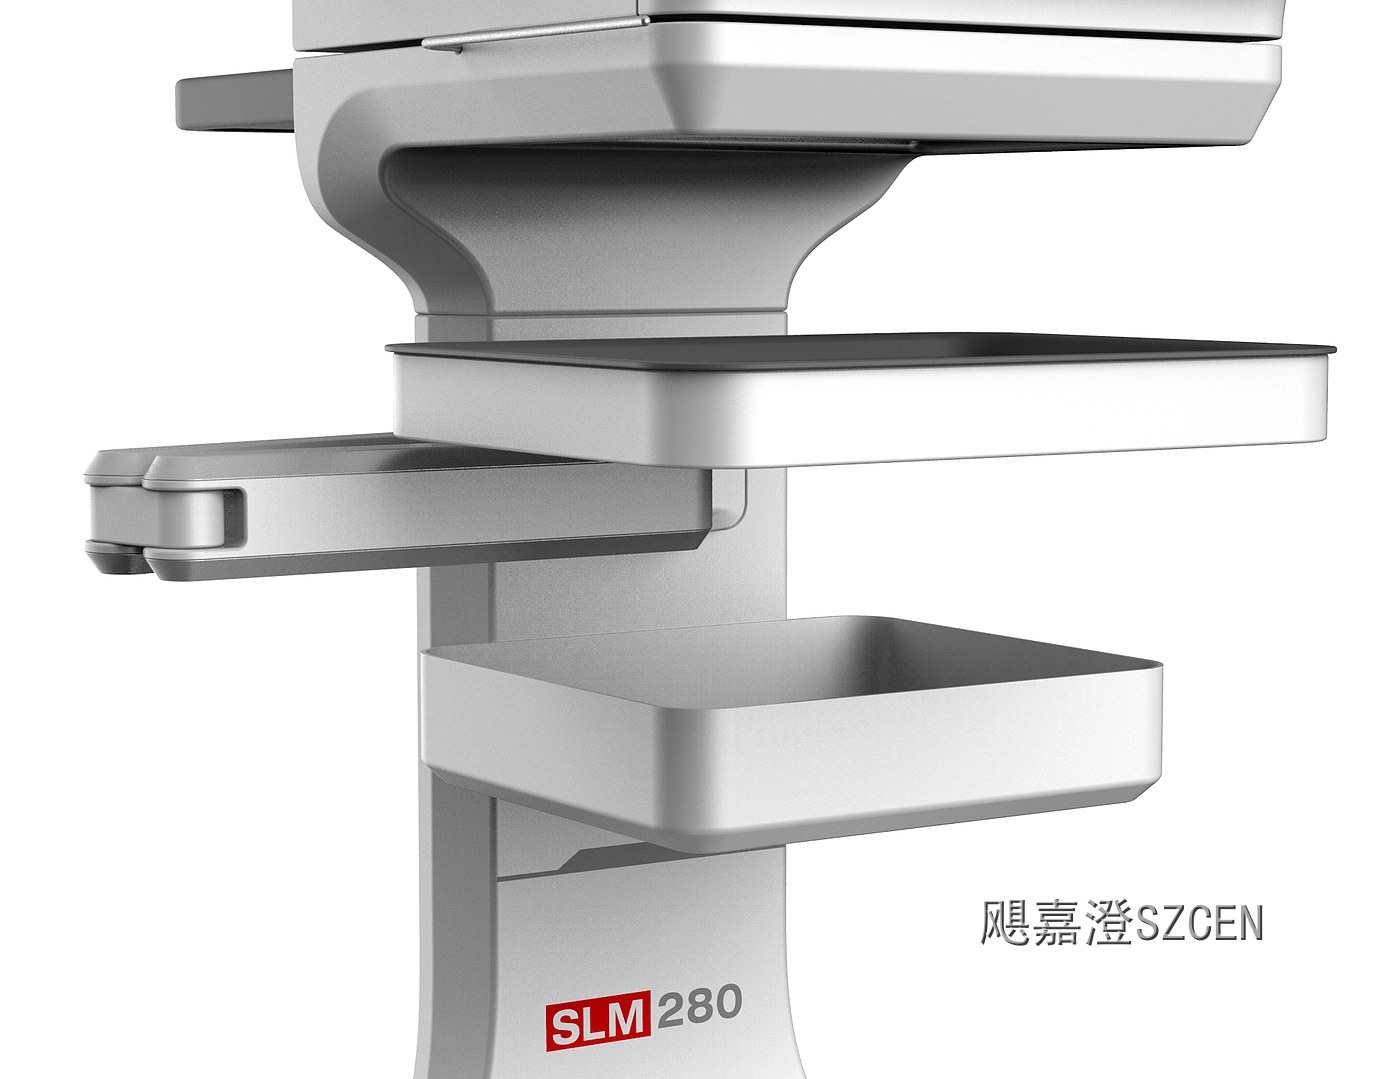
三、耐久:靠试验说话
标识验收一定要写成可执行的测试条款:酒精或异丙醇来回擦拭五十次不脱落、百格附着力不低于四级、紫外老化后无明显色差。三项跑完,基本能覆盖绝大多数室内使用场景,也能避免交付之后各执一词的扯皮。常年外露的户外件还要加做盐雾和冷热循环。
有两处材料特别容易翻车:聚丙烯和聚甲醛这类低表面能材料,油墨附着力天生不足,印刷前必须做火焰或等离子处理。跳过这一步,产品到客户手上三个月就开始掉字,返工时整机外壳都要换。
四、合规标识:不能省的位置
铭牌不是品牌元素,是法定信息:产品型号、序列号、电源参数、制造商、认证标志缺一不可。它的位置要在外观冻结之前就与客户的质量部门确认好,字号也得按规范的最小值留够空间,不能为了好看随意压缩。
医疗和出口设备的铭牌要求更严:要耐含氯消毒液反复擦拭,湿热环境下不能卷边起翘。正面放不下就放到侧面或背面,但绝不能通过缩小字号去挤正面。还要预先留出到场后加贴本地合规标签的位置,很多国家和地区收货时会强制追加。
五、分寸:少即是多
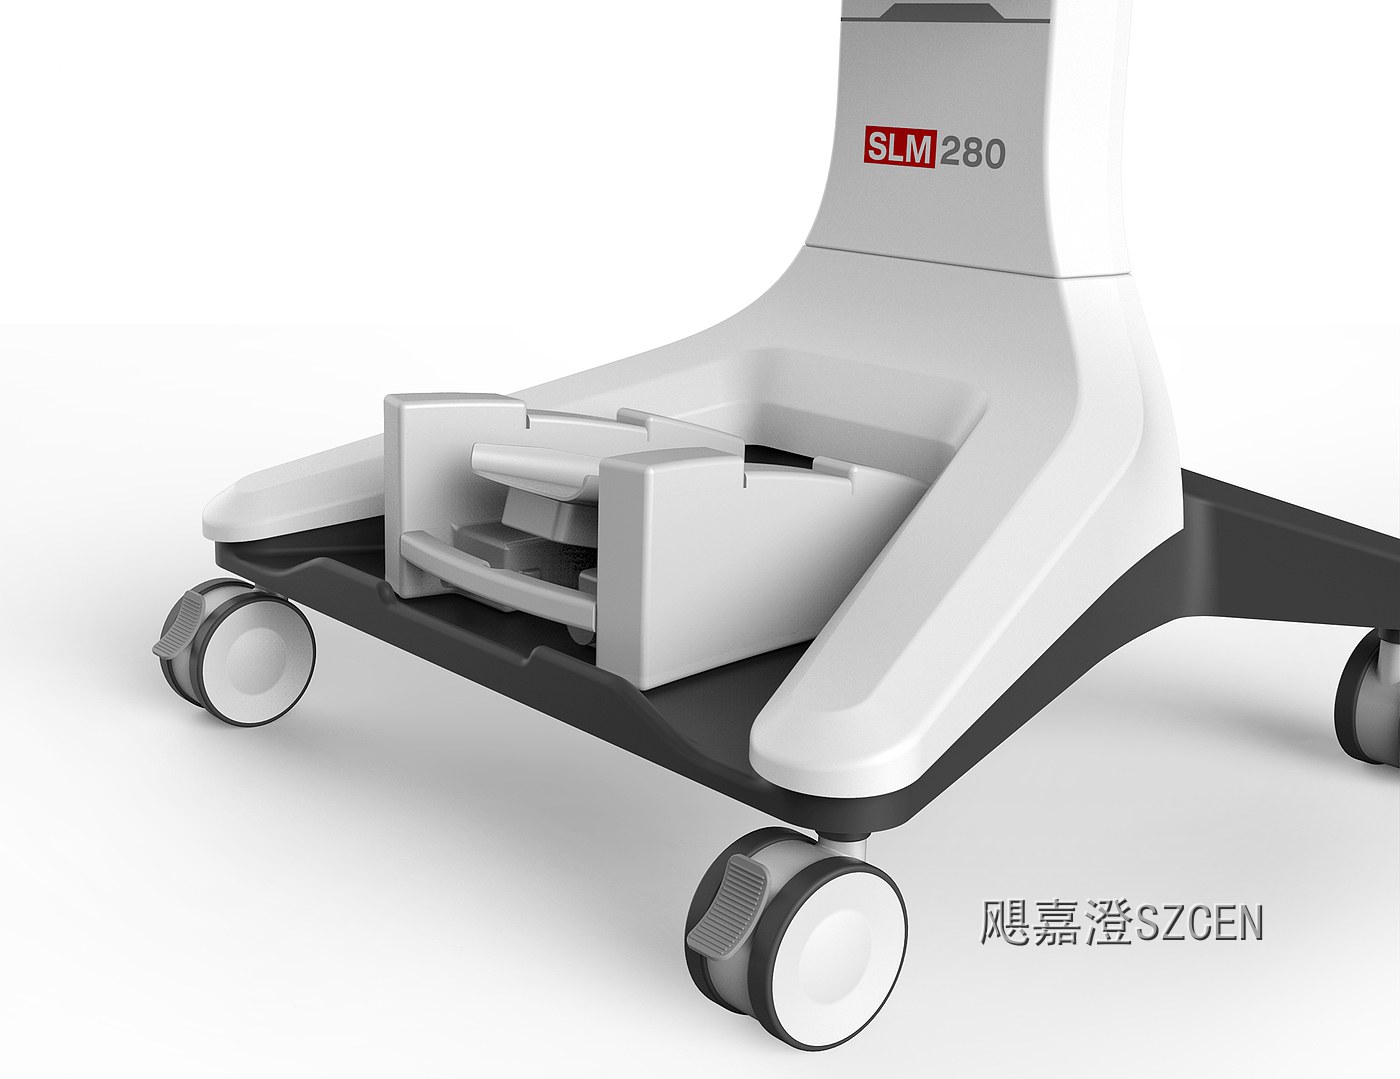
品牌露出的分寸感,我们内部用一条"一米法则"自检:退到一米外看整机,能被记住的品牌元素不超过三个。标识一多就互相稀释,最后客户一个都记不住,看上去还显乱。
面积上也有可参考的经验值:主标识占主视面可见面积的百分之三到五足够,其余的表现力交给比例、材质和光影去完成。真正高级的品牌识别靠的是形态语言的一致性,比如贯穿全系的同一道转折或同一种圆角逻辑,而不是把标志印得到处都是。
【飓嘉澄点评】我们给客户的建议是,在外观冻结之前先打一块丝印样板,把候选工艺、字号、颜色和位置全部排在同一块板上,让决策者在实物上比选,而不是对着效果图猜。这一步多花三天工,省掉的是量产之后改模具、改菲林、改检验清单的一整套返工。标识这件事,实物比图纸诚实得多。
