

逆向建模中的曲面光顺处理
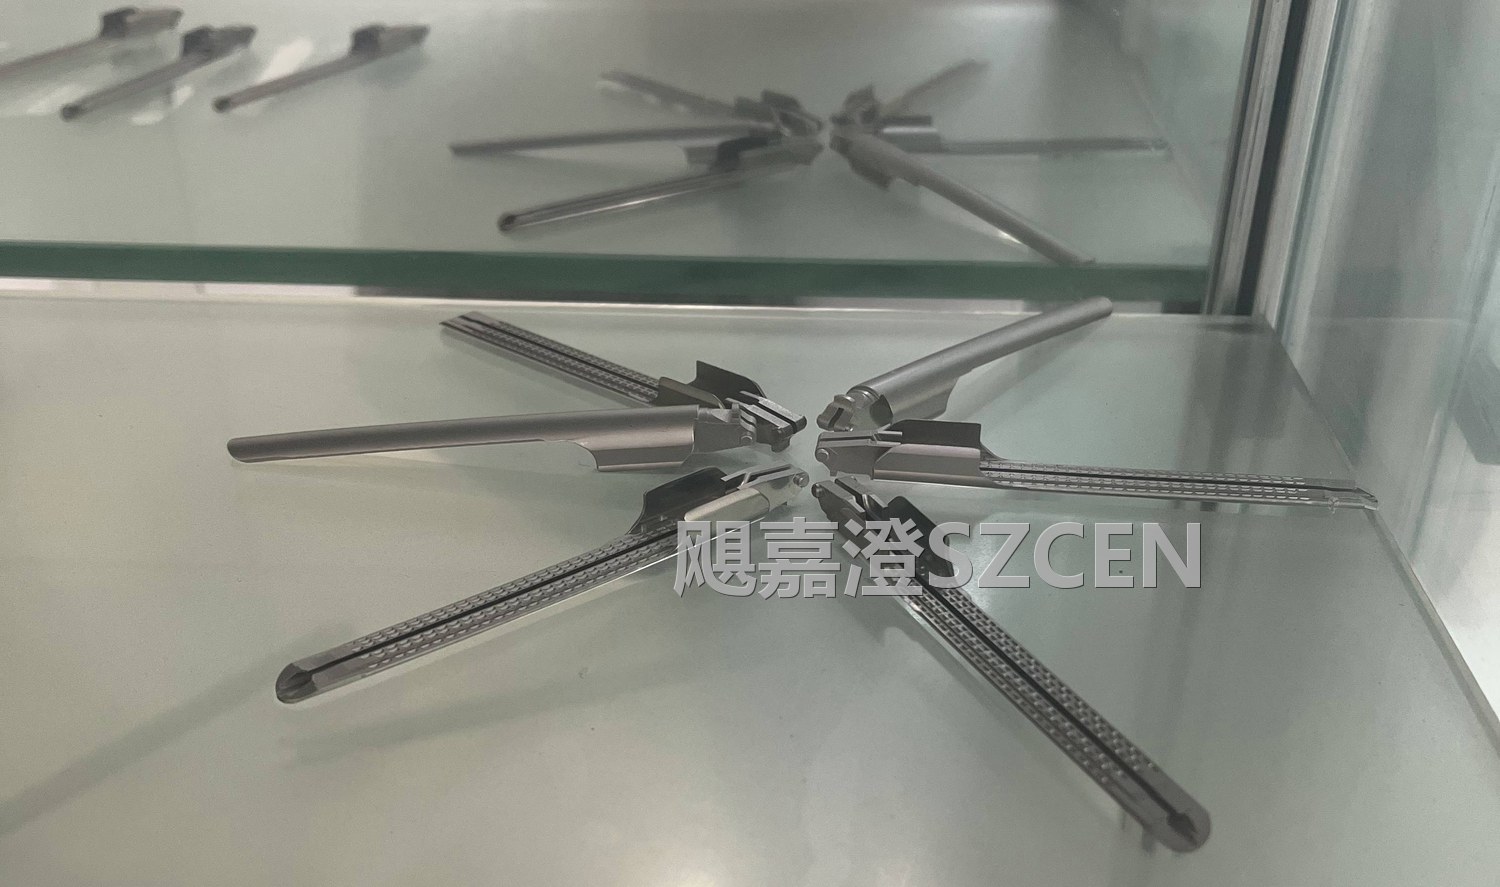
把工件扫回来只是第一步,点云再密也点不了加工。真正决定这个数模能不能上机床、能不能开模具的,是曲面光顺这一步:既要贴合实测数据,又要在视觉和光学上连续。这两件事天生矛盾,靠的就是取舍。
一、先处理数据,别急着铺面
铺面之前的预处理决定上限。先用统计滤波去掉孤立飞点,注意阈值别调太狠,否则会把薄壁边缘和锐角当成噪声削掉;再看有没有大面积空洞,小面积缺失可以在建模时用周边曲率延展补面,涉及关键装配特征的必须回去补扫,猜出来的尺寸在工程上没有意义。
还有一个常见错误是过度简化网格。为了提高运算速度把网格压得太狠,凸起的文字和小圆角这类细节就没了。我们的经验是按后续加工方式定密度:粗加工模具备料可以稀一点,模具精加工或五轴加工就要保留足够细节。
二、分面:按特征线走,不要按网格走
分面的本质是还原设计者的意图。拿到点云后先在脑子里拆一遍:这个件的主曲面是哪几块、圆角是变半径还是等半径、分模线大概在哪。沿着这些特征线分面,做出来的曲面才"像原来的东西"。
实在看不出意图时退而求其次,按曲率分布来分:把点云转成曲率云图,曲率突变处就是天然的分面边界。切忌用一张大曲面去硬拟合整块区域,那样出来的模型内部偏差很大,后续修改任何一个特征都会牵一发动全身。
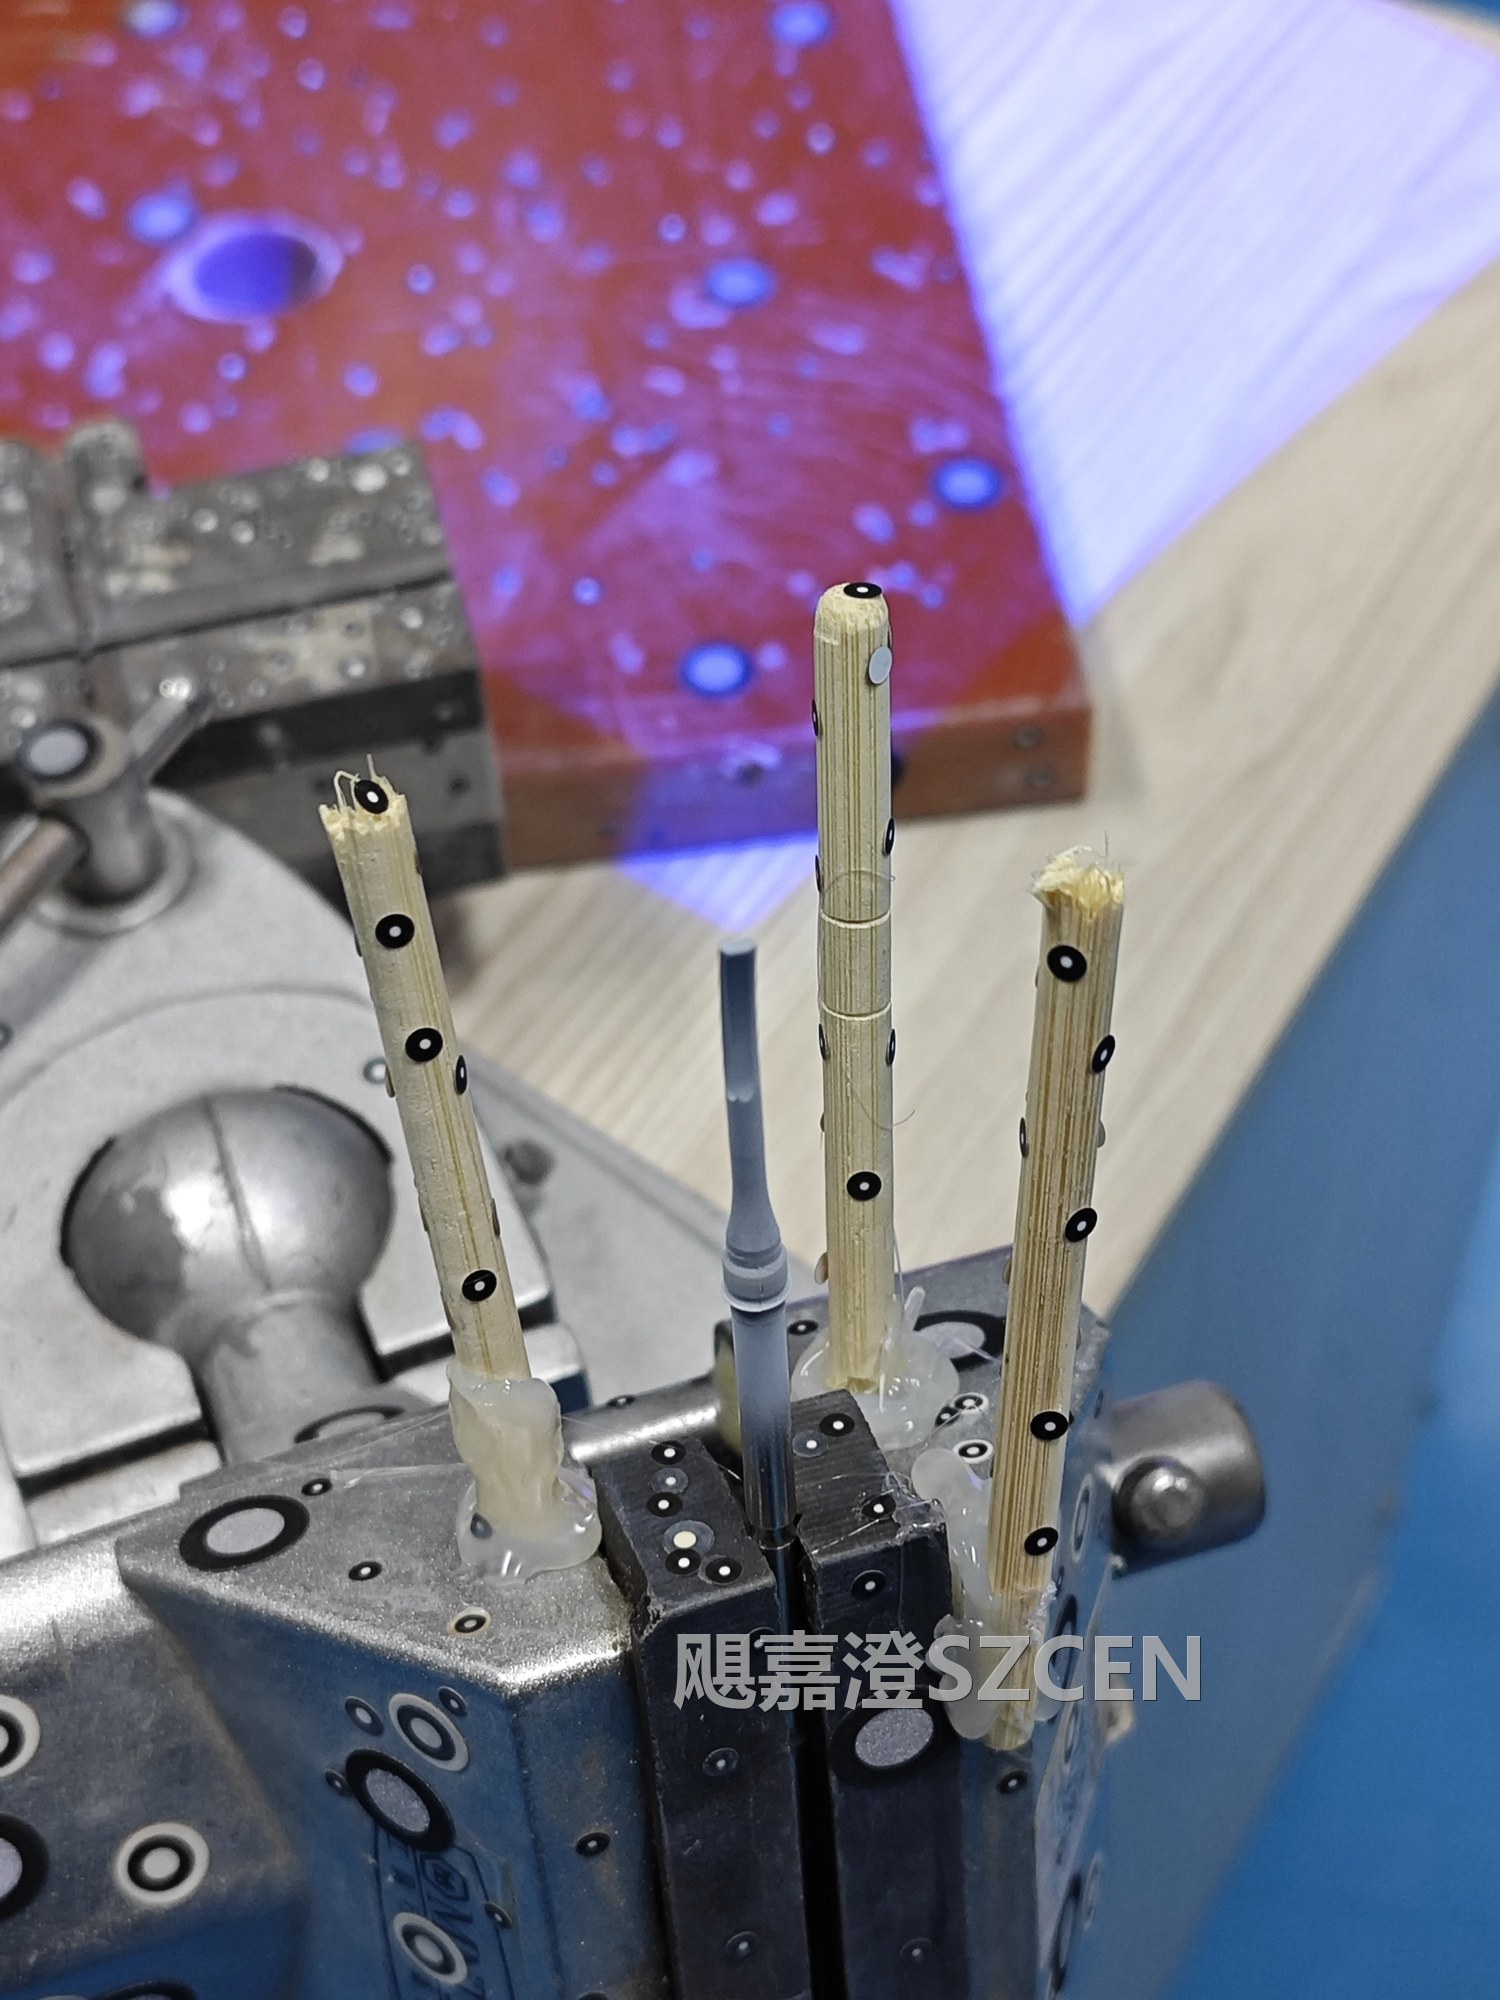
三、连续性:弄清楚要做到哪一级
位置连续只保证两条边挨着,视觉上有一条明显的棱;相切连续消除了这个棱,是最常用的一档;曲率连续能消除高光断线,是外观件和汽车级别要求的那一档。先明确交付等级,再决定花多少时间在曲面调整上。
不要把所有面都做到曲率连续。内部结构件和非主视面做到相切就足够,把工时省下来投在主视面的几张关键面上。我们的经验是,追求全曲率连续的那些面占用了约六成的调整时间,但对整体观感的贡献不到两成。
四、检查工具:别只用眼睛看
眼睛是会被渲染欺骗的,渲染图里加一张环境反射贴图,几乎所有面都显得顺滑。可靠的做法是用三件套交叉验证:斑马纹看高光走向有没有断、曲率梳看曲率是不是单调过渡、等照度线图看反射环境有没有突然扭曲。
控制点数量也要盯。一张曲面控制点越多越容易拟合,但也越容易起皱、越难修改。常用判据是:拟合公差降到允许范围内之后,再试着删一档控制点,如果偏差增加不明显就保留更少的点数。
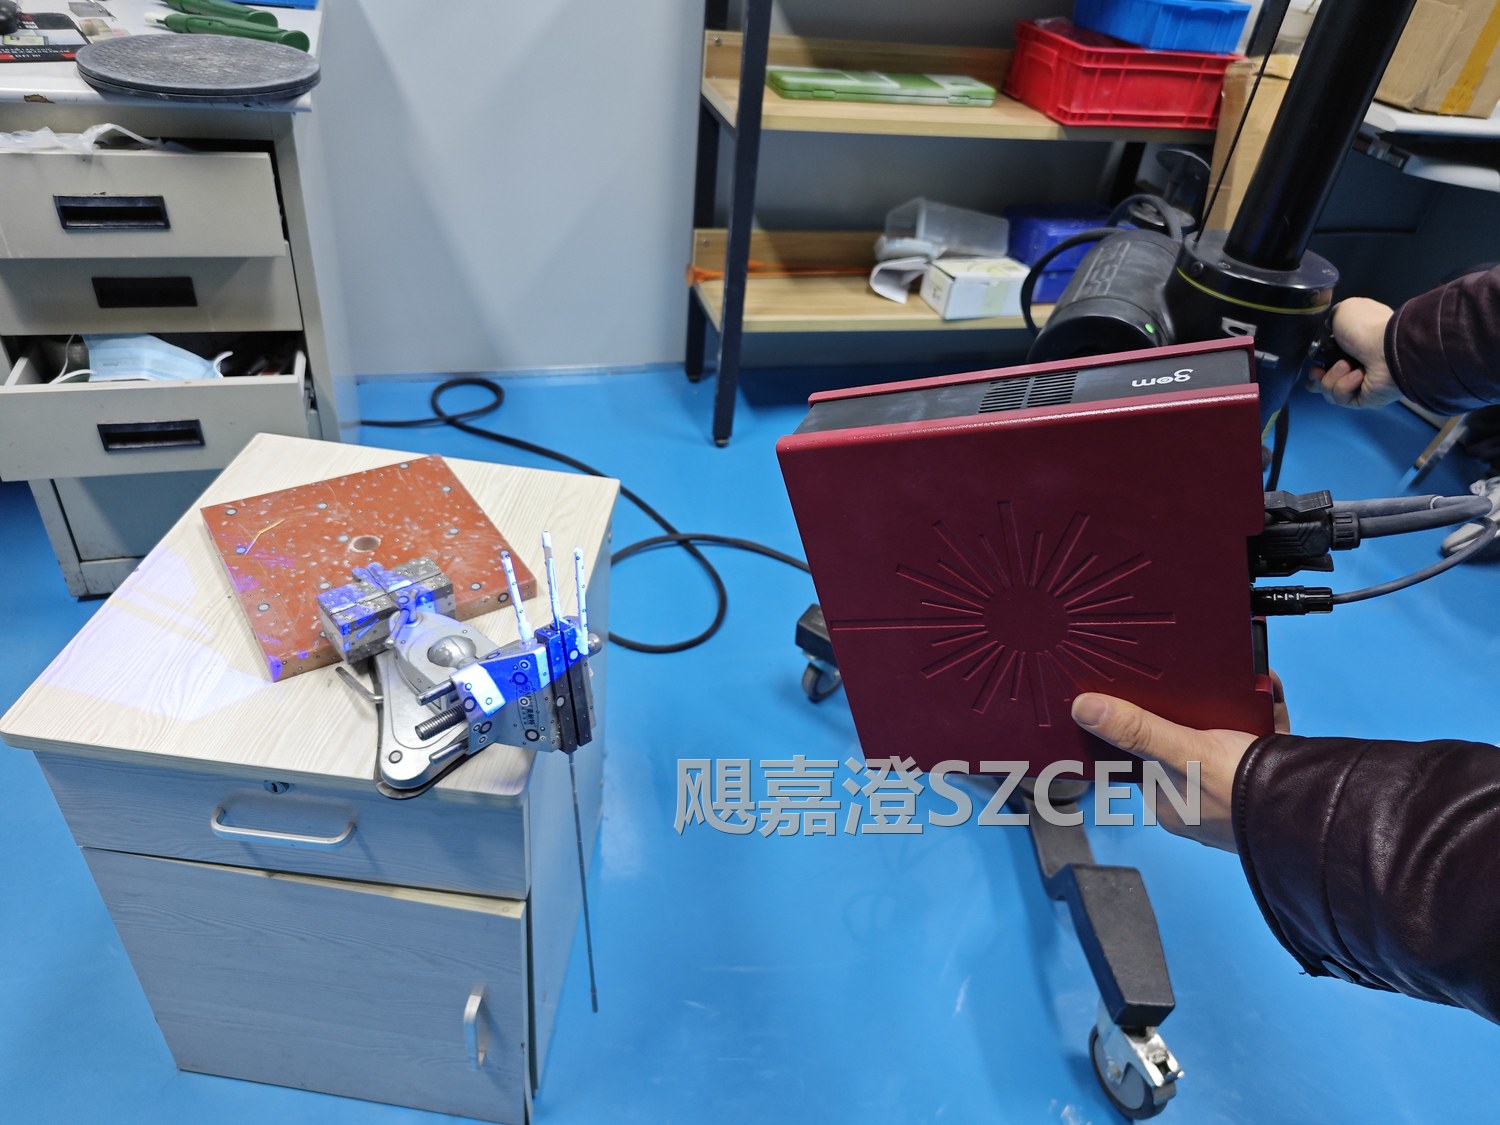
五、偏差验证:让数据证明贴合度
模型做完必须回头和原始点云比对,生成彩色的偏差图并给出统计值:平均值、标准差、最大正负偏差。常规机械件整体控制在正负零点一毫米以内,主视面或精密配合面收紧到正负零点零五,装饰性自由曲面可以放宽到零点三。此外还要单独复核安装孔距、安装面平面度和配合间隙这几项装配基准,用卡尺或三坐标实测一遍再签字。
最后别忘了交付形态。通用归档用参数化实体没有问题,但要保证拓扑完整、没有破面和退化边;模具厂往往还需要额外的分模面与拔模分析结论。确认清楚格式和版本再导出,能省掉来回改文件的往返。
【飓嘉澄点评】曲面光顺最容易被低估,看起来只是"把面做平滑",实际是在还原别人的设计意图。我们带新人时会让他们做一件事:先量一遍实物关键尺寸,再回头看自己拟合的面差了多少。这项自我校核看着笨,却是让新人理解"贴合"二字最快的方式。真正站得住的面,是拿得出偏差数据、经得起三坐标复核的面。
