

机器人外壳工艺:钣金、吸塑与玻璃钢
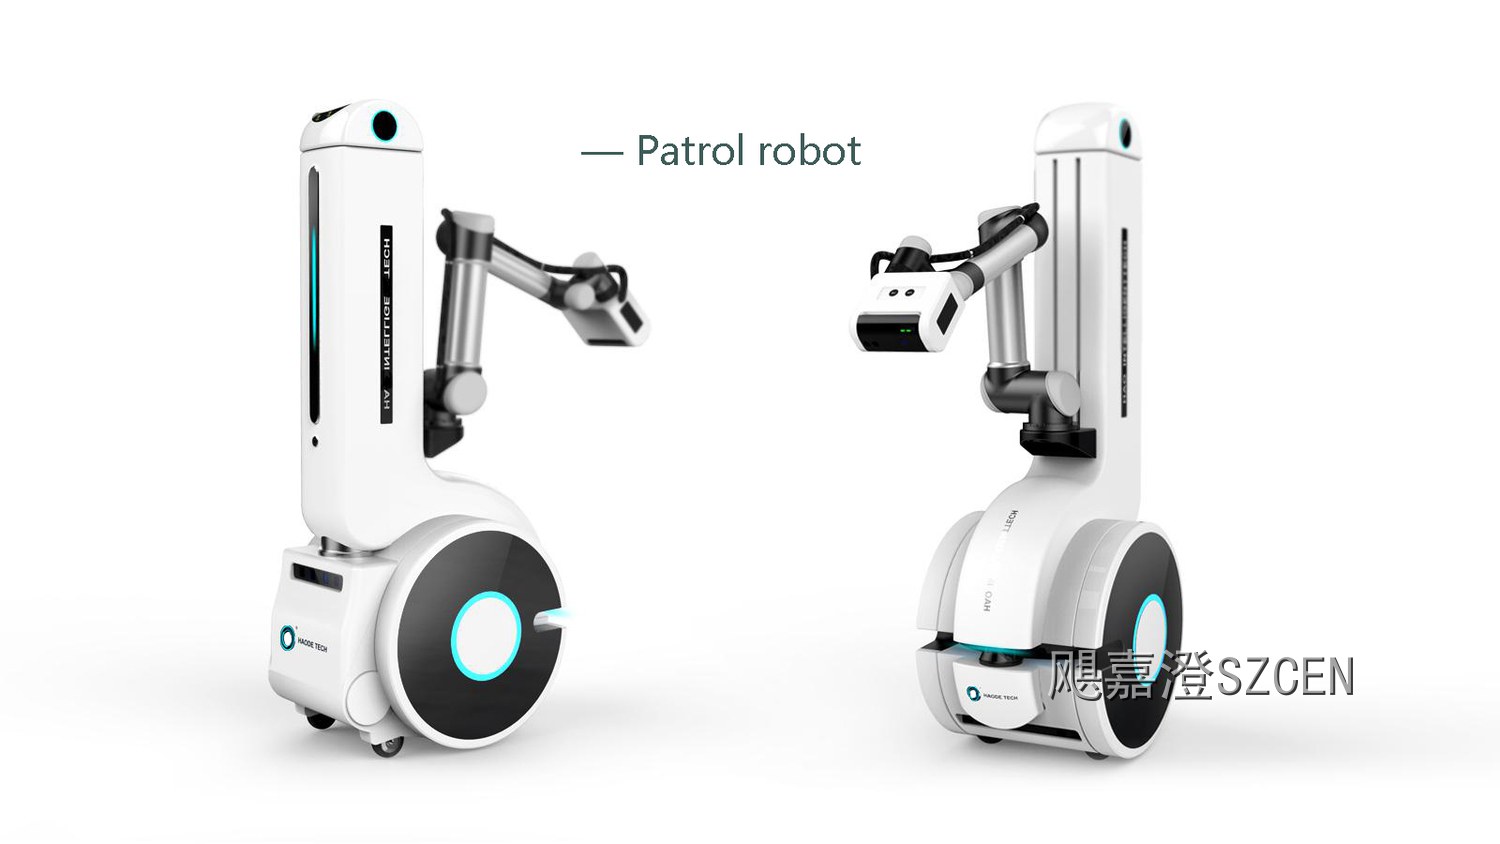
机器人外壳没有最好的工艺,只有匹配批量的工艺。年产五十台和年产五千台,答案完全不同。钣金、厚板吸塑、玻璃钢是中小批量机器人最常用的三条路线,各有成本曲线和造型边界。选错不是贵一点的问题,而是模具费打了水漂,或者外观始终做不精致。本文讲清三条路线怎么分。
一、钣金:精度最高,造型最直
钣金的路线是激光切割、折弯、焊接打磨、喷粉,材料常用 1.2 到 2.0 毫米冷轧钢或 2.0 到 3.0 毫米铝板。它的优势是尺寸精度稳定在正负 0.2 毫米,门缝可以做到 1.5 到 2 毫米均匀,几乎不需要模具投入,改版当天就能出图。机柜式、骨架外露、方正规整的机器人首选它。
边界也很清楚:钣金做的是直线和小圆角,最小折弯半径约为板厚的一倍,连续大曲面只能靠多段折弯近似,做不出真正的流线型。外观主面靠人工刮灰和打磨,年产量超过一千台时这个优势就被吃掉。
二、厚板吸塑:大曲面的低成本解
厚板吸塑是把加热后的板材真空吸附到铝模上成型,材料多为 ABS、PMMA、PC/ABS 板材,厚度 3 到 6 毫米。它最大的吸引力是模具便宜,两三万元就能开一套铝模,是同等尺寸注塑模的十分之一,两三周出件,还能一体成型大面积连续曲面。
缺点必须提前说透:尺寸精度差,正负 0.5 毫米起步,件型越大越松;壁厚不均,拉伸最深处可减薄到原厚的四成;细节表现弱,小孔、小圆角、锐边基本做不出来。所以吸塑件不能承担定位功能,安装孔和配合面必须交给金属骨架或后续加工保证。
三、玻璃钢:超大件与小批量的最后手段
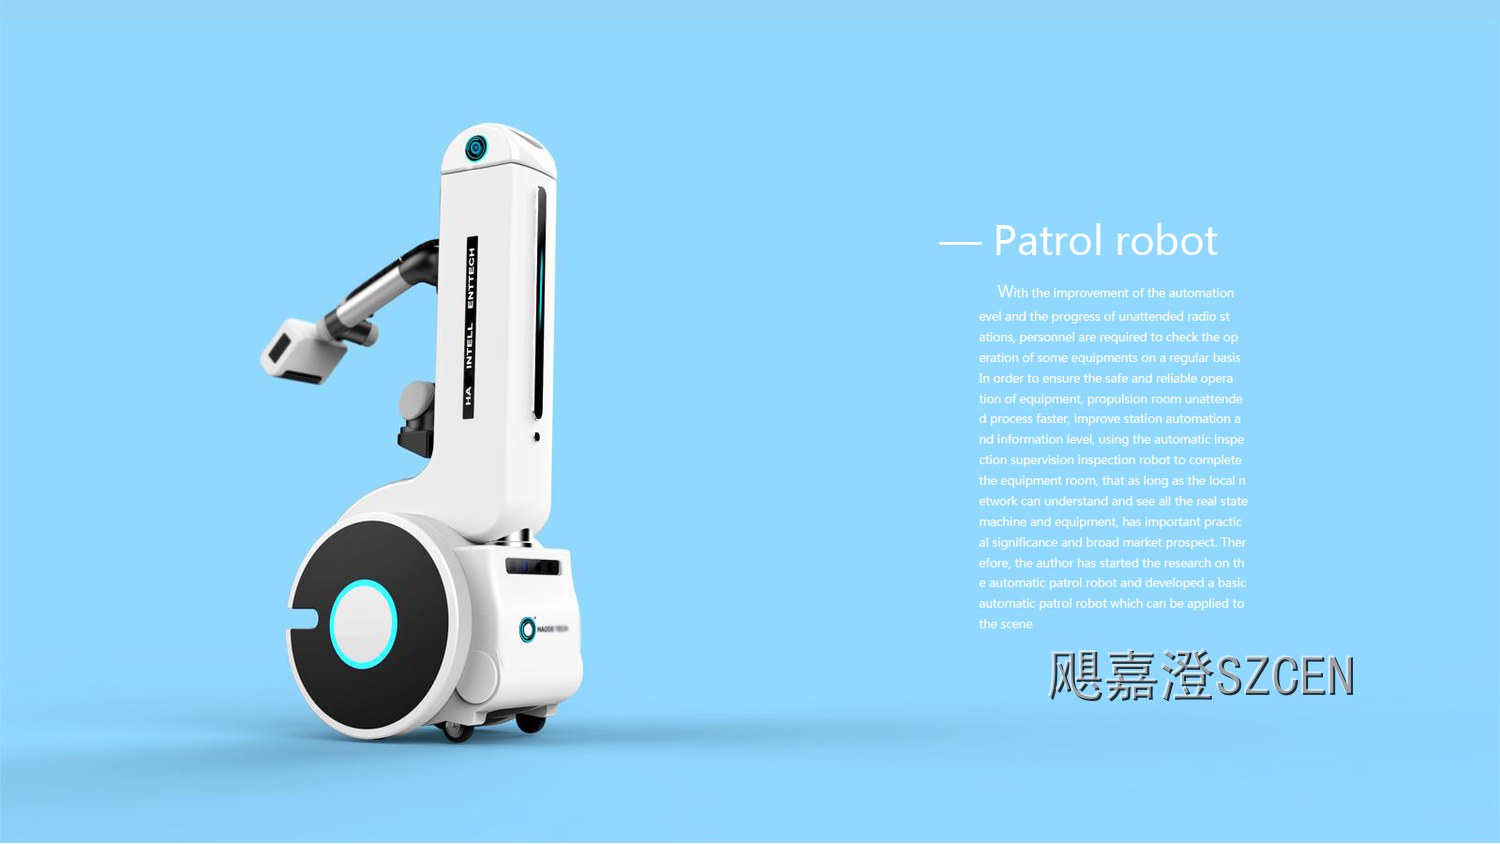
玻璃钢也就是手糊或真空袋成型的纤维增强塑料,模具成本最低,还能做大——两米以上的外壳可以一体成型,曲面自由度最高,适合产量极低而造型极复杂的场景。我们在大型巡检机器人上用过它,造型做到了钣金做不出的流畅度,代价同样很硬。
壁厚和重量靠工人手艺,同一批件的重量差能到百分之十;表面要大量刮灰打磨,单件周期三到七天;最麻烦的是维修,撞裂一处要整套打磨补漆,不像钣金件换块板就行。所以它适合装饰性护罩、非承重顶盖这类不常拆装的部位。
四、怎么选:四个问题定路线
一问批量:五十台以下走钣金或玻璃钢,五十到五百台用钣金,五百到三千台用吸塑,再多就考虑开注塑模。二问尺寸:超过一点二米且曲面连续,钣金基本做不动。三问精度:有装配定位要求的面必须是金属件或二次加工。四问周期:吸塑出件最快,注塑最慢。
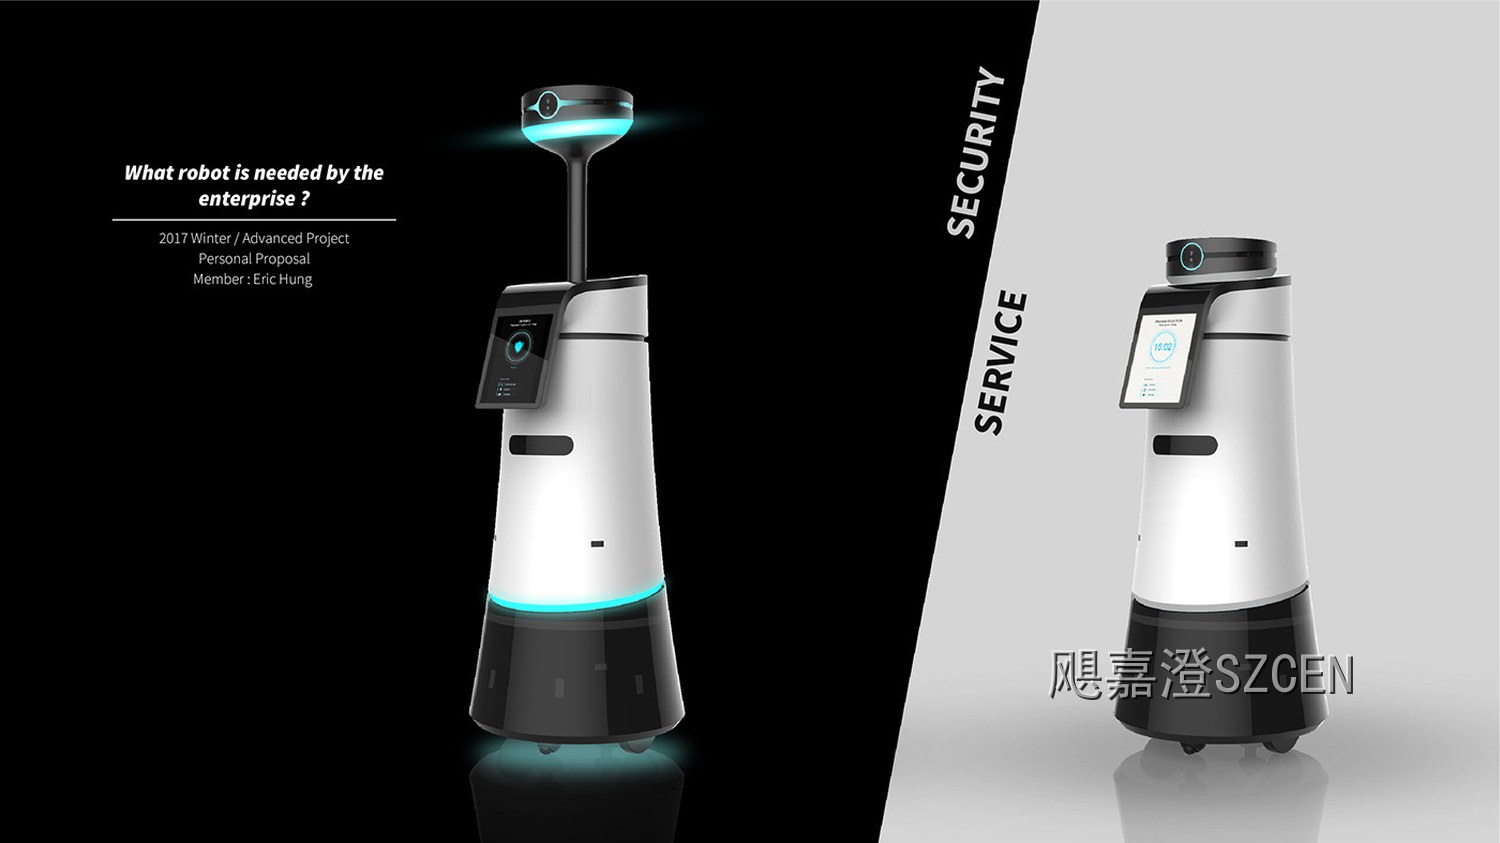
现实中多数机器人是混合方案:钣金做骨架和受力件,吸塑或玻璃钢做外覆盖件,注塑开模件做前脸、灯罩、按键这些精细部位。三处视觉与触觉焦点用开模件,大面积侧板用低成本工艺,这套组合性价比最高。
五、工艺定了,造型语言跟着改
选钣金就按钣金的语言设计:折弯圆角、工整的缝隙、沉头螺钉、粉末涂层;选吸塑就按吸塑的语言:圆角放到 R8 以上、细节做减法、靠皮纹遮丑、分件线藏在形体转折处。用吸塑去模仿钣金的锐利造型,做出来必然松垮没精神。
表面处理和签样也要分开定:钣金走喷粉或喷漆,吸塑靠板材本色或喷漆但要注意附着力,玻璃钢靠胶衣加喷漆。签样时各留各的限度样板,别用同一套样板去卡不同工艺的件。
【飓嘉澄点评】我们判断工艺,先看客户未来两年的量产爬坡计划,而不只是眼前这张订单。有一家客户首单只要三十台,半年后要上三百台,我们按钣金做结构,同时把外覆盖件的分件按吸塑工艺预留了改版接口,第二次改版只重开外壳。工艺选型选的不是当下,是未来两三年的成本曲线。
