

三维扫描在装配验证中的应用
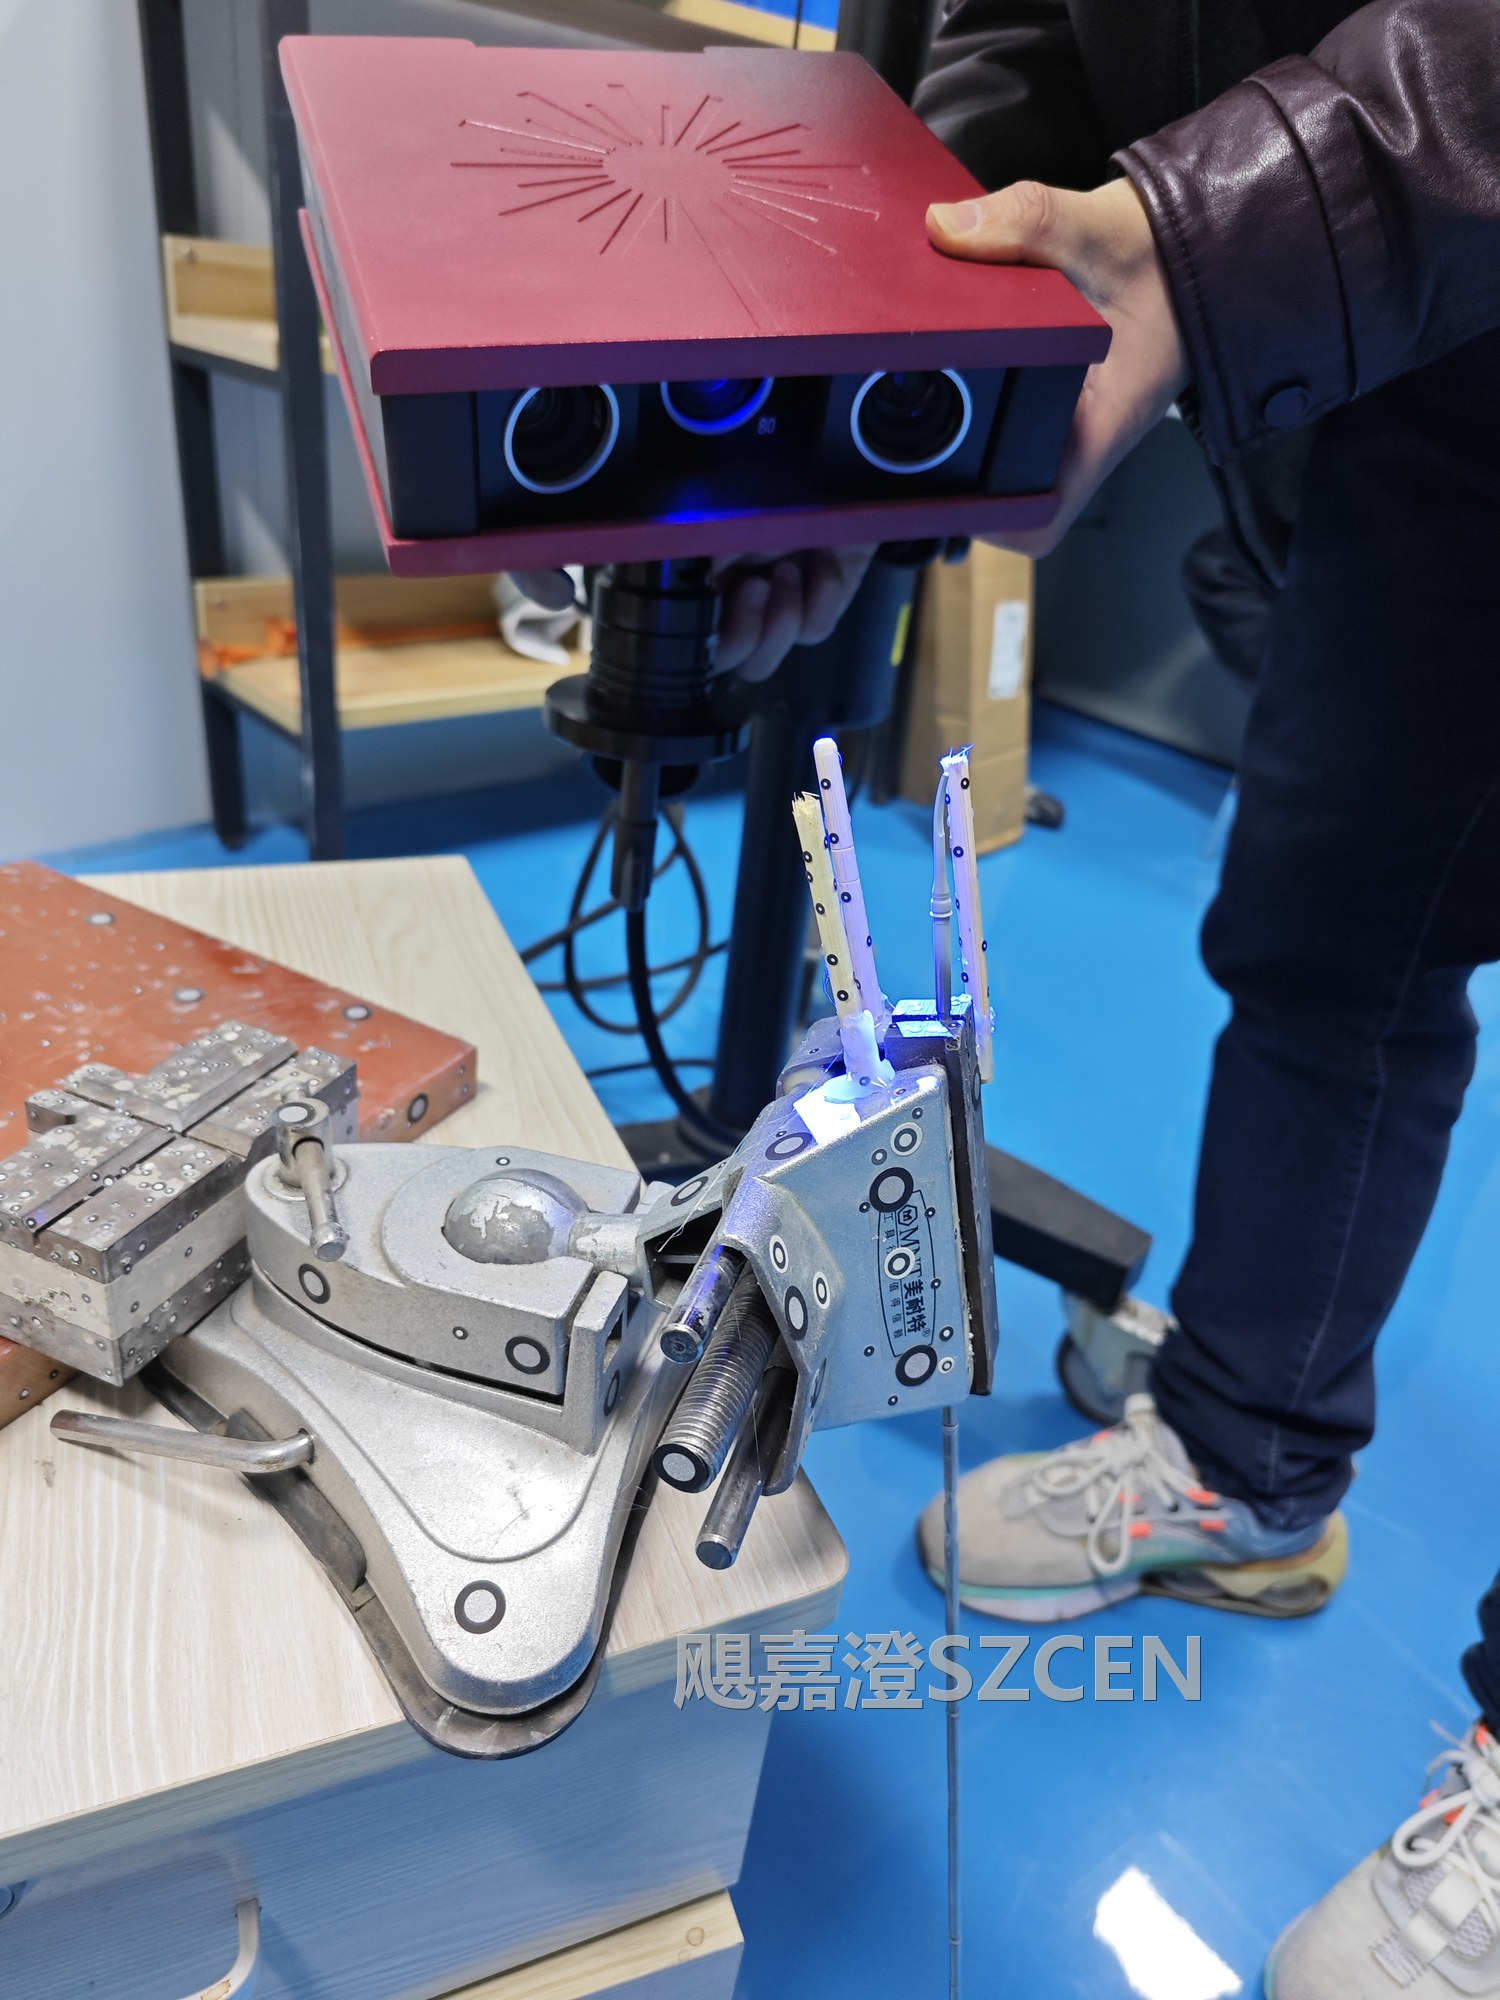
装配问题往往不是单件不合格,而是合格的件装在一起不合格。三坐标测的是点,装配要的是面与面之间的关系,这正是三维扫描能补上的位置。把实物扫下来,在计算机里做一次数字预装配,很多要在总装台上才发现的问题可以提前两周暴露。本文讲清流程、精度边界和几个教训。
一、适用边界:什么时候扫,什么时候测
特征类型上,孔位、轴径、垂直度这类离散几何公差用三坐标更准;型面轮廓、间隙均匀性、贴合率这类面域问题用扫描。还有一类只能扫:薄壁、软质、易变形的件,接触测量本身就会让它变形。
精度要留够余量。经验法则是测量系统的不确定度小于被测公差的五分之一到三分之一:装配间隙公差正负 0.3 毫米时,测量能力要到 0.06 到 0.1 毫米。手持式扫描仪单帧精度 0.02 到 0.05 毫米常常不够,长工件要用摄影测量或跟踪式设备把整体精度压到 0.05 毫米内。
二、坐标系:所有比对的前提
坐标系建错,整张偏差色谱都是假的。常用三种方式:三点建面,用基准面、基准线、基准点构建;最佳拟合,把数模与点云整体贴合;特征拟合,用孔、槽、圆柱轴建立。三种都能算出偏差,含义却完全不同,选错了结论可能完全相反。
我们的原则是跟着图纸的基准体系走:图纸标 A、B、C 基准,扫描就按 A、B、C 建坐标,不图省事用最佳拟合。有过一次惊险的误判:一件明显变形的钣金件用最佳拟合得到整体偏差 0.2 毫米的漂亮结果,换成基准建坐标后真实偏差是 1.4 毫米,差点就把不合格件放行。
三、比对方法:色谱、剖面与特征表
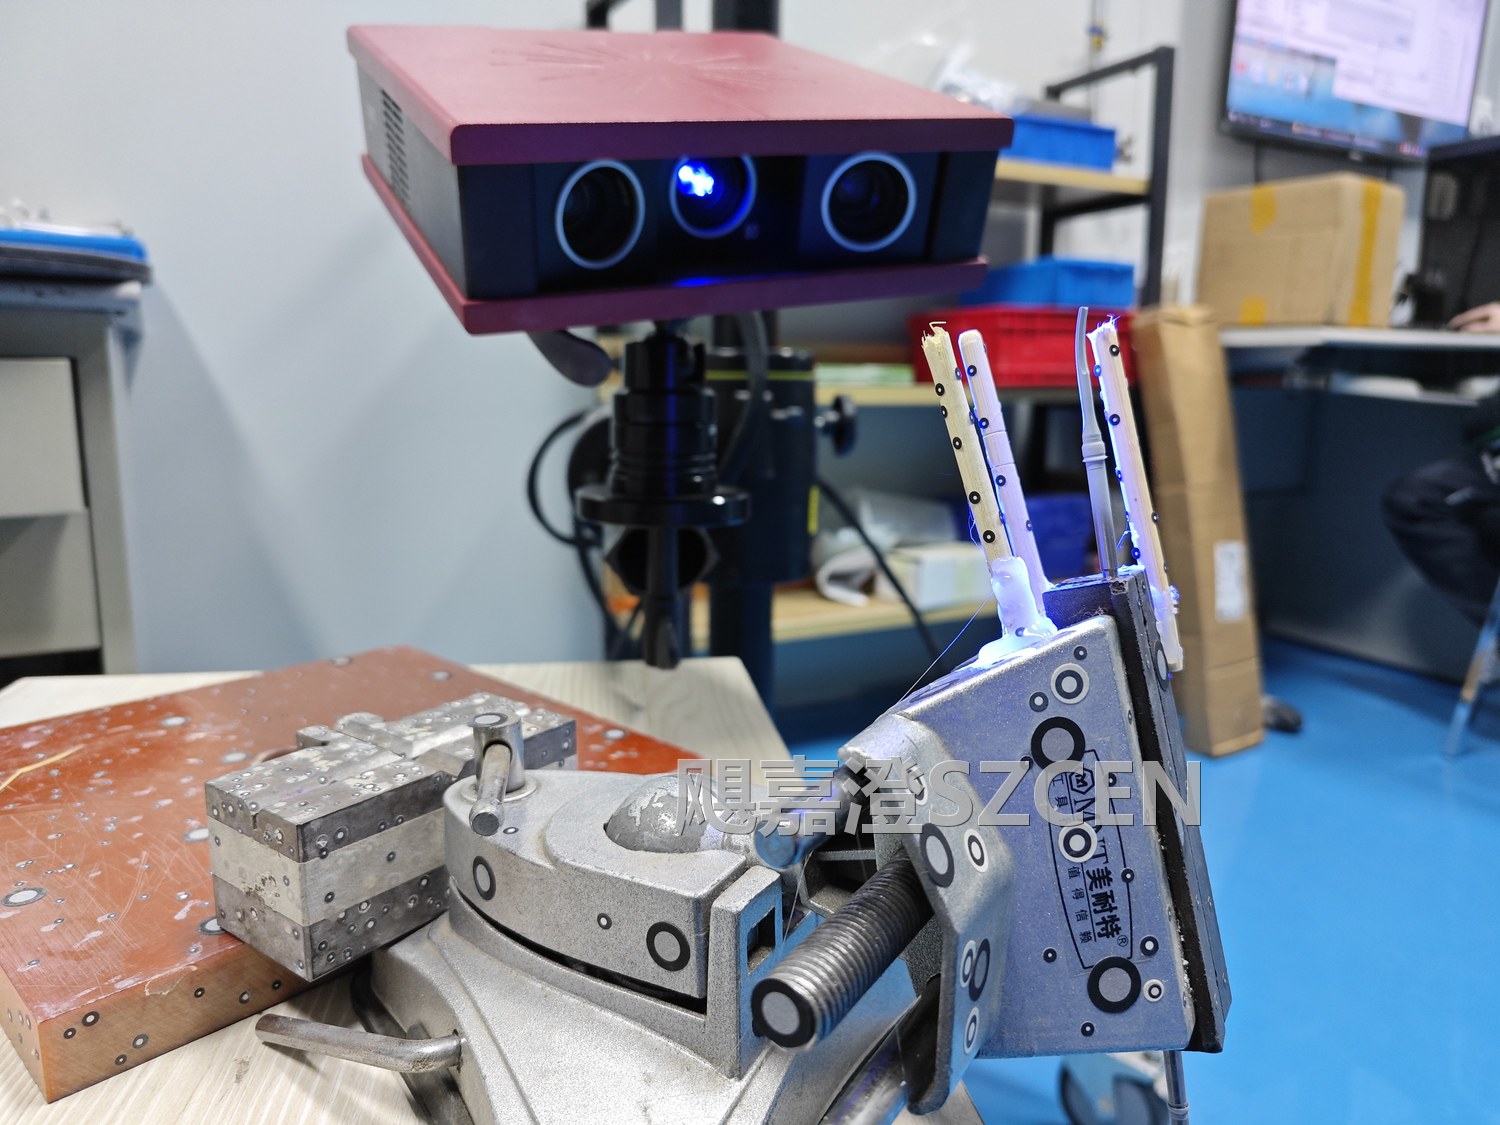
三维偏差色谱看整体分布,能快速定位变形区域和趋势,适合判断翘曲方向;剖面切片看指定截面的间隙和干涉量,是判断能不能装进去的直接依据;特征尺寸表给出孔距、孔径、位置度这些可验收的离散值。
装配验证最常用的是剖面法:在数模上切几个关键截面,把点云叠上去直接量缝。它的好处是结果和工人拿塞尺量到的数一致,沟通成本极低。我们的报告会同时给色谱图和关键剖面数值表,前者给工程师看趋势,后者给质量部门做判定。
四、数字预装配:还没装就能看到干涉
扫描最有价值的用法是数字预装配:A 件和 B 件分别扫描,各自与数模比对得到实际型面,再按装配约束在计算机里拼起来,直接算干涉量和真实间隙。焊接件、钣金件、注塑件的实际型面与数模常常差 0.3 到 1 毫米,用理想数模做装配分析时这些误差看不见。
我们做过的一个案例:设备门板与框架的设计间隙 1.5 毫米,实物装配后局部只剩 0.2 毫米,开关刮擦。逐件三坐标检测全部合格,靠扫描做数字预装配才发现是框架焊接变形整体内收 1.1 毫米。此后我们把焊接框架类零件列进必扫清单,不再靠抽检放行。
五、现场复测与报告:让它真正能用
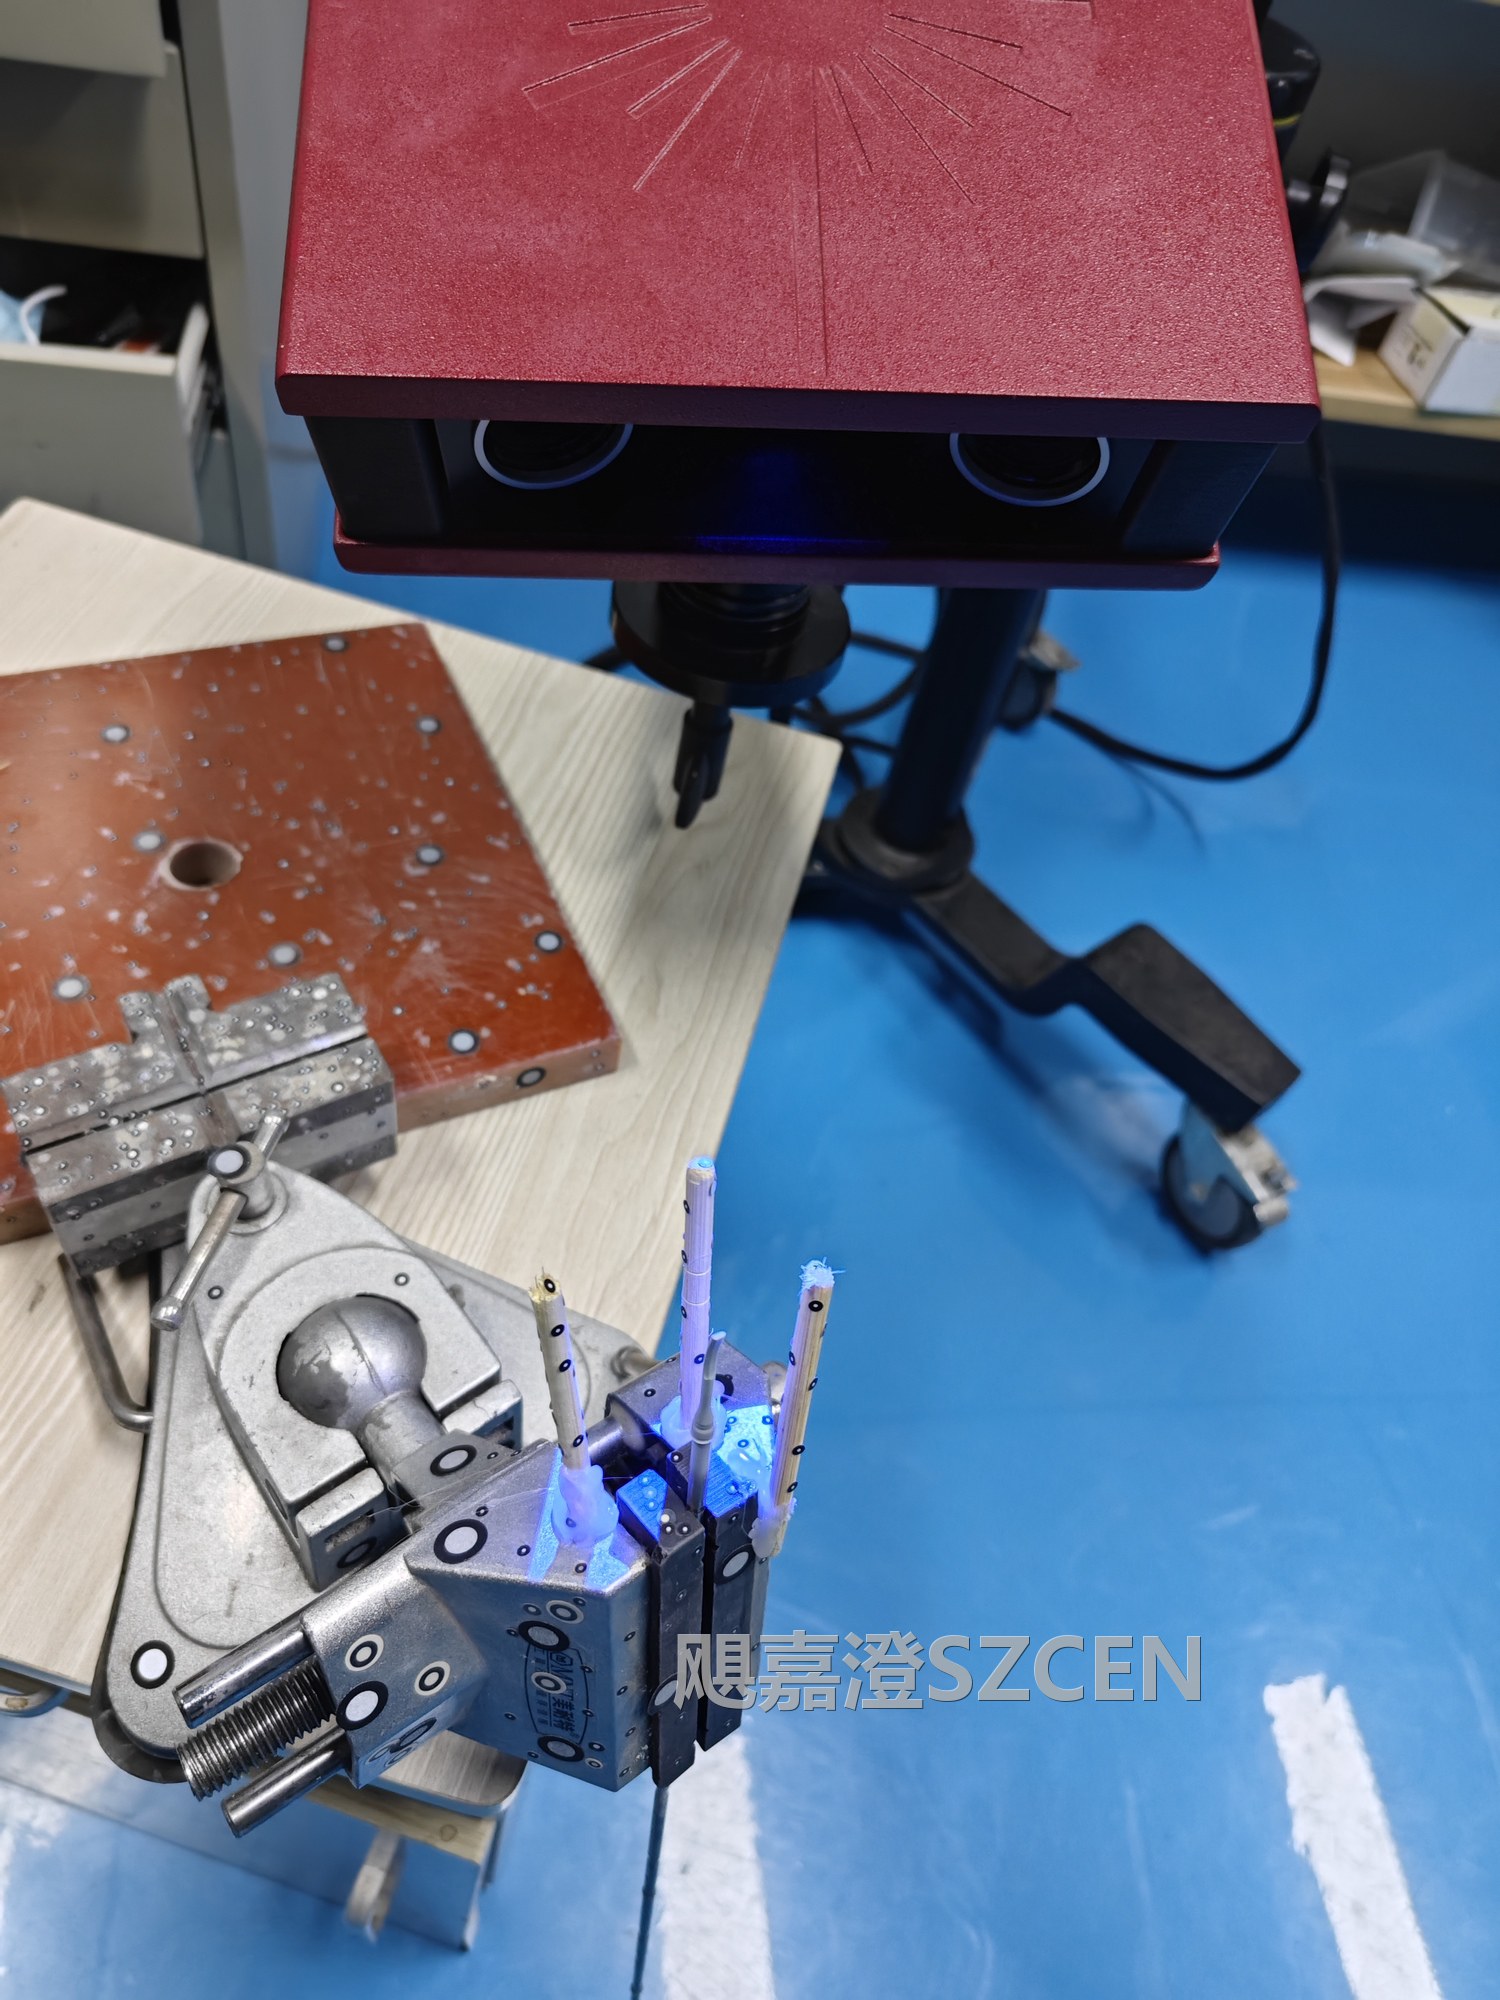
另一类场景是现场复测:设备装到客户现场出现偏差,要判断是制造超差、运输变形还是安装问题。做法是扫关键基准面与设计位置比对,同时测安装面的水平度和相对位置,把三者分开归因。
报告必须写清四件事:测量设备与标定状态、建坐标方式、精度评估方法、判定结论所用的公差依据。缺这四项,报告在质量争议里没有效力。我们还会把原始点云一并交付,客户有疑问时可以复算。
【飓嘉澄点评】扫描的价值不在扫得密,而在能把面与面的关系说清楚。我们做装配验证项目,第一件事不是架设备,而是找基准:图纸的基准体系是什么、现场的基准能不能复现、两者怎么对齐。这三问清楚了,数据才谈得上有意义。测量这件事最贵的从来不是设备,是对错的判据。
