

产品配色:主色、辅色与点缀色的比例
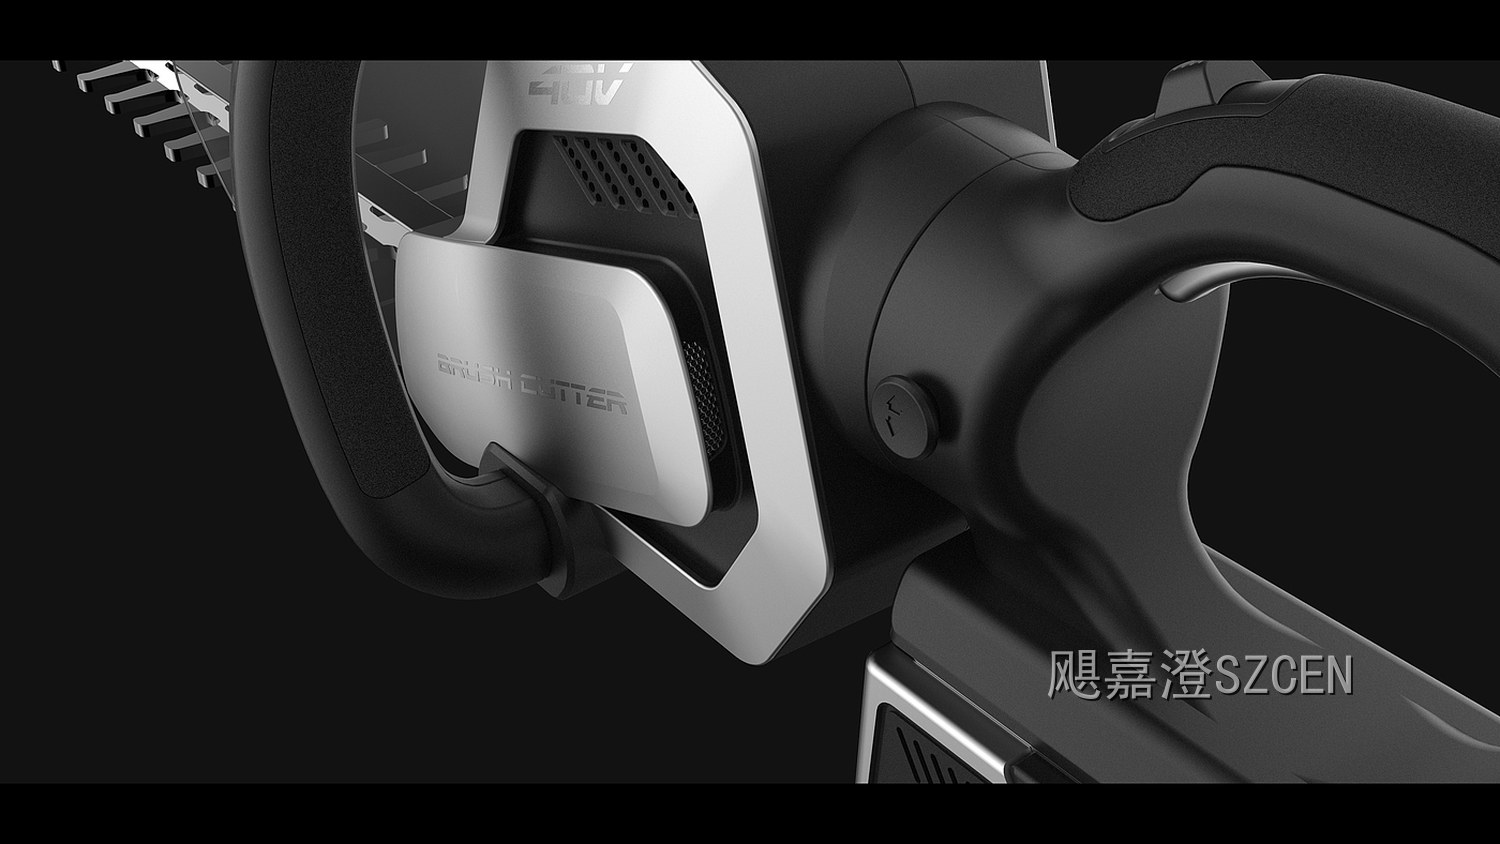
很多制造型客户的配色困扰不在选不出好看的颜色,而在效果图和批量货之间有落差。根子通常是颜色被当感觉来处理:深灰配一点橙,占多少面积、落在哪个件上、用什么工艺,全靠现场临时决断。我们做法是把它当成可计量的事,先分面积再选颜色,最后写进文件让供应商执行。
一、先分面积,再选颜色
第一步是定面积框架:主色占整机可见面的六成到七成,辅色二到三成,点缀色控制在百分之五到八。比例先定,颜色怎么调都必须落在框架里。常见的问题恰恰相反:会上争颜色争得很细,回工厂才发现橙色件面积偏大,整机气质被这一个副色带跑。
面积还要按正视、俯视、侧视三个方向分别核对,只审一张正视图迟早翻车。我们吃过亏:正视图上深浅灰配白很稳,俯视才发现顶盖整片深色压住机身,从高处看显得笨重。后来要求每个方向都拆出可见面填色块,比过比例才定版。
二、主色:耐脏优先,个性靠后
主色面积最大,要经得起三年使用和现场背景光的考验,好看排第二。实务上把明度放在中高明度、饱和度压低:医疗类产品偏浅灰白,暗色会把一点污渍放大成显眼的斑;工业装备常用浅灰机身加深灰底座,既分区又耐脏。
定主色还要替两年后着想。有个项目用了客户指定的浅米白,后来客户想出深色版本,因为主色件摊满整机外观,改色几乎等于重开一轮外观件。定版前多问一句会不会出第二个颜色版本,往往就差这一句提醒。
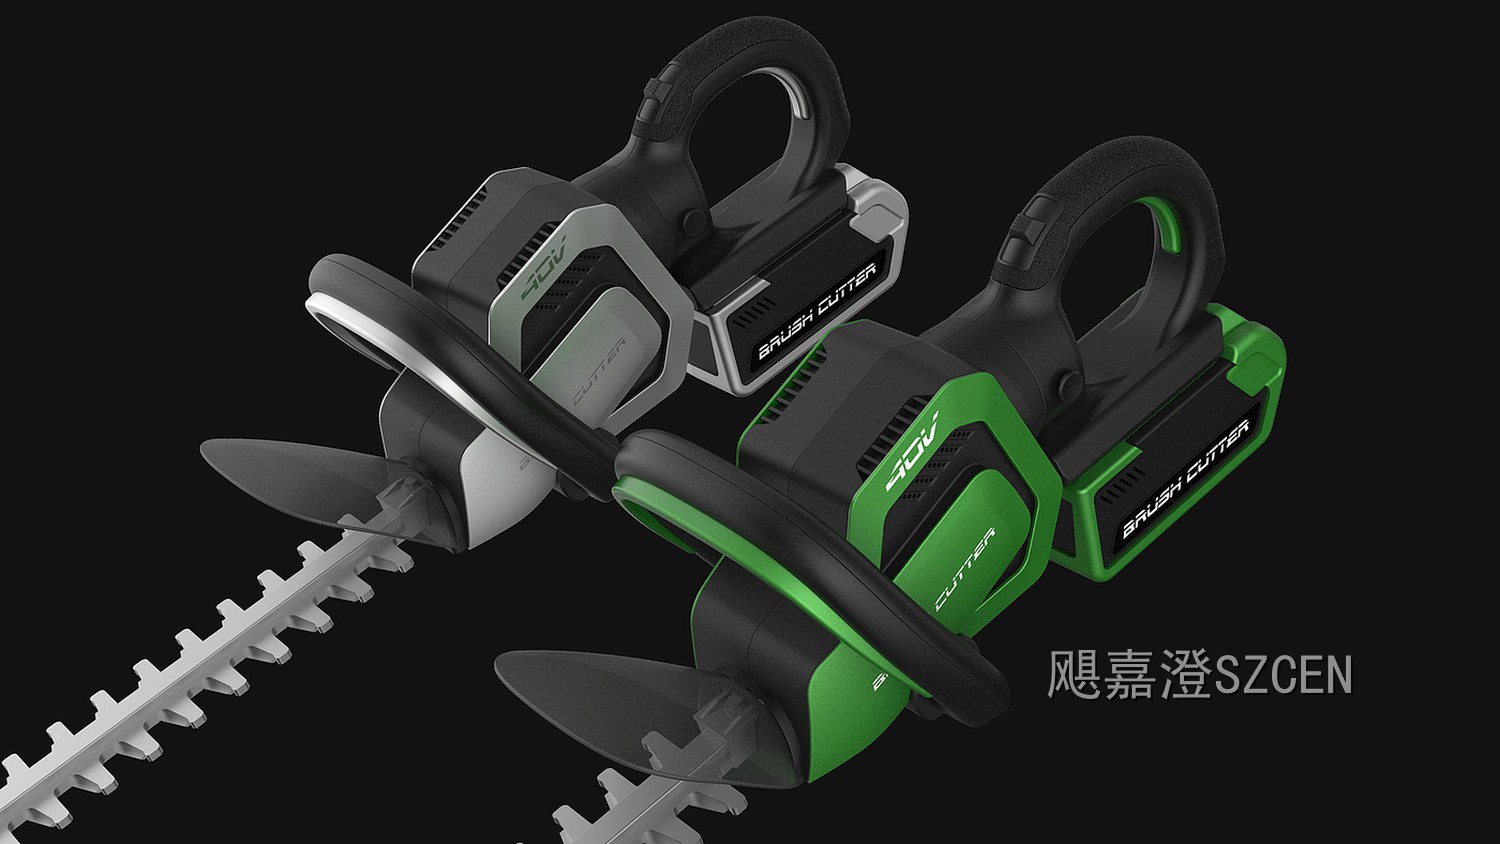
三、辅色:用明度差分层,不靠换色相
辅色的职责是把功能区从主色里切出来:操作面板、把手、检修门、底座。做法是同色相拉明度,明度差维持在十五到二十之间,太小看不出分界,太大就变成拼装的廉价感。换色相能不用就不用,除非两个色相本来就在同一套色卡里。
工艺差异也是省成本的分层手段:同一色号做咬花面和光面,视觉上就有清晰深浅,既不增加色号,也不增加色差管控点。但辅色件往往来自不同供应商或不同批次,投产前做一次拼板比对,别等上总装线才发现两家的灰不是一个灰。
四、点缀色:三到五处,点到为止
点缀色是产品上的视觉锚点:急停按钮、品牌标识、状态灯、把手端头。面积很小但担子重,人在一米外先看它。经验是整机点缀控制在三到五处,集中在视线高度附近;散落的结果是画面没有重点,远看反而杂乱。
点缀色必须和功能语义绑定且长期不变:警示的红与黄、运行的绿、手动操作区的橙,都是约定而不是装饰。容易被忽视的是,点缀色件数量少、批次杂,反而最容易跑色,签限比主色更严,一般按色差 ΔE 不大于一点五控制并单独留封样。
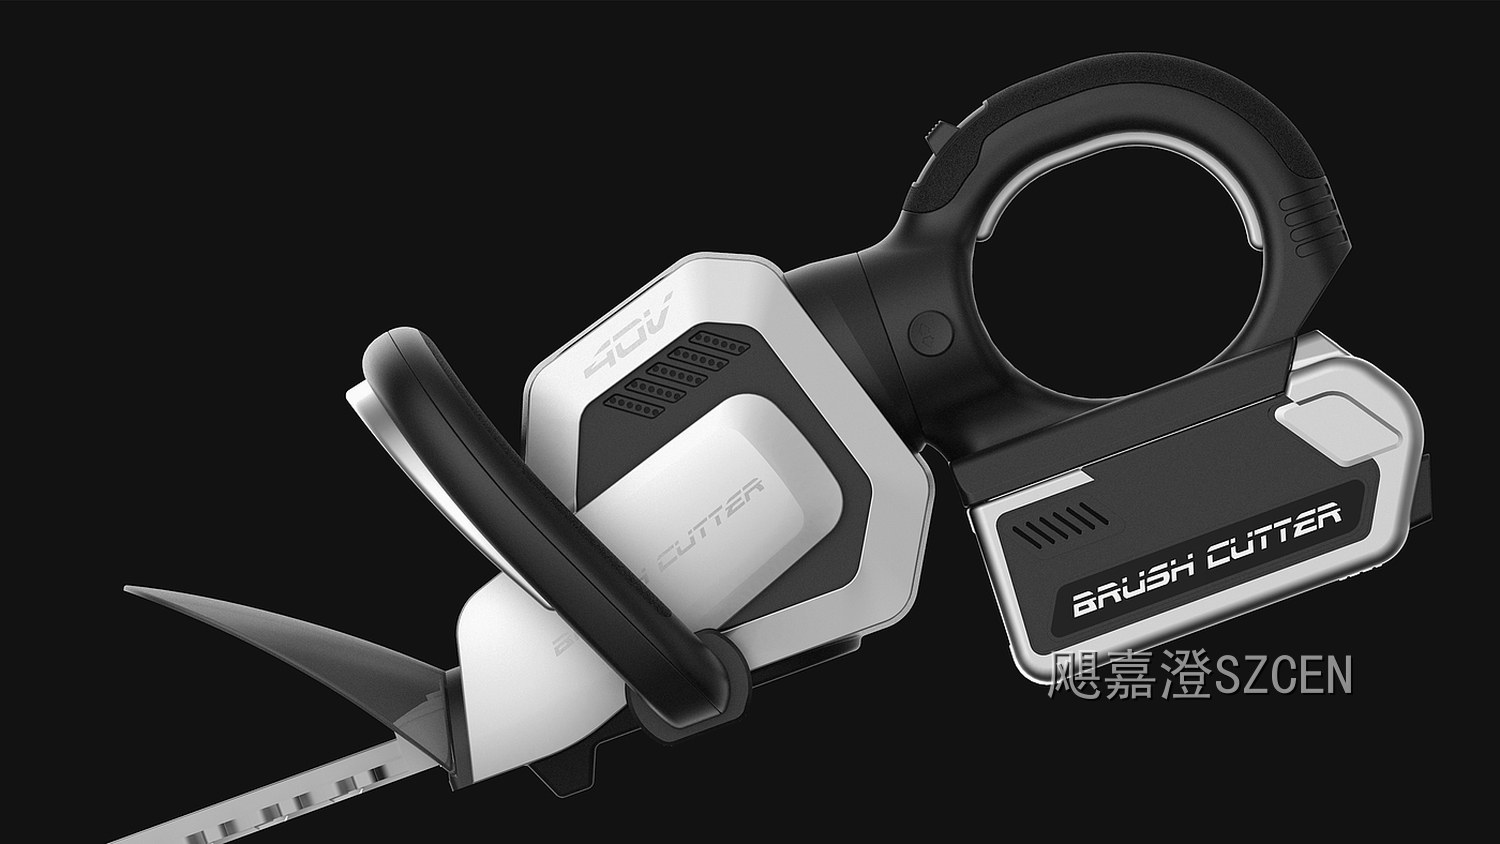
五、把配色写进色彩规范表
评审会上再好的方案,落地也要靠一张表。要求四项齐全:每个件的标准色号,用潘通或 RAL 编号写清;对应工艺,区分注塑本色、喷涂、阳极氧化;光泽度区间,哑光按六十度角测二十到四十 GU;色差上限,主色 1.0,点缀色 1.5。四项齐全才知道怎么判合格。
最容易出问题的是跨材质同色。ABS 注塑件和同一 RAL 色号的喷粉钣金件摆在一起,在不同光源下会呈现明显差异,也就是同色异谱。有项目在这里翻过车,展厅灯光下塑料门板比钣金侧板偏黄,最后改成喷涂才对齐。跨材质关键件必须在客户真实照明下比对实物样板,不能只对着色卡拍板。
【飓嘉澄点评】配色的争议大多发生在评审会上,解决却应该在文件里。我们每出一版方案,就把主色、辅色、点缀色的面积占比连同色号、工艺、光泽度、色差上限整理成一张表,客户签了字才往下推进。颜色这件事没有对错,只有能不能被稳定复制;把主观感觉翻译成可验收的条款,才是配色真正的专业所在。
