

CMF 落地三件事:产品质感从图纸到量产
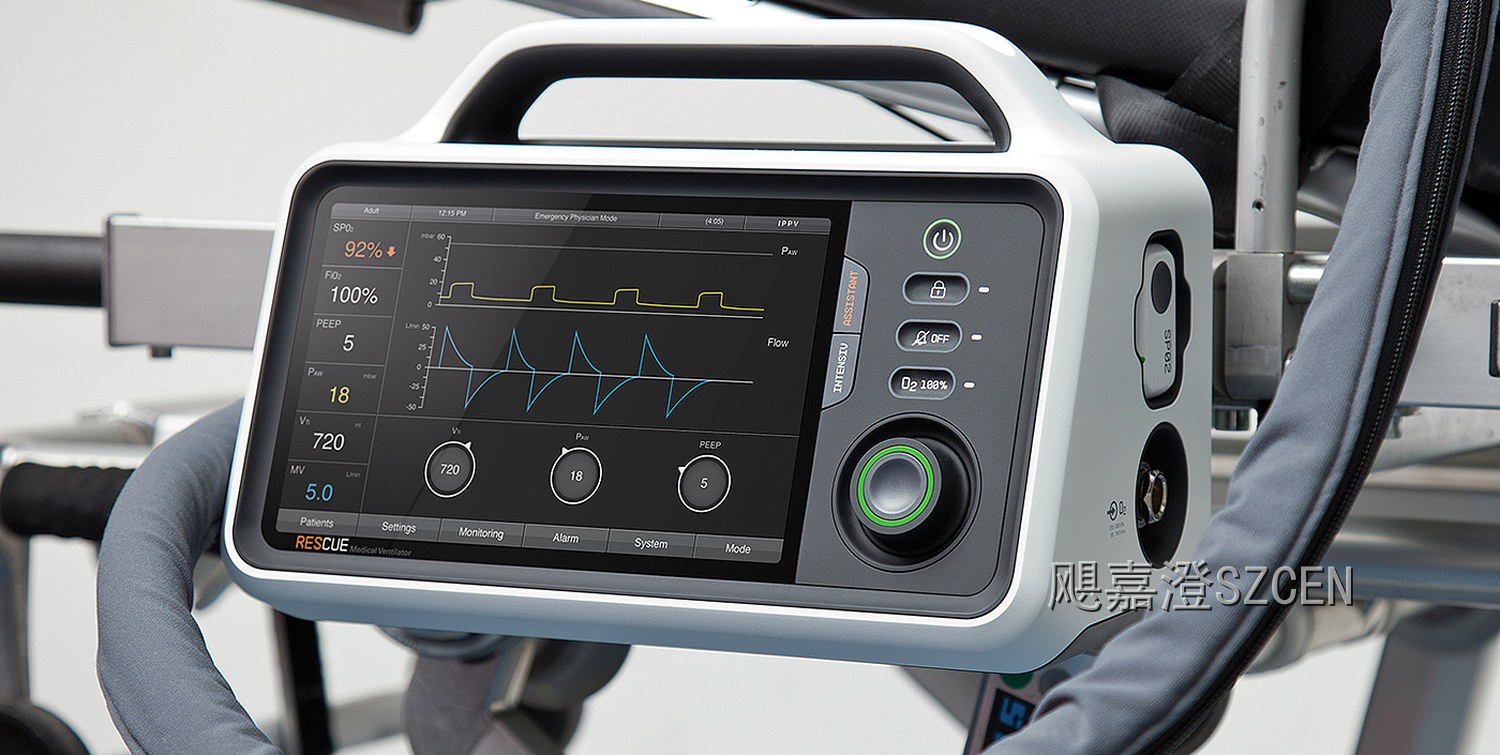
很多产品死在同一个地方:效果图惊艳,量产机乏味。问题不是画图画得不好,而是质感在从图纸走到产线的路上一层层丢掉了。把质感保住,靠的是 CMF(色彩、材料、表面处理)的落地管理,而不是后期补救。
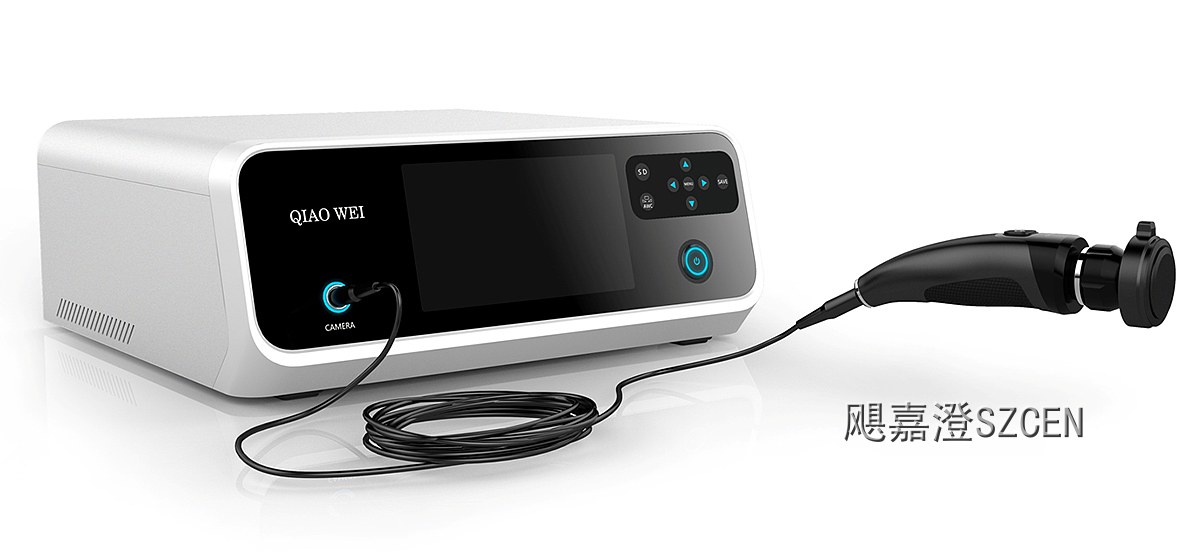
CMF 听起来像外观团队的「软装」,实际它和结构、模具、采购深度绑定:选什么漆决定喷涂线和烘烤温度,选什么纹面决定模具蚀纹的深度和脱模斜度,选什么材料直接锁死成本区间。概念阶段不定 CMF 清单,后面每一步都在为它还债。
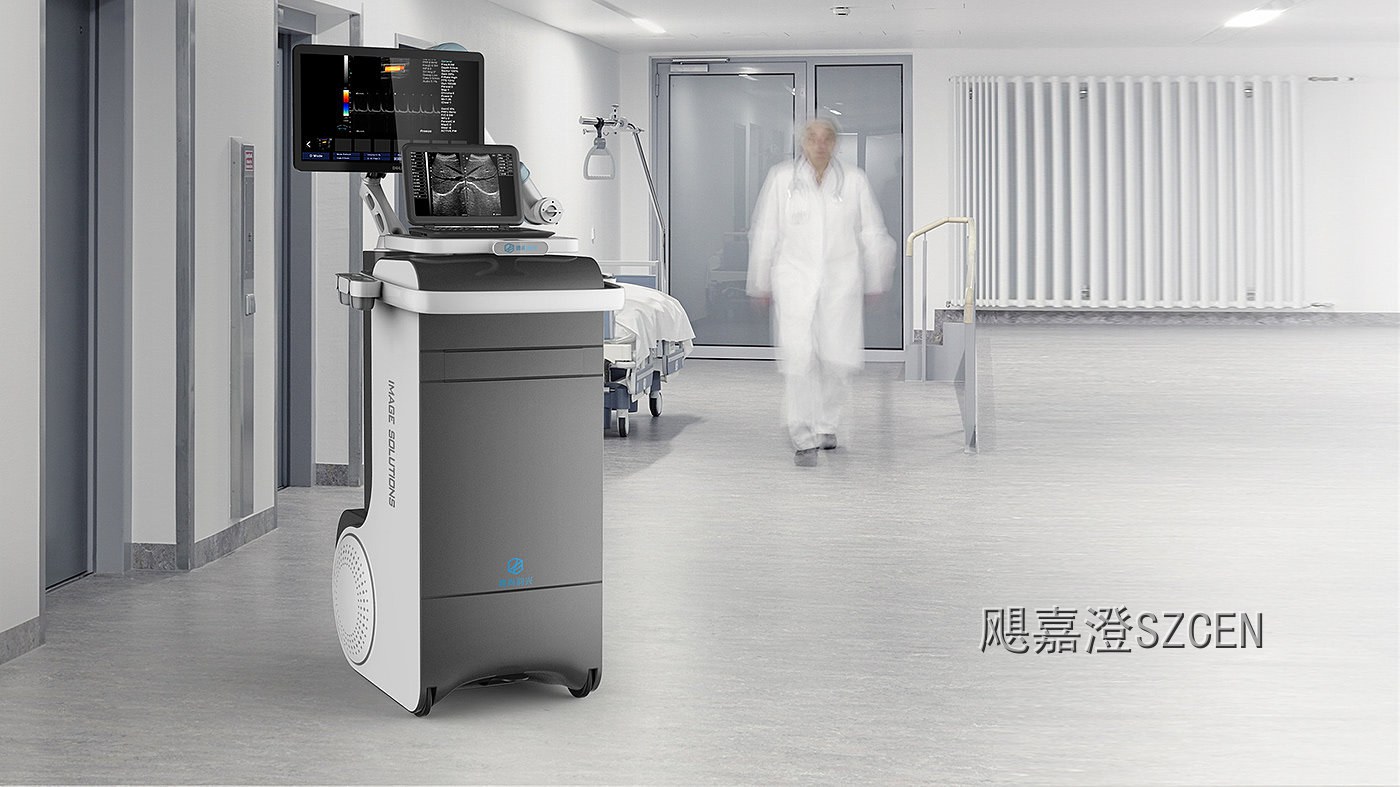
一、色彩:潘通号只是起点,不是终点
同一个色号,喷在 ABS 和喷在钣金上是两种颜色;同一个喷房,上午和下午的温差也能让批次色差肉眼可辨。靠谱的做法是:色板不走屏幕走实物,在自然光、冷光、暖光三种光源下对色,并把签样的实物色板一式三份,设计、采购、喷房各执一份。靠屏幕截图对色,是量产翻车最常见的第一步。
还有一个细节常被忽略:同一张图纸上的相邻件如果分给不同供应商做,即使色号相同,光泽度和底材差异也会让两件产品拼在一起时出现「半个色号」的偏差。所以外观件的供应商配额、喷涂线别,也要在 CMF 清单里一并锁定。
二、材料:参数表之外还有手感
材料选型看物性表只是及格线,用户摸到的是另一套指标:
- 触感:同样硬度的塑料,皮纹面和细砂面的「温度感」完全不同,医疗和家电产品尤其敏感;
- 耐造:把手、按键、边缘这些高频接触区,要按实际使用频次做耐磨和耐汗液测试,而不是只看常温数据;
- 成本:材料价差会随采购量波动,小批量选通用料、量产再切专用料,往往比一步到位更省钱。
三、工艺:表面处理有边界,越早知道越好
喷涂遮不住的缩痕,蚀纹救不了的尖角,阳极氧化盖不住的焊疤——每种表面处理都有自己的「势力范围」。经验做法是反着来:先定目标质感,再倒推工艺路线,最后让结构配合工艺要求预留壁厚、圆角和分件线。蚀纹这类做进模具里的处理,必须在开模前定案,晚一周就是整套模返工。
喷涂、阳极氧化、电镀、蚀纹、IML,每种工艺的良率和成本曲线也不一样。小批量产品尽量用喷涂和丝印这类柔性工艺,把模具类工艺留给确定放量的部件;打样阶段就要让工艺商介入,他们一句话「这个圆角喷不均匀」,能省下一轮返工。
四、量产一致:靠封样,不靠运气
首件好看不算本事,第一千件和第一件一致才算。落地动作就三个:签限度样板(最好和最差各一件,界内都算合格)、关键色上色差仪定 ΔE 上限、每批来料对照封样件抽验。以医疗台车项目为例,主色壳体 ΔE 控制在 1.0 以内、点缀色件放宽到 1.5,每批抽检比例不低于 5%。封样件还要定期复验,漆料批次换了、喷房换了,样板都得跟着重签,否则标准会悄悄漂移。写在检验规范里的标准,比口头叮嘱管用一百倍。
【飓嘉澄点评】我们做台车和设备类产品的习惯是:概念评审会上 CMF 清单和效果图一起过,色彩、材料、纹面、工艺四项当场定主案和备选;结构阶段同步校核每种工艺的边界条件;打样至少三轮对色,签样后才放行开模。质感不是设计后期「调」出来的,是从第一张草图就开始「管」出来的。
