

涂胶显影设备机柜的视觉秩序
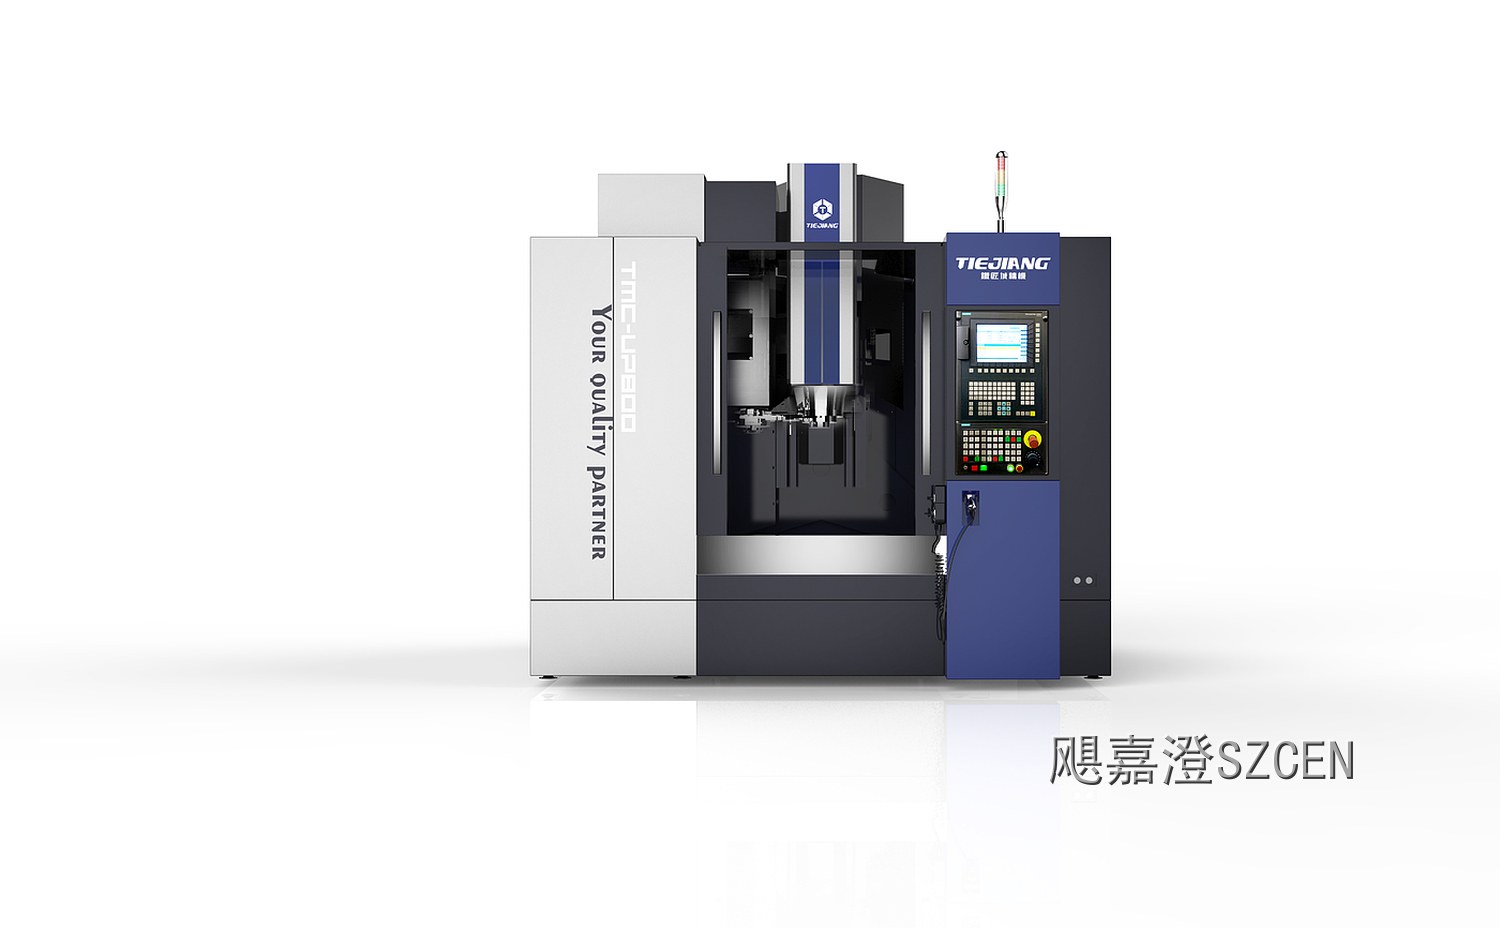
一台涂胶显影设备往往由十几个工艺单元并排组成,整机长度能到十几米。站在它面前,观察者看到的是一长排门板和缝隙,单点造型再讲究也没用。这类设备的外观功夫在秩序:模数、缝隙、把手、标识,四条线齐了,整机自然显得精密。
一、先定模数:宽度与立面分格
涂胶显影机的每个工艺单元功能不同、内部布局不同,但外观必须服从同一个模数。我们通常先按内部最大部件定出单元宽度,常见在六百到九百毫米之间,再让其他单元向这个模数靠,装不下的拆成双开门,而不是随便改宽度。
立面分格跟着模数走:门板的水平分割线在所有单元上保持同一高度,垂直分割线对齐到单元边界。这样即使某个单元内部塞了更多管路,外面看仍然是一条连贯的立面。分格线定下来之后,任何新增功能都只能改内部,不能破坏分格。
二、缝隙与把手:两条最显眼的线
长排机柜的档次感,一半来自缝隙。相邻门板之间的缝隙控制在一点五到二毫米,同一立面上所有缝隙宽度一致、对齐成网格。钣金件要做到这一点,靠的是折弯精度和装配时的可调结构,而不是靠工人在现场敲打找平。
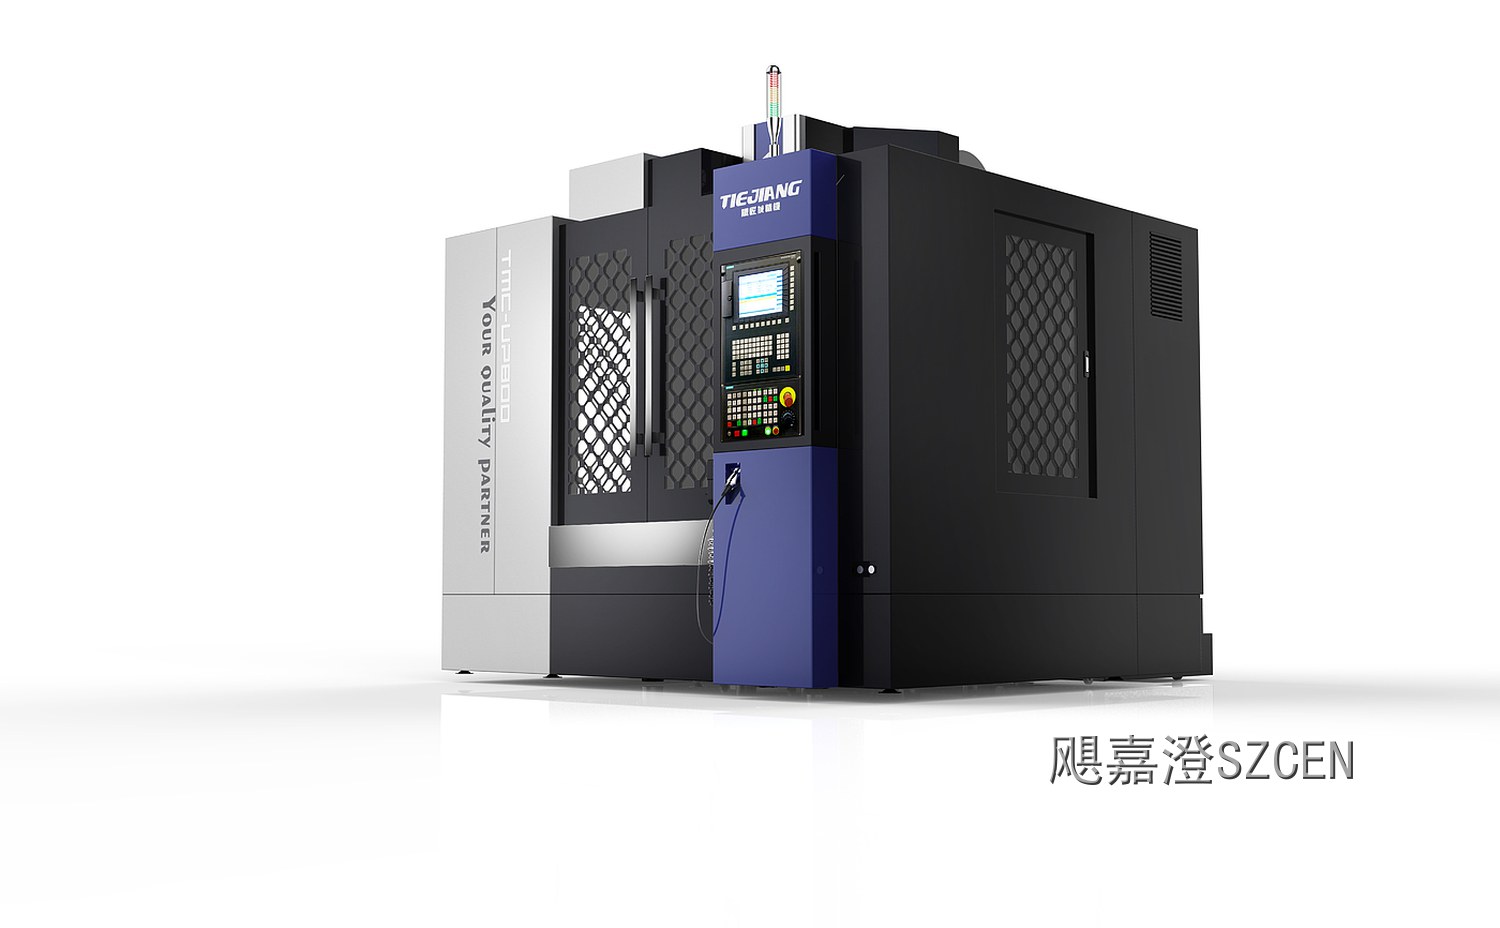
把手是第二条线。全机统一用同一款把手,装在离地九百到一千一百毫米的同一高度上,长度和断面也统一,横向位置对齐到门板开启侧。这两条线定住,即便机柜造型很朴素,看起来也是成套装备,而不是一组拼起来的柜子。
三、维护门:开启半径比外观重要
涂胶显影机的维护频次高,泵、过滤器、液路部件都要定期更换。维护门的设计先算开启半径:门板完全打开需要多少空间、会不会撞到相邻设备、维修人员站在哪个位置操作。这些动作定下来,才知道门该做多大、铰链放在哪边。
我们习惯把高频维护的部件集中在同一侧,用快开结构,不用工具就能打开;低频维护的部件允许用螺丝固定,但螺丝数量要少,且用同一规格。维修动线顺不顺,厂务工程师最有发言权,方案评审一定把他们请进来。
四、管路、排风与标识
显影和涂胶单元有大量液路和排风管,走顶部还是走背部,要在外观方案之前定下来。走顶部就要做顶部罩壳,把管路藏起来但留出检修口;走背部则要把背面当成第二立面来处理,不能留成裸露的管线和支架。
标识系统要按厂务习惯来做。每个单元前端要有醒目的编号,编号规则与客户厂内的设备管理系统一致;管道按介质贴色标,方向箭头齐全;安全警示贴在开门可见的位置。这些标识看着琐碎,却是验收时最容易被挑出来的一项。
五、色彩与耐化学腐蚀
涂胶显影环境里有光刻胶溶剂和显影液,飞溅和挥发对涂层都不友好。门板涂层要做耐化学腐蚀测试:把现场实际用的几种溶剂滴在样板上,静置后擦拭,看是否失光或变色。测试不过的涂层,颜色再正也不能用。
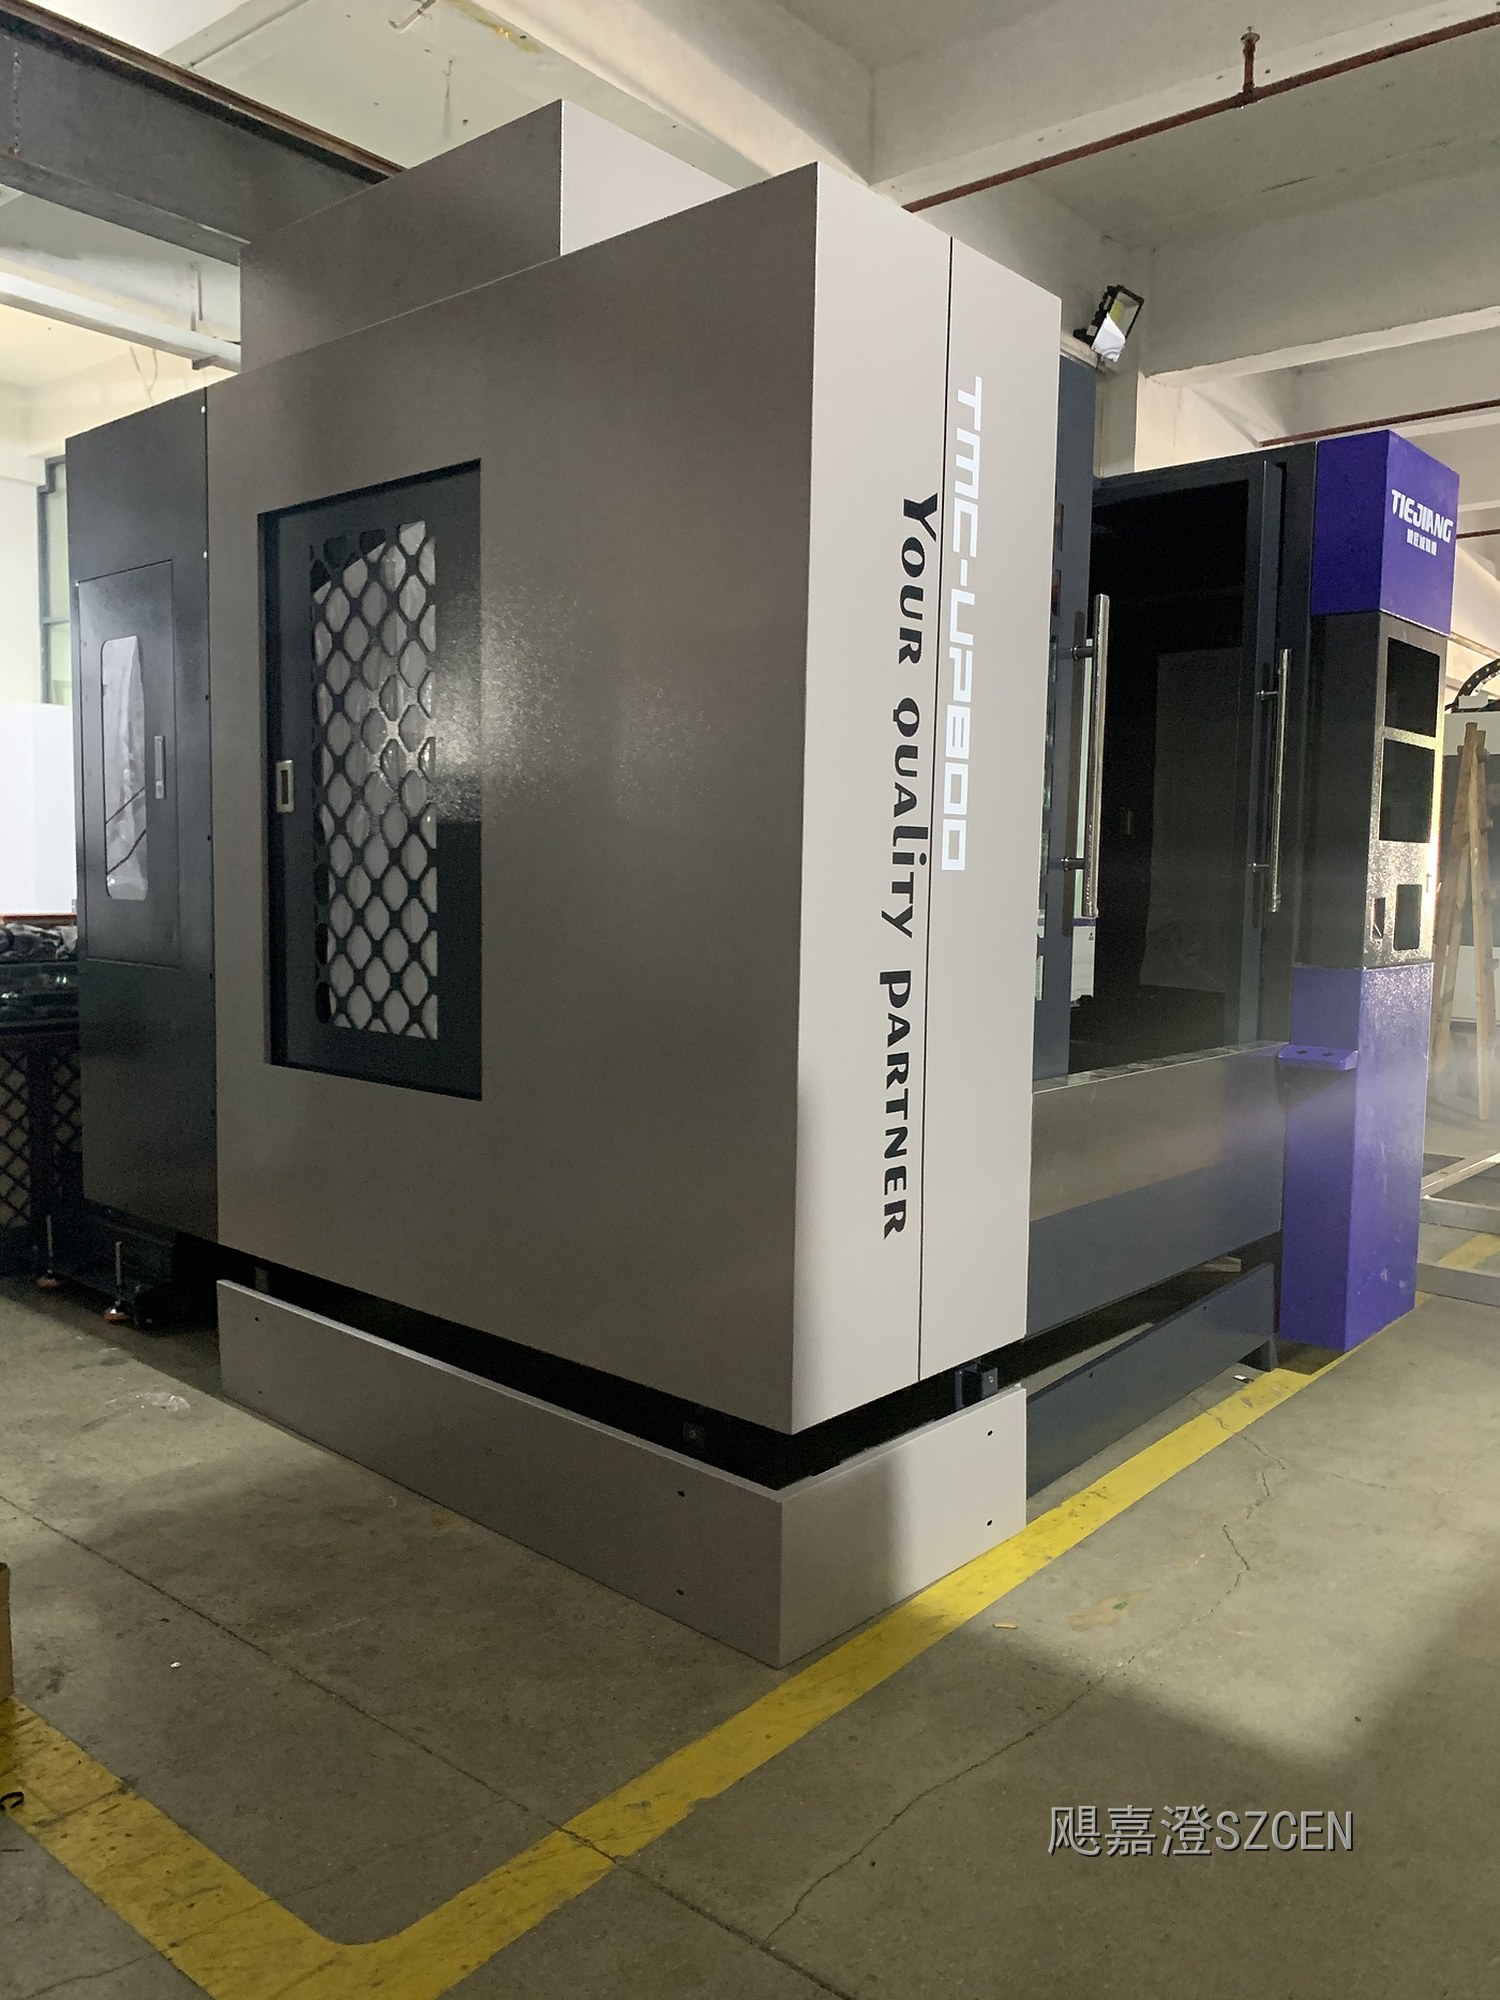
色彩上我们主张大面积低饱和、小面积提神:主体用浅灰或米白,底座和踢脚用深灰压住视觉重量,品牌色只在端部单元或标识带上出现。深色踢脚还有一个实用价值,地面清洁时的拖痕和磨损不明显,用半年也不会显得旧。颜色定案后要封存限度样板,后续补产单元对着样板验收,避免不同批次并排安装时出现色差。
【飓嘉澄点评】做长排机柜,我们的第一张图从来不是效果图,而是一张立面模数图:单元宽度、缝隙网格、把手高度、标识位置全部标在上面,客户和厂务一起确认。秩序是设计出来的,不是靠钣金师傅在现场调出来的。
