

钣金设备外观:折弯半径与缝隙的秩序感
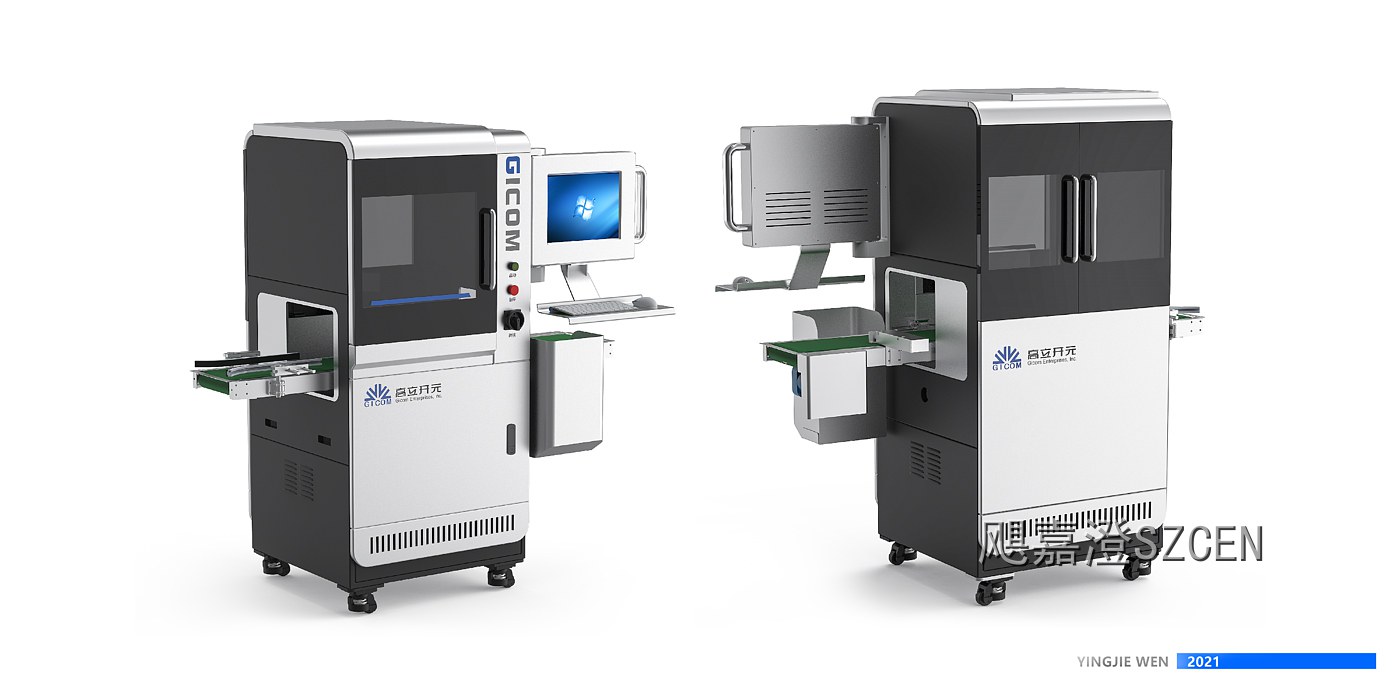
钣金是工业设备最常见也最容易被低估的外壳工艺。同一张效果图交给不同工厂做,一个像精密装备,一个像普通电柜。差别不在造型好坏,而在折弯半径、缝隙宽度、段差和平面度这四个数有没有被写进图纸。这四个数不管,效果图越精彩,落地落差越大。
一、折弯半径:板厚一定,颜值就定了一半
折弯内半径与板厚的关系是钣金外观的第一道分水岭。冷轧钢板最小内半径约零点五倍板厚,铝板要放到一倍到一点五倍,不锈钢一倍左右。半径压得太小,外表面会因过度拉伸出现微裂纹和橘皮,喷完粉在侧光下尤其明显。
另一个常被忽略的约束是最小直边高度,一般不小于两倍板厚加内半径,太短的话折弯时板材会从模具里滑脱,边口歪斜。孔位到折弯线的距离同样要留够,通常不小于一点五倍板厚加内半径,否则孔会被拉成椭圆,装配时对不上。
二、缝隙:控制在两毫米以内,还要成线
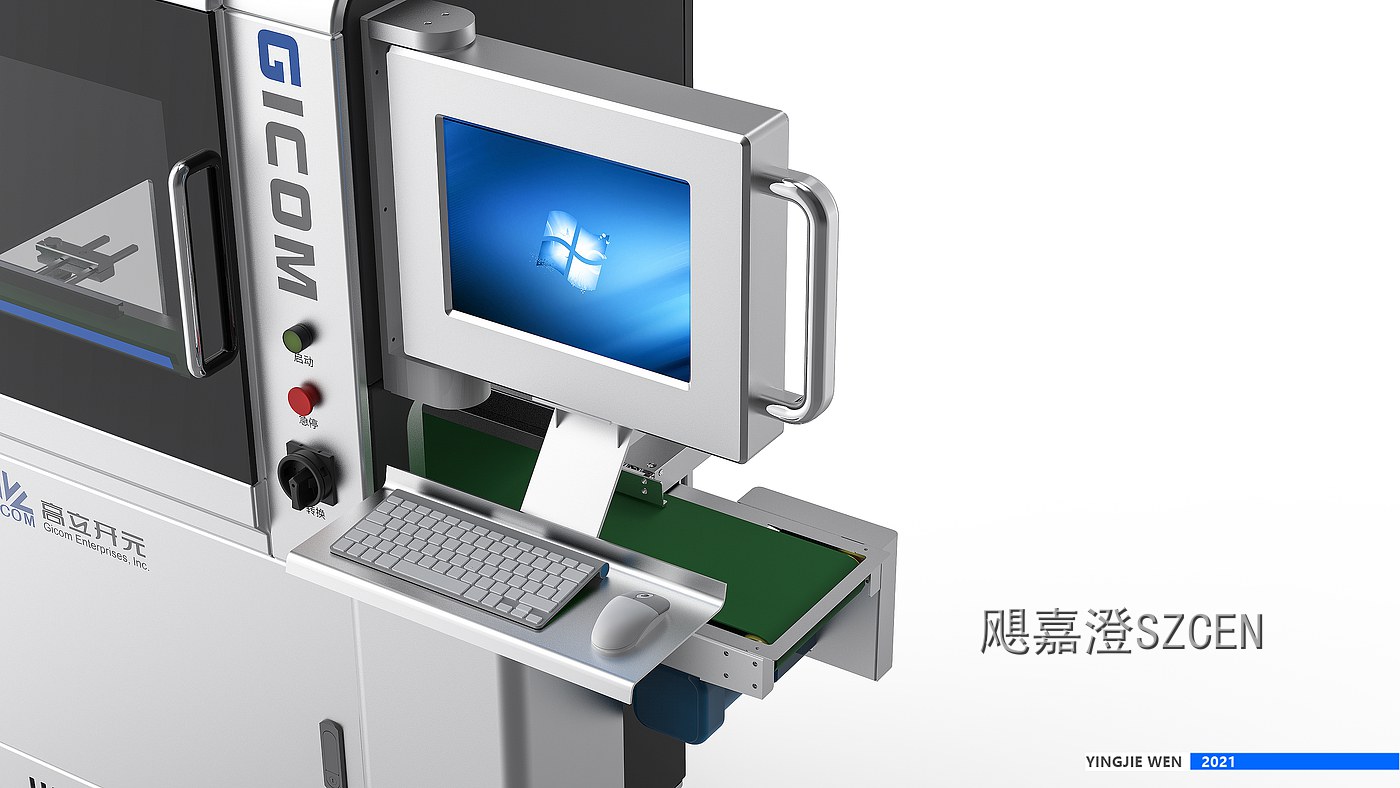
缝隙是判断设备档次最直觉的依据。外观门缝我们控制在一点二到一点八毫米,同一立面上的缝隙必须对齐成线,横缝与竖缝在转角处连续贯通。前提是分件方案在造型阶段就定了:先定分块,再排缝隙,最后才是细节。
缝隙还要能藏住内部。门缝太宽会直接看到线缆、泡棉和焊点,所以门板内侧做阶梯止口:外口窄,内口带十到十五毫米翻边遮住内部结构,同时形成一道挡尘迷宫。门板与机架另留一到两毫米装配与热胀余量,避免夏天柜门胀开擦漆。
三、平面度与刚度:大板面不塌也不鼓
大面积门板最怕两件事:塌和鼓。一米见方的一点五毫米冷轧板,不加加强结构,喷完粉在灯下就能看到波浪。做法是折边加背筋:门板四周折边成框,背面用加强梁或点焊螺柱固定一根横筋,刚度立刻就上来了。
焊接方式直接影响平面度。满焊必然变形,外观件优先用段焊或点焊,焊点间距三十到四十毫米,焊后打磨再刮灰;必须满焊的位置,把焊缝放在不可见的背面或内侧。喷涂会把一切凹凸放大而不是掩盖,这道工序省不掉。
四、段差:手指划过去给出的评价
段差是手指给出的评价,不是眼睛:相邻两块板高低差控制在零点三毫米以内,横向划过去没有台阶感。控制手段靠基准统一,同一组门板用同一套定位孔和检具成型,下料精度保持在正负零点二毫米以内,装配时用定位销而不是手感对齐。
外购件往往决定细节的成败。铰链优先选隐藏式或内嵌式,避免凸出门板破坏立面;锁芯与门板齐平,锁舌孔位避开缝隙线;把手与门板之间留出不小于二十五毫米的手指空间,戴手套也伸得进去。一颗凸出的铰链就能毁掉整机的精致感。
五、喷涂与配色:涂层会放大一切缺陷
喷涂不是补救工序。粉末涂层厚度常规六十到八十微米,涂厚了会把折弯棱线糊圆,机器看着就不精神;前处理的除油和陶化不到位,半年后边角开始掉漆。砂纹和橘纹粉虽能遮盖板面不平,却会把棱线和分色边界一起糊掉。
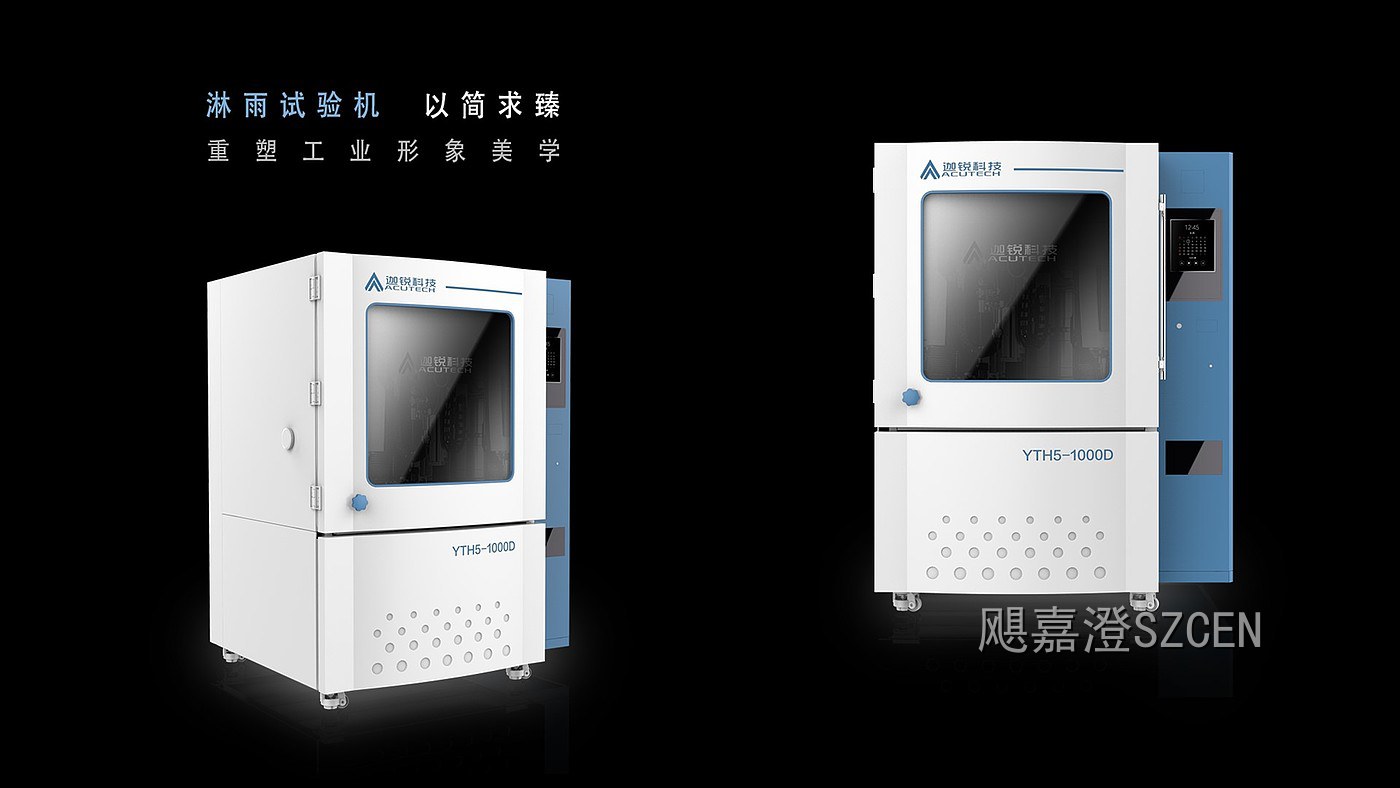
颜色上,深色机柜在车间灯光下更容易显指纹和划痕,浅灰和米白更耐看也更耐脏。分色控制在两个色以内,点缀色用在门框、把手或装饰带上,面积不超过可见面积的百分之十,分色边界尽量落在折弯棱线或分件缝上,不要横切一整块平板。
【飓嘉澄点评】钣金是设计方和工厂博弈最激烈的地方,效果图上的精致落到车间全靠数字约束。我们出图必附一份外观公差表,把折弯半径、缝隙、段差、平面度逐项标在图纸上,首件再拉一次现场评审。改一版图纸的成本,永远低于返工一整批柜体。
