

半导体设备钣金:缝隙与平面度控制
半导体设备外观的档次,一半由钣金决定。同样一张渲染图,做出来门板高低错落、缝隙宽窄不一,立刻从精密装备掉成普通机柜。缝隙和平面度看着只是两个工艺指标,实际上从设计、加工到装配贯穿整条链,任何一环松了都补不回来。
一、为什么要死磕这两个指标
洁净室对外观的第一要求是能清洁,第二才是看着精密。缝隙宽窄不一会形成涡流死角,擦拭时无尘布进不去,微粒就在那里积累;门板不平在洁净室的漫射照明下会产生明显的波浪反射,整台设备显得松垮。这两点在厂务验收现场都是能被直接指出的硬伤。
还有一层是客户感知。半导体设备单价高、交付周期长,客户在验收现场的判断往往很直觉:缝对得齐、板贴得平,就觉得设备做得扎实。外观在这里承担的是质量信号的功能,这个信号值多少钱,做过整线交付的人都心里有数。
二、设计端:缝隙怎么定才合理
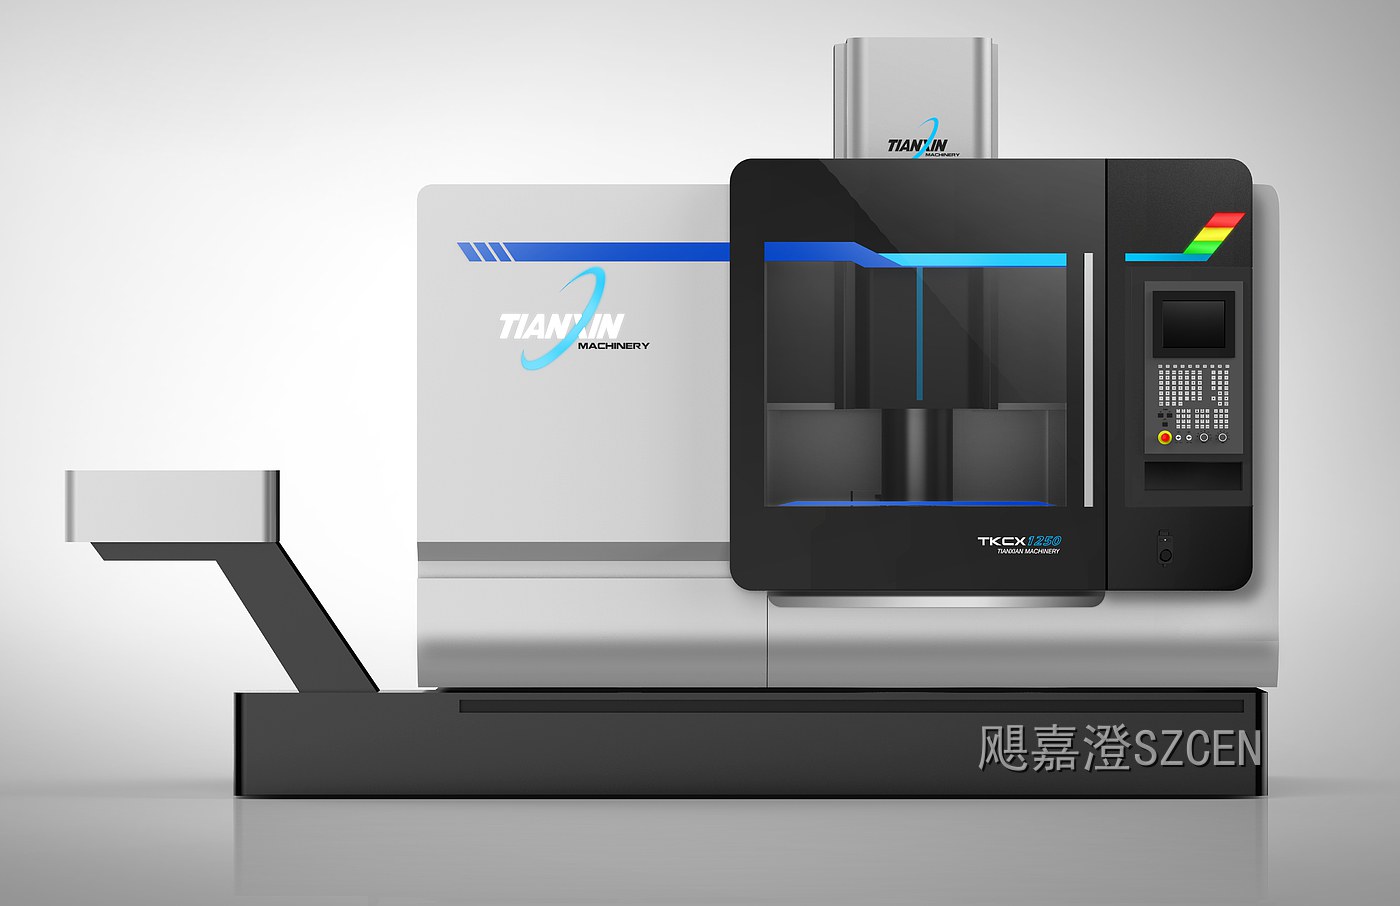
缝隙不是越小越好。常见门缝取一点五到二毫米,太窄会因为钣金变形和涂层厚度出现门板打架、开关干涉;太宽则显得粗糙。同一立面上的所有缝隙必须等宽且对齐成线,十字交叉处的缝口要连续,不能出现错位台阶,这是视觉秩序的基础。
设计时还要把累积公差算清楚。折弯件本身有正负零点三毫米量级的偏差,焊接骨架有变形,门板再挂上去,几个环节叠起来很容易突破两毫米。我们给关键门板配可调结构,长圆孔加调节垫片的铰链座能在上下左右各留一到两毫米调节量,现场就能把缝调匀。
三、加工端:折弯与焊接的变形控制
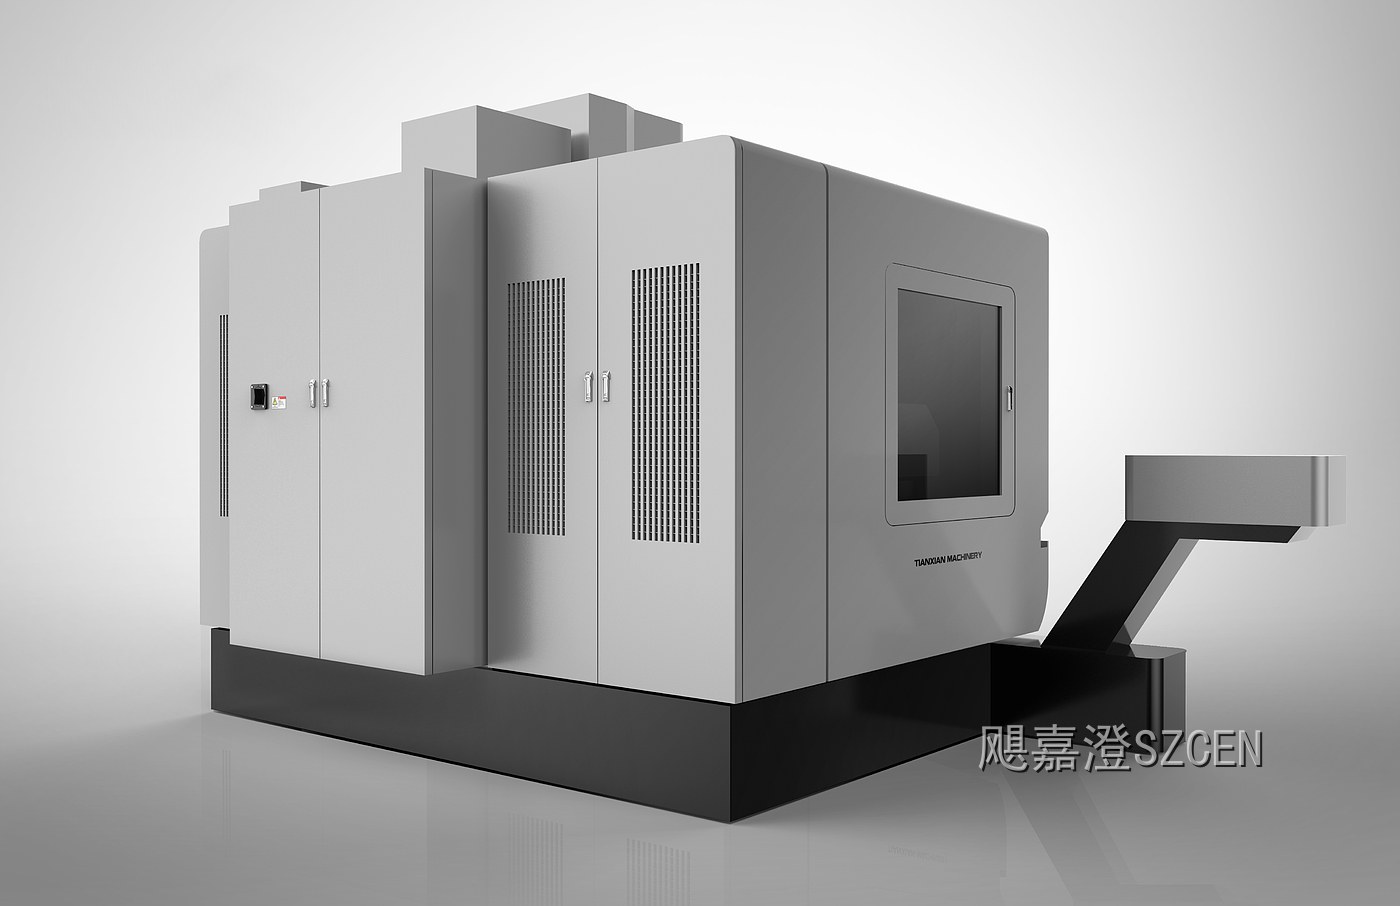
平面度的敌人是焊接应力和板材内应力释放。大面积薄板焊接后必然起波浪,靠打磨救不回来。正确做法是结构上先防:门板背面加加强筋或折边形成盒式结构提高抗弯刚度;骨架焊接采用对称顺序和分段焊,焊后去应力退火,而不是焊完直接上装配。
折弯环节要管控三件事:折弯半径统一、回弹补偿一致、同批板材纹理方向一致。同一立面上的门板如果用了不同批次或不同纹理方向的板材,反光就不一样,看上去像有色差。我们在图纸上注明板材批号和纹理方向要求,这一条性价比极高。
四、装配与检验:把标准落到量具上
装配环节要有一套可调可测的工艺:先装基准门板,以它为参照向两侧扩展,用塞尺控制缝宽;平面度用直尺加塞尺或激光平面仪检,控制在一米长度内一毫米以内。门板与骨架之间用可调支撑,避免强行拧紧造成局部凹陷,拧紧力过大是门板起波浪的常见原因。
检验要写进作业指导书:测哪些点、用什么量具、合格判据是什么。我们一般要求每扇门测四角和中心共五点,缝隙沿缝长每三百毫米测一处,数据存档。有数据才有追溯,出了问题能定位到哪扇门、哪道工序,而不是整线排查。
五、成本与返工:把钱花在前面
缝隙和平面度是典型的前面省一块、后面花十块的项目。为省事用薄板不加筋,装配时靠垫片硬垫,短期看缝调匀了,运输后一到现场就散。我们的经验是外观预算优先投在三处:板材厚度、加强结构、可调铰链,这三项占整机钣金成本比例不高,效果最明显。
运输与安装环节同样要算进去。钣金门板在长途运输和厂内吊装时的受力状态和静止完全不同,我们要求大跨度门板在转运时加装临时支撑,落位后再拆除。这个动作在成本表上几乎不体现,但能避免很多到场即返工的尴尬。
【飓嘉澄点评】钣金外观这件事,我们有一条硬规矩:方案评审阶段就把缝隙排布图、门板分块图和平面度要求一起发出去,模具和工装还没开,标准先立住。半导体设备的外观不是靠师傅手艺凑出来的,是靠图纸上的数字和现场量具一起守出来的,等装配现场再调缝,已是补救而不是设计了。
