

深色与高反光件的扫描技巧
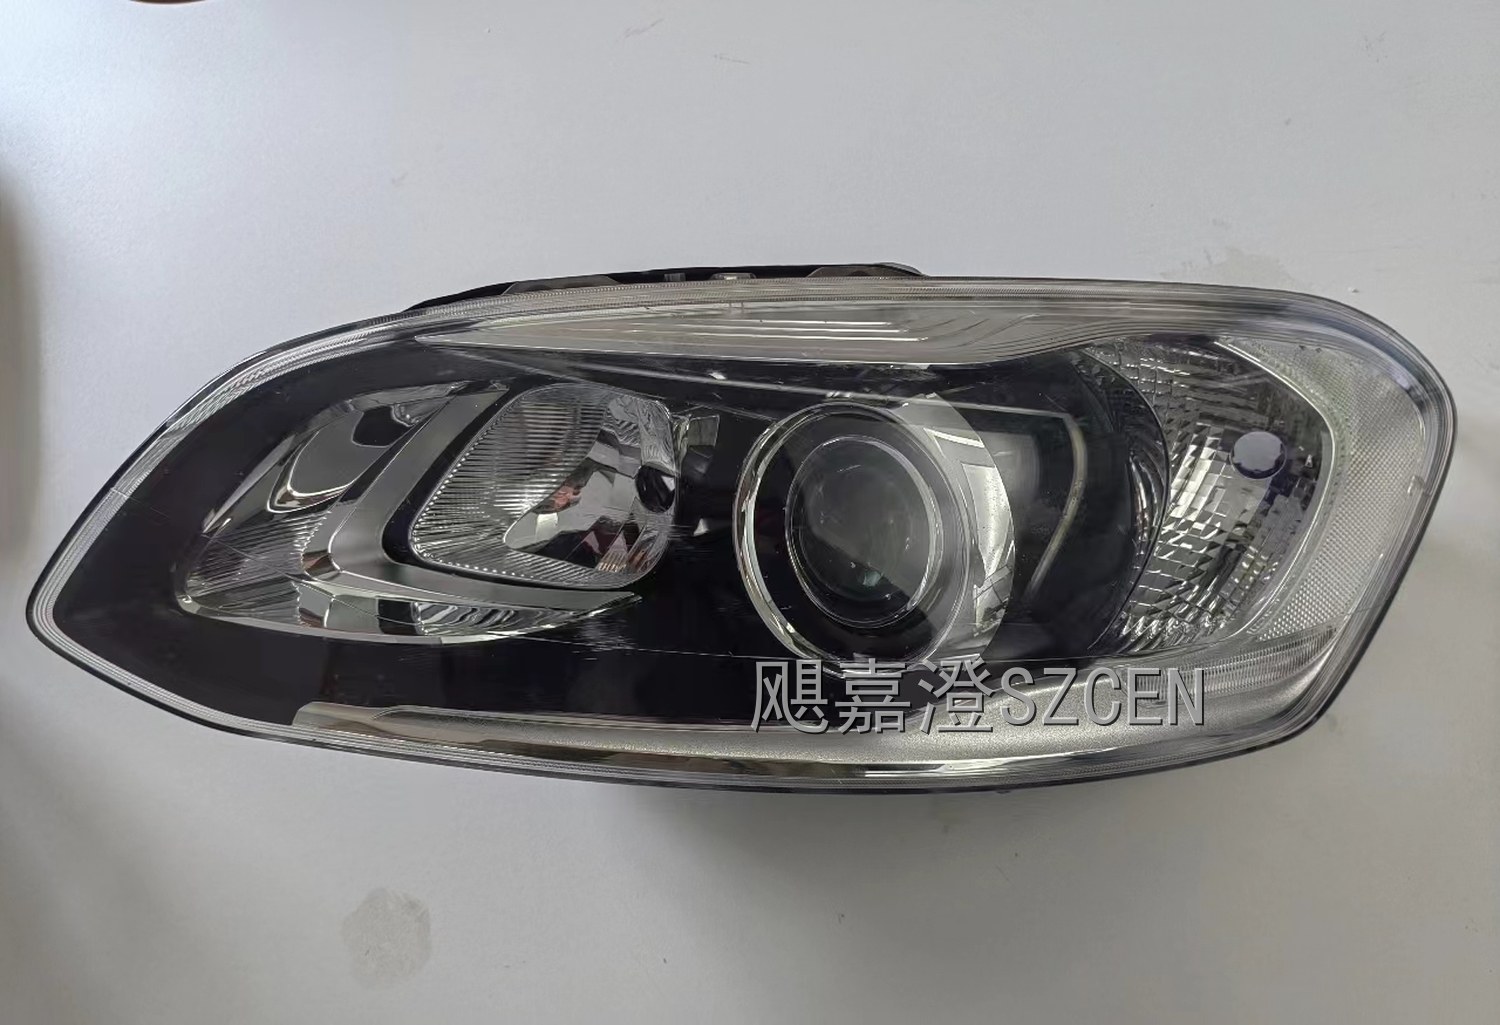
三维扫描最怕的两类工件是黑色塑料和抛光金属。一个吸光、一个反光,条纹投上去解析不出来,激光打上去要么信号弱,要么产生镜面反射的假点。这两类工件在逆向测绘项目里占比不低,硬扫扫不出来,靠的是一整套前期处理办法。
一、为什么难:光的两个极端
结构光扫描依赖相机看清投射到表面的条纹。深色表面反射率低,条纹对比度不足,相机读出的信号淹没在噪声里;高反光表面则相反,光被镜面反射打到别处,相机在这一片区域看到的是过曝白斑或者环境的反射像,深度解算直接失败。
判断标准很直观:用手电斜照工件表面,看到清晰镜面高光点或吸光的死黑感,就属于需要预处理的对象。橡胶、碳纤维、黑色阳极氧化铝、抛光不锈钢、电镀件,这些材质在项目启动会上就该被点名,工期和报价都要相应调整。
二、显像剂:最常用也最容易被用错
喷显像剂是最普遍的做法,原理是把表面临时变成漫反射的白色薄层。关键在两个字:薄和匀。膜厚控制在十到二十微米,太厚会掩盖细节,把本来零点零五毫米的台阶填平;太薄盖不住反光,扫出来一半有点一半没点。喷的时候保持二十到三十厘米距离,薄薄扫两遍远好于一次厚喷。
显像剂选型要看工件。亚光型颗粒较粗,适合大件和粗糙表面;精密小件要选颗粒细的型号,或在可水洗前提下用更薄涂层。扫描完成后必须彻底清洗,特别是要进装配的零件和模具,残留粉末会影响后续工序,可清洗性要在开工前跟客户确认。
三、不能喷粉时的替代办法
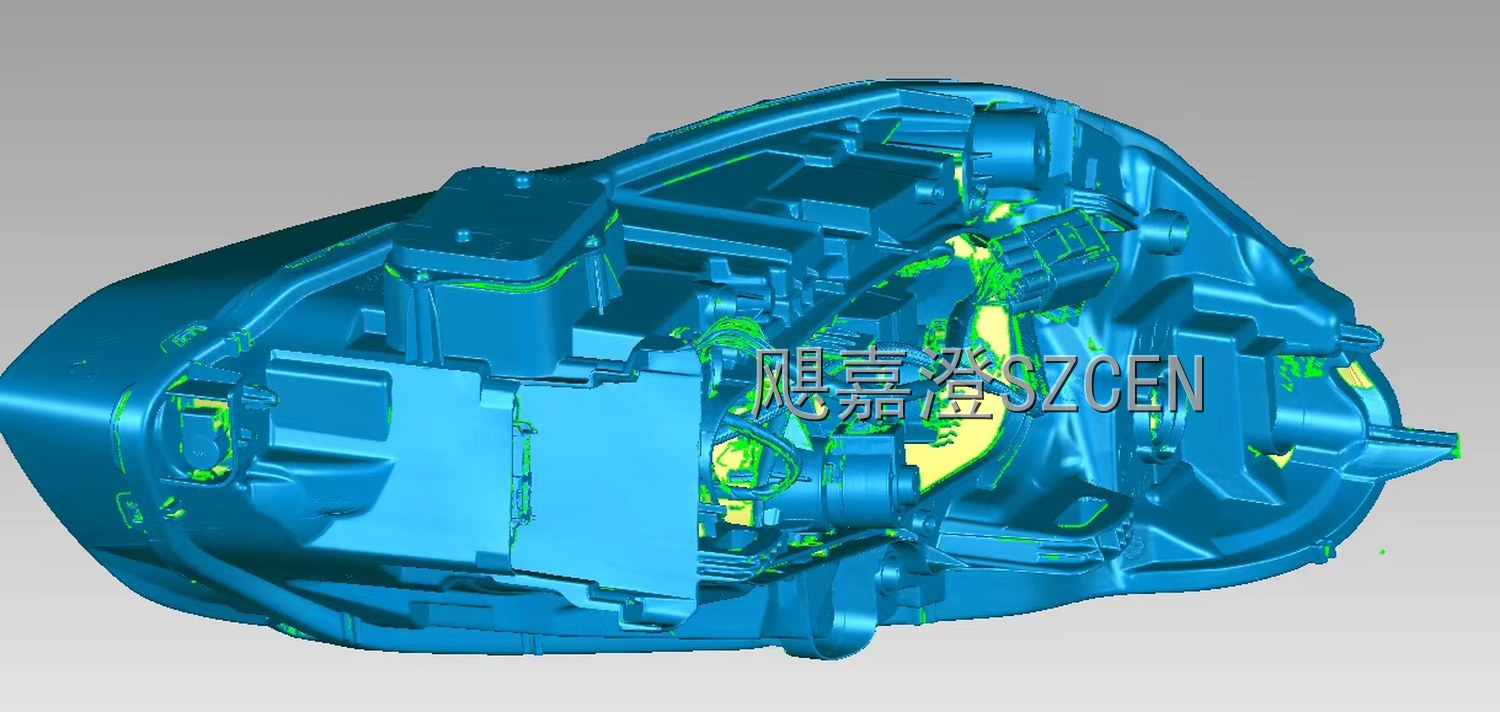
有些工件不能喷:文物、精密模具型面、已装配好的整机,以及客户明确禁止的工件。这时有几条路。一是贴哑光胶带或贴纸覆盖局部反光区,成本低但边界处数据会出台阶;二是用带偏振的扫描系统,或调低曝光做多次曝光融合把高光压下去,对中度反光有效,对镜面无效。
三是靠接触式和摄影测量补充:关键特征用三坐标打点取数,整体型面用摄影测量加少量扫描数据重建。四是换设备,蓝光光源对深色件的适应性普遍好于白光。这几条路共同点是慢,所以报价和周期评估阶段就要把这部分额外工时算进去,不要到现场才发现。
四、参数与环境:把干扰降到最低
环境光控制比设备参数更重要。关掉顶部直射灯,拉上窗帘,改用均匀漫射补光;扫描距离保持在设备标定距离的中段,过近过远都会放大误差。对深色件可适当提高曝光或增益,但增益拉高会同步放大噪声,更好的办法是延长单次采集时间做多帧平均。
靶点贴法也要跟着调整。深色件上贴反光靶点效果最好,背景暗、靶点亮,识别率高;高反光件恰恰相反,要在反光区周围贴哑光靶点,或干脆用几何特征定位。靶点间距缩小到三十到五十毫米能显著提高拼接稳定性,代价是贴靶点时间更长。
五、验证:扫完要证明数据是真的
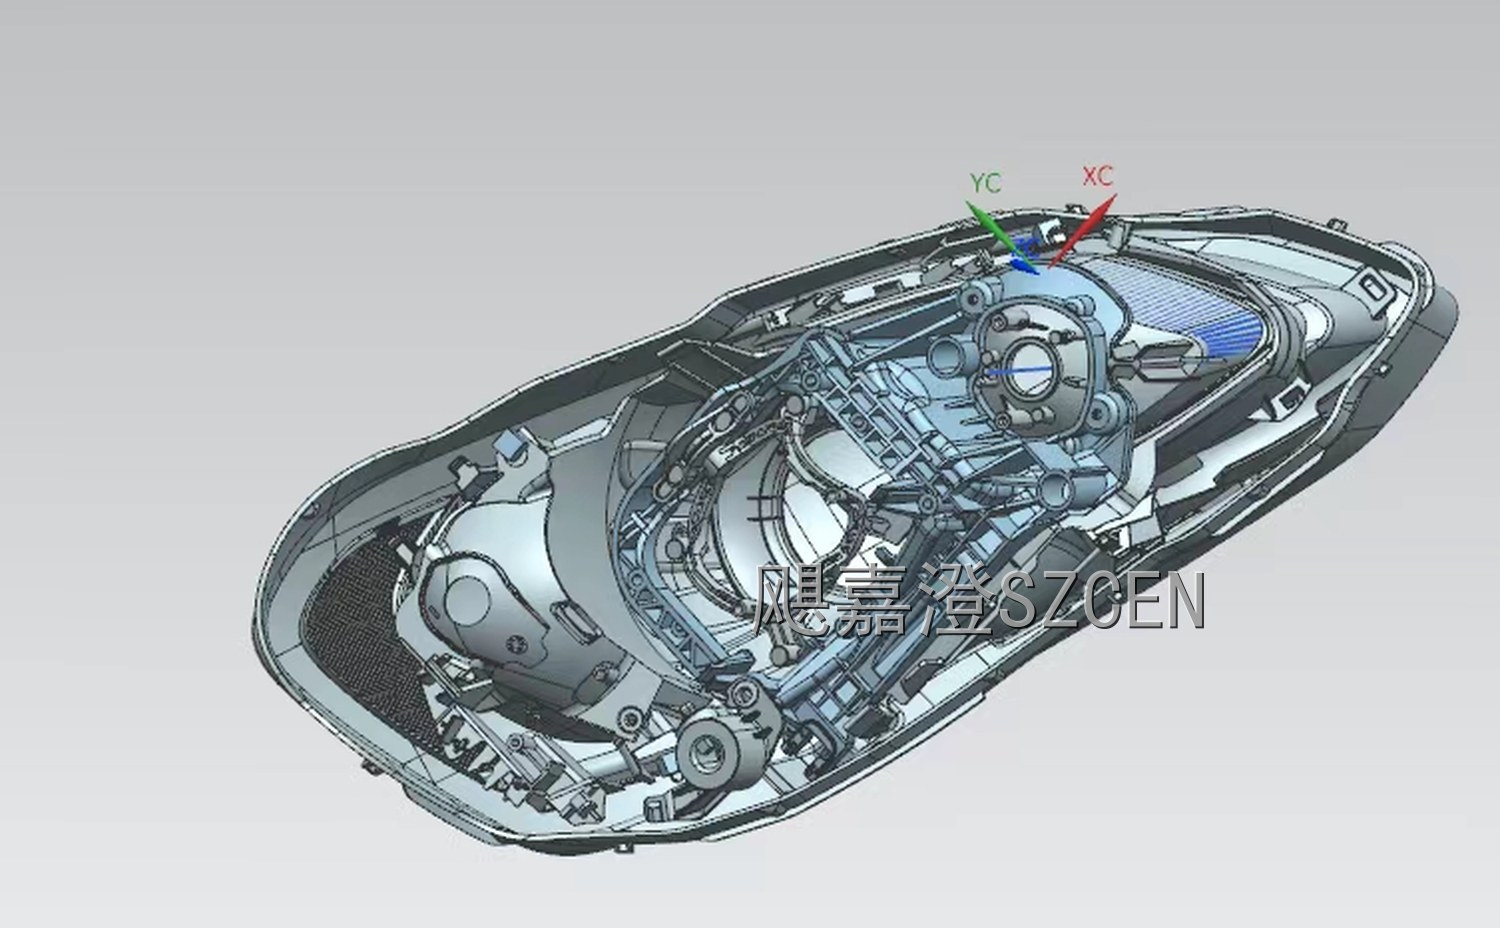
处理过的表面扫出来有点,不代表数据是对的。显像剂涂层本身有厚度,会给整体尺寸带来系统性偏移,通常在十到二十微米量级,对高精度件必须评估能不能接受,必要时用几个关键特征点做三坐标复测校核,把涂层系统误差扣掉。
交付前还要做三项检查:点云有没有分层或双层壁、拼接处有没有错位台阶、特征区有没有被涂层填平的圆角。发现问题当场补扫,工件一旦清洗完毕再想补,就得重新喷一遍、重新贴靶点,等于从头来过,工期和成本都要翻倍。
【飓嘉澄点评】深色和高反光件的扫描,考验的不是设备档次,是准备工作的细致程度。我们接这类项目,报价前一定先要几张工件照片,必要时上门看一眼实物再定方案,把喷粉时间、补扫次数、复测点数都写进工期表。客户要的是能上产线的图纸,不是一堆漂亮的噪声点。
