

消费电子外观:薄壁化与结构强度的平衡
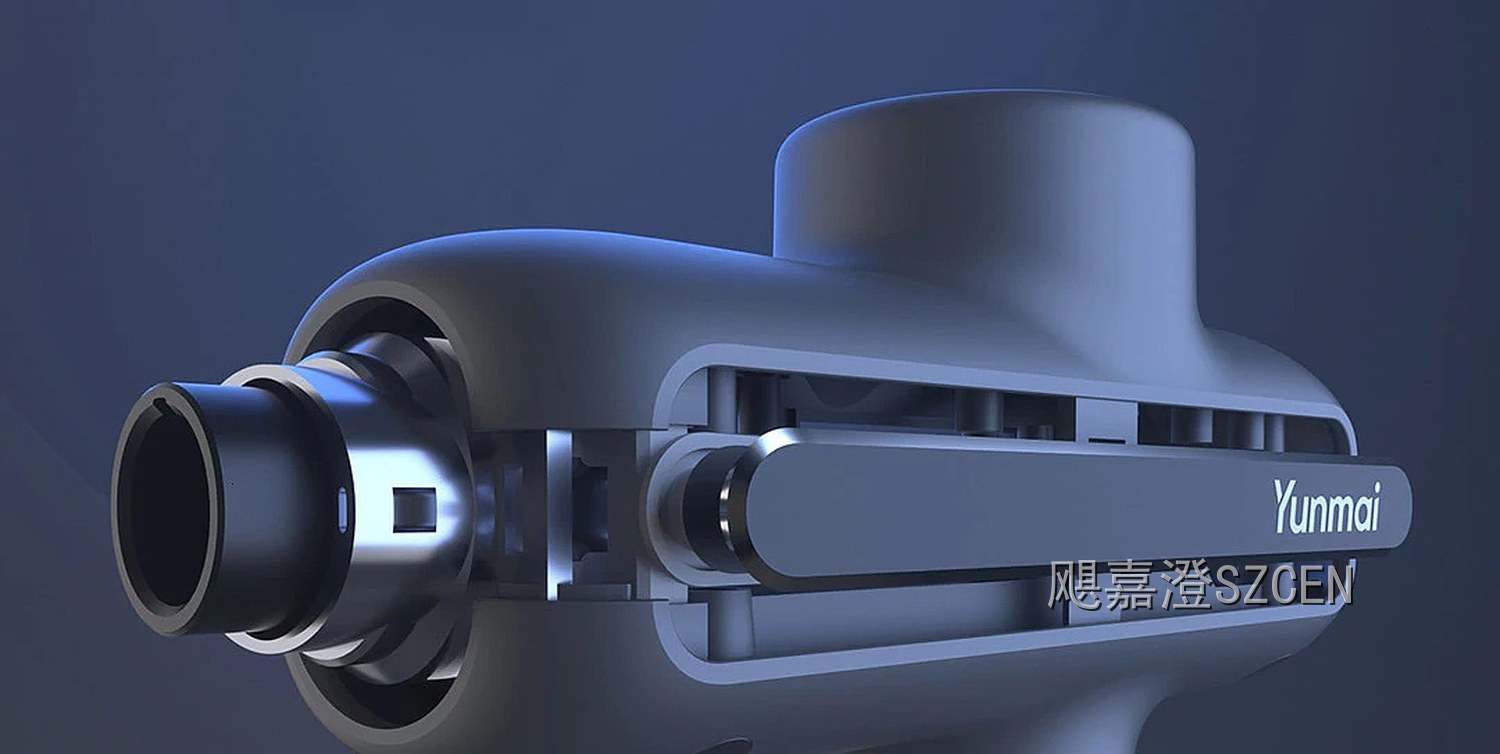
消费电子的轻薄几乎是行业共识:手感要好、重量要轻、看起来要精致。但壁厚每减薄零点一毫米,结构刚度和成型良率都要付出代价。我们在手持类消费电子项目上的经验是,薄壁化不是把料减薄这么简单,而是材料、结构、模具三件事一起重算。
一、薄壁化的收益与代价
减薄的直接收益是重量和成本:手持终端外壳壁厚从一点五毫米降到一点零毫米,整机重量能降百分之十五左右,单件材料成本降一成多。代价同样直接,薄壁件的抗弯刚度按厚度的三次方衰减,壁厚减掉三分之一,刚度只剩原来的三成不到。
还有一层代价常被低估,就是成型难度。壁厚越薄,熔体填充阻力越大,容易出现短射、熔接痕明显和翘曲变形。我们有个项目为了追求轻薄把主体壁厚定到零点八毫米,试模时末端填充不满,最后把浇口从两个加到四个,模具费和成型周期都上去了。
二、壁厚下限由材料和流动比决定
壁厚下限不能拍脑袋。工程上常用流动长度与壁厚之比来判断,常规聚碳酸酯或其合金体系,这个比值控制在八十到一百五比较稳妥,玻纤增强材料可以放宽一些。按这个比值反推,一百毫米级的小型壳体壁厚做到一点零到一点二毫米是常规区间。
想再薄,就得换材料体系:高流动牌号树脂、长玻纤增强,或者在关键受力区做局部加厚。局部加厚这条要慎用,壁厚突变处容易出现缩水痕,过渡要做至少三倍壁厚长度的斜坡,否则表面会出现一圈在侧光下特别明显的凹陷。
三、加强筋是补刚度最经济的办法
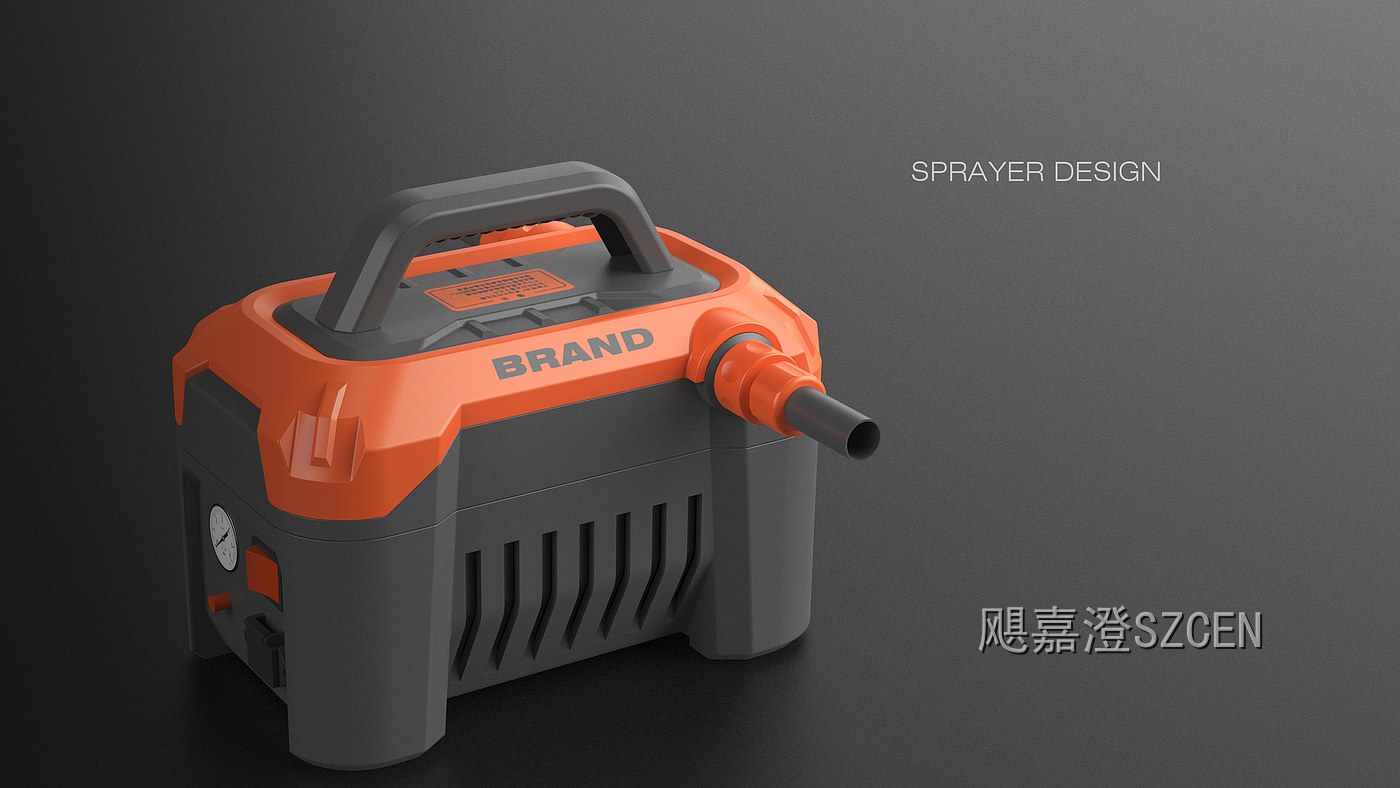
减薄之后要找回刚度,第一选择是加强筋,而不是一味加壁厚。筋的厚度取主体壁厚的零点五到零点六倍,再厚就会在表面留下缩痕;筋的高度一般不超过壁厚的三倍,太高成型时筋顶容易缺料;脱模斜度单边零点五到一度,筋间距不小于壁厚的两倍。
筋的排布方向要跟着受力走。跌落时壳体受的是冲击弯曲,筋应该沿主受力方向布置成网格或放射状,而不是随便拉几条平行线。我们在手持设备上常用的做法是在电池仓周围围一圈闭环筋,既补刚度又兼当电池限位,一举两得。
四、嵌件、骨架与工艺组合
薄壁到极限时,纯塑料壳体扛不住,就要引入金属骨架或嵌件。一块零点八毫米的不锈钢冲压骨架注塑进壳体,整体抗扭刚度能翻倍,跌落变形量明显下降。代价是模具复杂度和单件成本上升,所以只在手持、可穿戴这类对重量极度敏感的产品上划算。
另一个思路是双色注塑:主体用硬质塑料保证强度,握持区二次注塑一层热塑性弹性体,既提升手感又能吸收部分冲击能量。这种方案在手持设备上很成熟,软胶厚度做到一点五到二毫米,包覆区域必须做明确的机械互锁结构,否则长期揭扯会开胶。
五、验证靠跌落、扭曲与量产一致性
薄壁设计必须靠试验兜底。跌落试验按整机重量定高度,手持类通常一米到一点五米,六个面各两次,跌完不出现功能失效和可见裂纹;扭曲试验把整机两端反向扭转到设计角度,检查壳体是否异响或卡扣脱开。这两项过了,结构才算站得住。
量产阶段还要守住一致性。薄壁件对成型参数敏感,料温、模温、保压压力稍有波动就会影响填充,我们把关键壁厚列为每批抽检项,用超声测厚仪在固定五点测量,偏差超过设计值的百分之十就停线排查。设计做对了,工艺守不住同样会出问题。
【飓嘉澄点评】薄壁化最容易犯的错,是设计师单独减料、结构和模具到最后才知道。我们做这类项目,方案阶段就把模流分析前置,用填充时间和翘曲量两个指标反推壁厚,同时让模具厂提前介入评审。壁厚不是造型参数,它是材料、结构、模具三方共同签字的结果。
