

薄壁件与复杂内腔的扫描难题
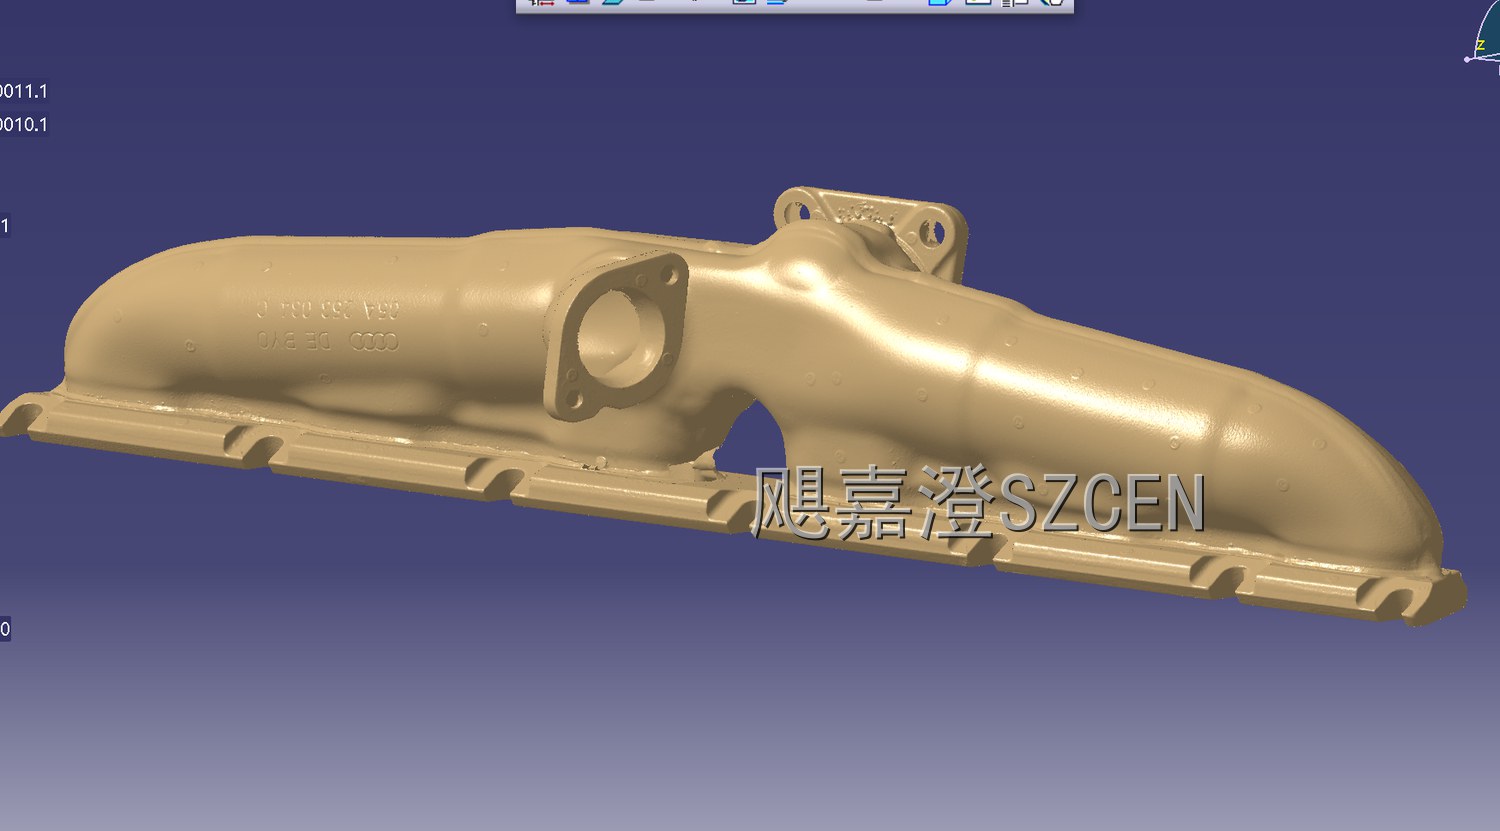
三维扫描遇到薄壁件和复杂内腔,失败率明显高于普通实体件。薄壁会让激光透射、让结构光丢失边界,内腔则根本不在视线范围内。我们在钣金壳体、注塑外壳和带冷却水道的零件项目上,总结出一套分类型处理的办法,核心是不硬扫。
一、薄壁件为什么难扫
薄壁件的问题集中在三处。一是透光,壁厚小于零点五毫米的塑料件在激光下会透射,点云出现双层壁和飞点;二是变形,薄壁件刚性差,手持翻转和支撑时本身就会变形,扫出来的形状不是自由状态;三是边缘丢失,型面边缘处的点云稀疏且不完整。
钣金薄壁件还有额外麻烦:剪切断面只有零点几毫米宽,扫描仪很难采到,重建时端面厚度往往是靠标注值补的,而不是实测。这类零件的壁厚必须在扫描之外用测厚仪单独测,我们习惯沿边缘每五十毫米取一个点,取中值作为重建依据。
二、显像剂有用但要算清代价
对付高反光和深色件,最常用的是喷显像剂,它把表面临时变成漫反射,效果好、成本低。但代价是膜厚:常规显像剂干膜厚度在三到八微米,对于公差带只有零点零五毫米的精密配合面,这层膜已经占到公差的一成以上,必须扣掉或者干脆避开。
所以我们的规矩是分区域处理:非配合的大面喷粉,关键配合面、定位孔、密封槽一律不喷,改用局部贴哑光胶带,或者降低扫描增益多采几遍取交集。喷过的工件扫完必须清洗干净并做防锈处理,尤其是铸铁和碳钢件,残留显像剂会吸潮返锈。
三、内腔是物理盲区的三种补救
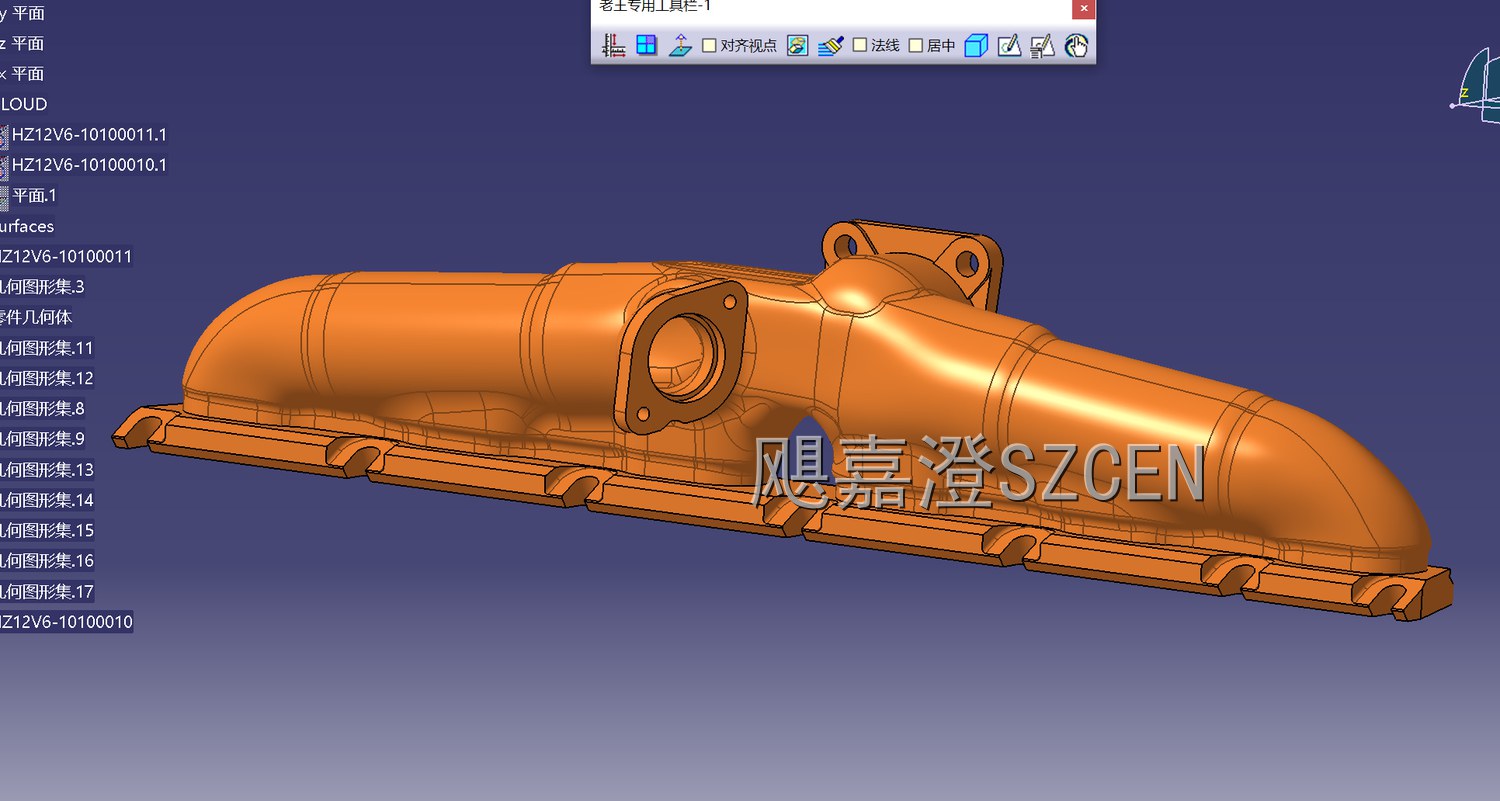
内腔是扫描的物理盲区,光进不去就没有数据。常用补救办法有三种。第一种是内窥镜或细探头扫描,适合孔径大于十几毫米、深度不大的腔体,精度略低但能拿到真实形状;第二种是翻模取反型,用硅胶或低熔点合金灌进腔体,取出后扫反型再镜像还原。
第三种是工业断层扫描,适合小尺寸、高价值的精密件,能把内部水道和油路一次性扫出来,但设备成本和工件尺寸限制都很明显,大件扫不了。三种办法的选择逻辑很直接:先看腔体开口尺寸和深度,再看公差要求和预算,最后才定方案,别一上来就选最贵的。
四、双面拟合与壁厚人工复核
薄壁件重建的关键是内外两面点云的配准。扫完外表面再扫内表面,两次点云要在同一坐标系下对齐,靠公共特征或靶点完成。对齐误差会直接叠加到壁厚上,所以这一步的配准精度要求比常规件高一个量级,通常用三个以上不共线的公共基准面做约束。
拟合出壁厚之后还要人工复核。我们会在关键区域切开点云做截面检查,看内外面是否平行、有没有穿插,再用卡尺或超声测厚仪实测十到十五个点做交叉验证。扫描数据和实测值偏差超过公差带三分之一的区域,一律以实测为准并写进报告。
五、交付时把不确定写清楚
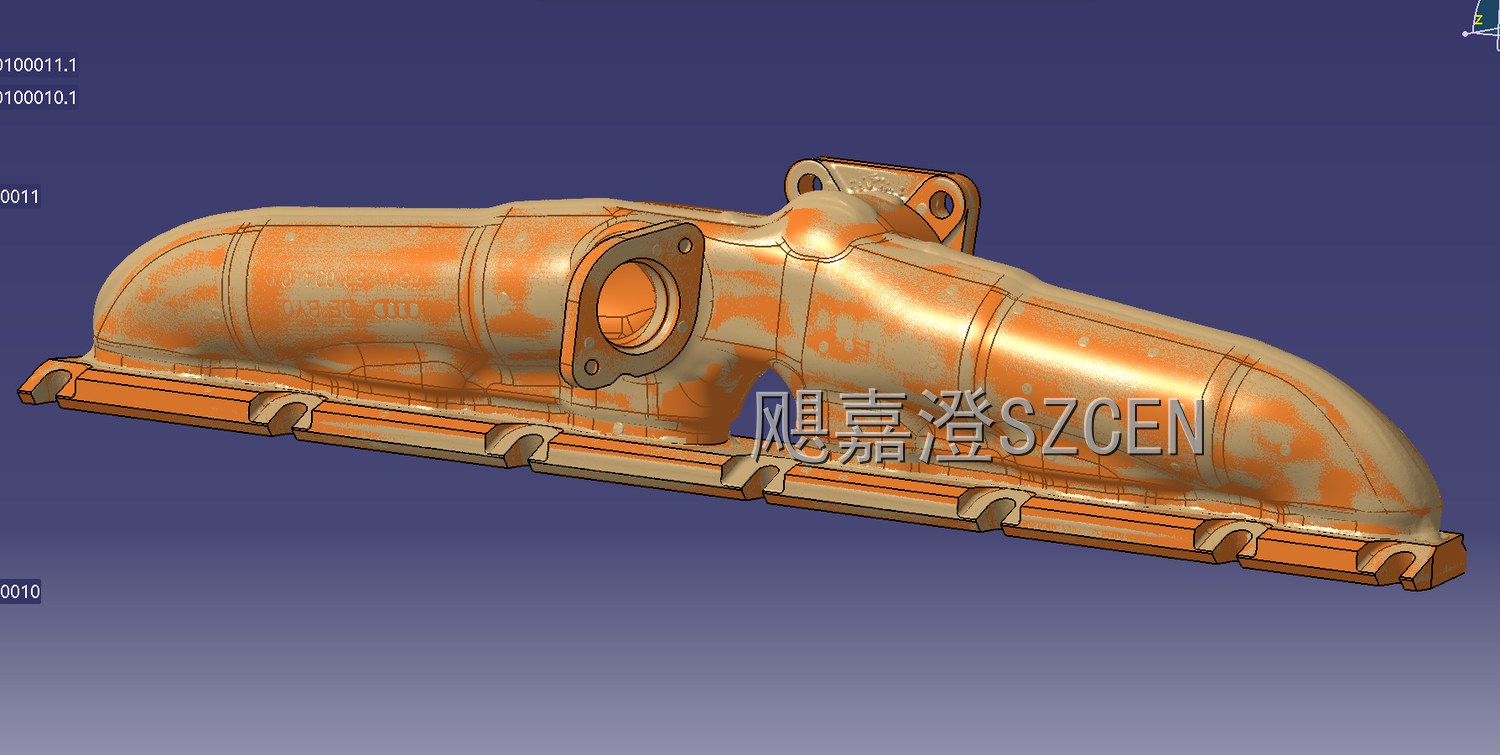
薄壁和内腔项目最忌讳的,是交付一套看起来完整、实际有大量推测成分的数模。我们的报告会分区标注:绿色是扫描实测区,黄色是补扫或降噪后处理区,红色是按实测尺寸人工重建区。客户拿到模型就知道哪些能直接用于加工,哪些还需要再确认。
报告还要附一张精度说明表,写清设备型号、单帧精度、拼接方式、该工件的实测复检结果和温度条件。薄壁和内腔本来就是高风险项目,把不确定性摆在明面上,比交付后被客户发现再解释要体面得多,也省掉大量来回扯皮的时间。
【飓嘉澄点评】薄壁件和复杂内腔的项目,我们的原则是不硬扫。扫不出来的特征,宁可用卡尺、测厚仪和翻模去补,也不在模型里编一个看起来合理的形状。逆向交付的价值是真实,不是完整——一份标注清楚哪些地方不确定的图纸,远比一份漂亮却靠猜的模型有用。
