

半导体设备钣金的成本控制
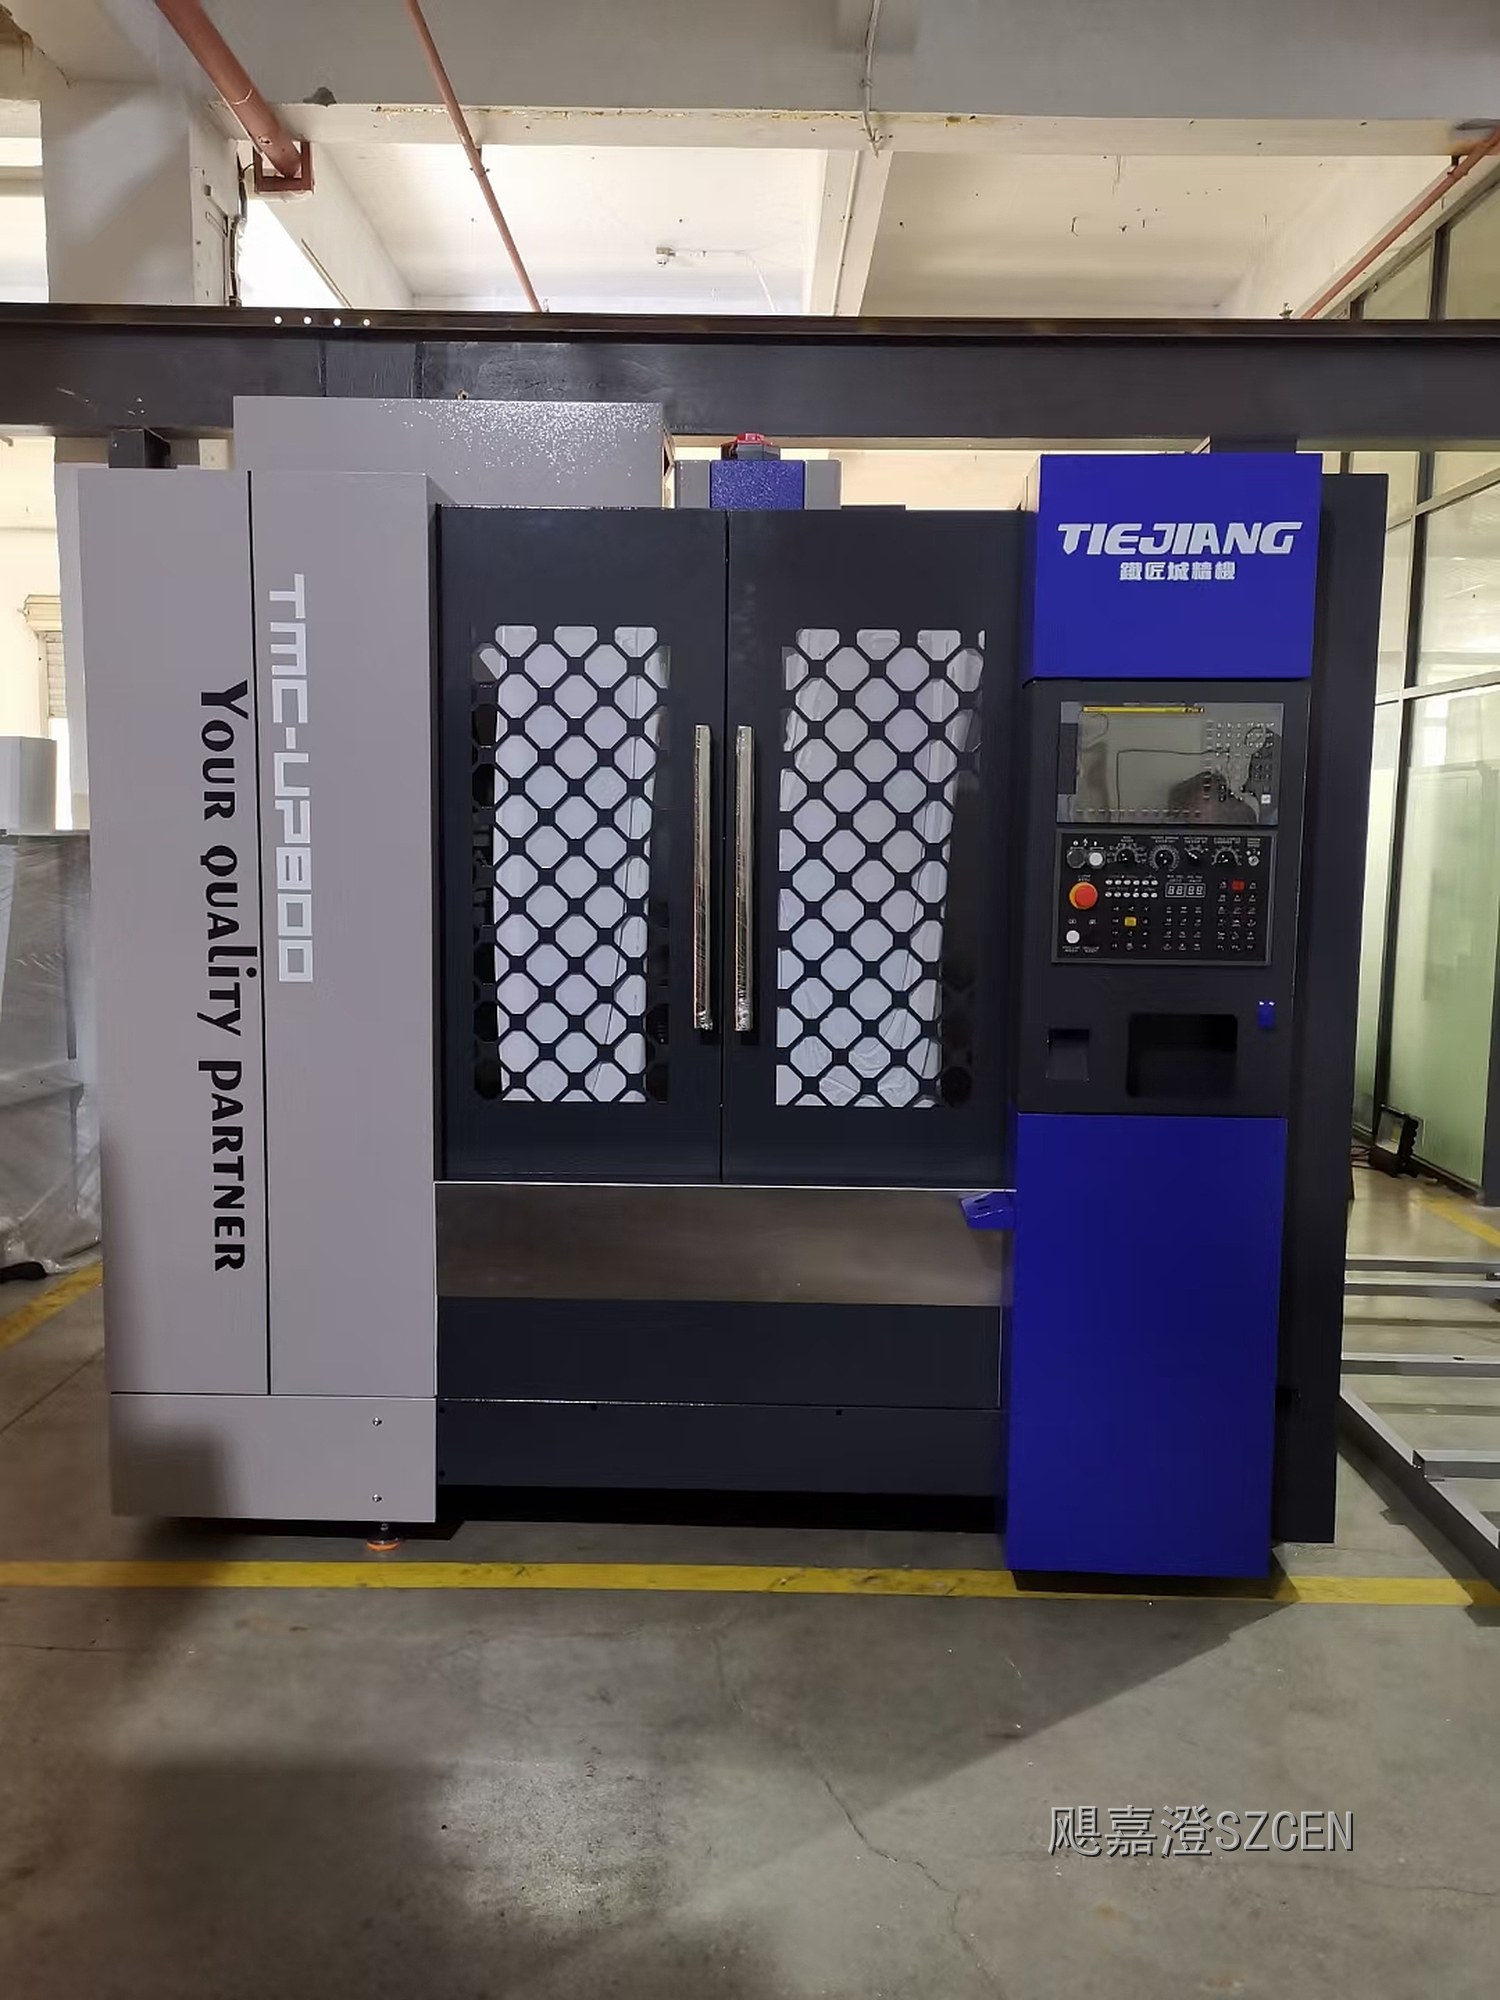
半导体设备一年卖几十台,模具摊不起,外观主要靠钣金。钣金看着便宜,但切割、折弯、焊接、喷涂、装配五道加下来,一台机的外观件成本常常超出预算三成。我们做过一轮拆解,把能省的地方按工序逐个列出来。
一、先看清成本从哪来
钣金件的成本大致是五块:材料、切割、折弯、焊接与打磨、表面处理,装配工时另算。以两毫米冷轧钢板为例,材料按公斤计价,切割按切割长度计价,折弯按道次计价,喷涂按面积计价,四条线各有各的省法,不能只盯着材料单价砍价。
很多项目超预算,是因为设计阶段把公差和工艺要求定得过高,制造端只能加工序。非配合面标了正负零点一的公差,工厂就得加校平工序;要求外露面无焊点,结构只能整块料折弯,材料利用率掉下来。先把要求分档,成本才有空间。
二、套料与板厚:把规格收敛到最少
板材按标准规格买最划算,常用的是一千二百一十九乘两千四百三十八和一千五乘三千两种。展开件外形尽量落在能整排套料的区间,避免留大块余料。共用边切割也是省钱手段:相邻零件共用一条切割路径,激光走刀长度直接少一截。
板厚规格要收敛。同一台设备上出现一点零、一点五、二点零三种厚度,采购批量小、套料难、编程也麻烦。我们一般控制在两种:主受力件二点零,门板和盖板一点五。折弯内径也统一成一种,换刀次数少了,调机时间跟着降。
三、折弯道次是最容易被忽略的项
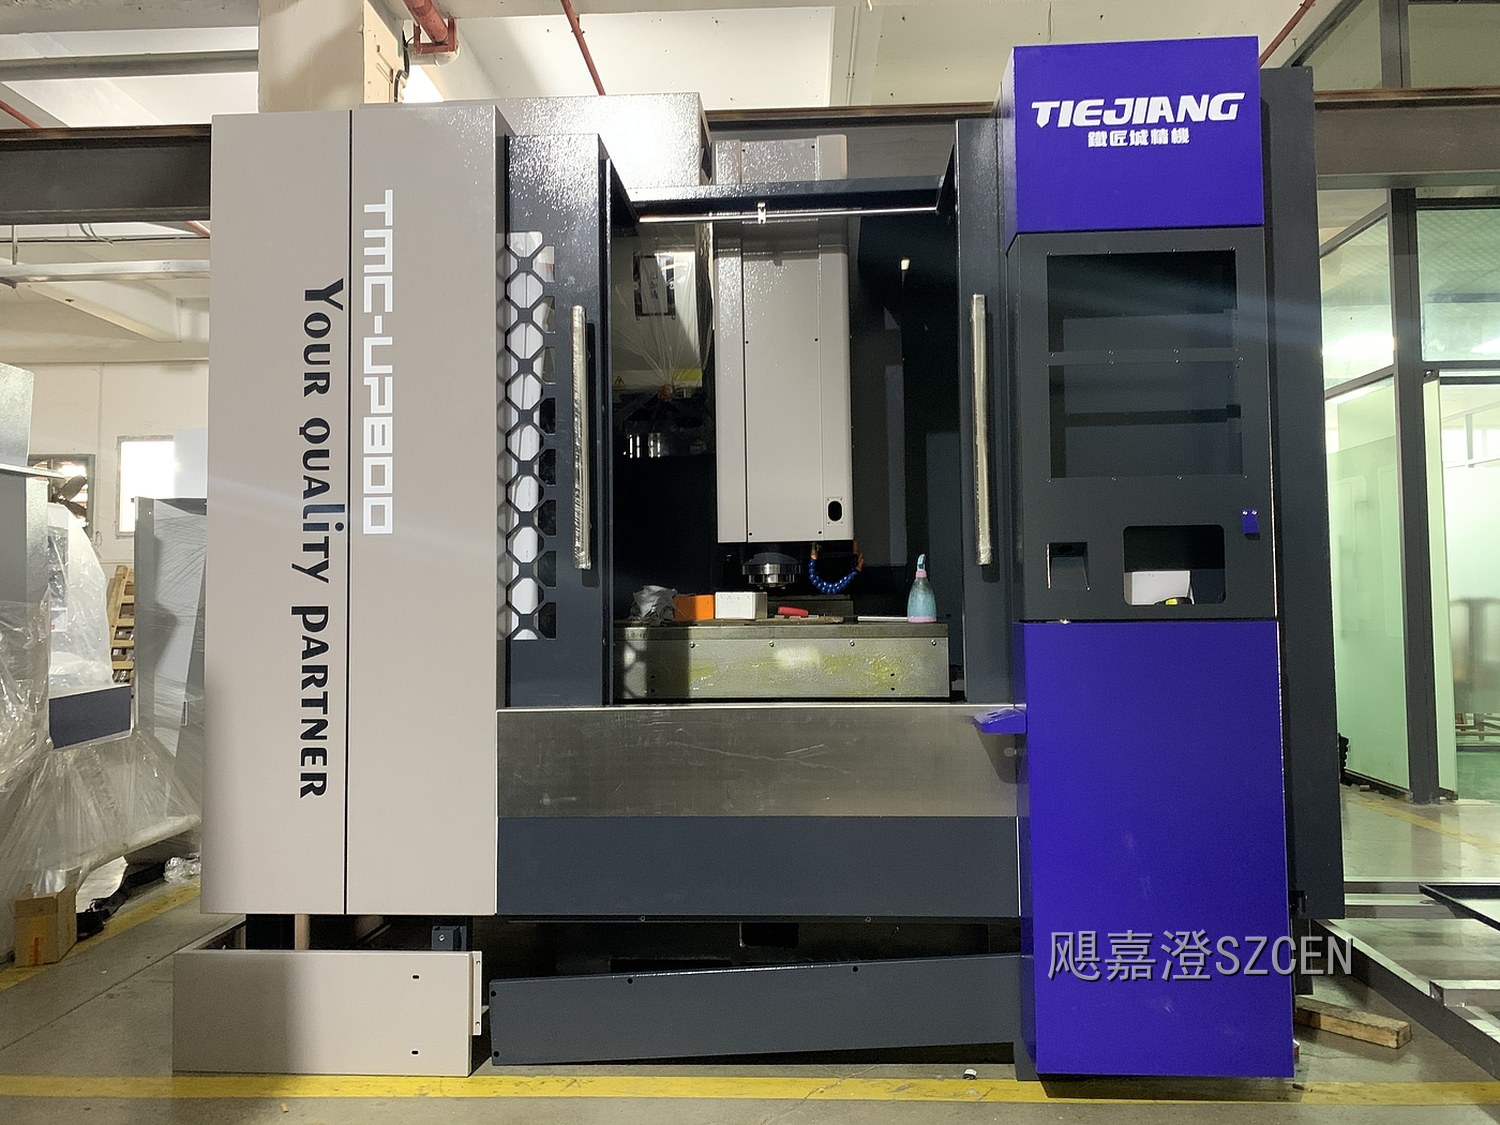
折弯按刀收费,一道几块钱看着不多,但一个件八道和四道差出一倍,一台机上百个件就是几千块。省道次的办法有三种:用铝挤型材或焊接角替代多段折弯,用咬边代替翻边加焊,把两个件的折边合并成一个件一次成形。
折弯方向也要统一。每翻一次面就多一次上下料,批量小的时候调机时间比加工时间还长。尽量让所有折弯朝同一方向,实在不行控制在一次翻面内;折弯边高度不小于板厚三倍加刀具宽度,太短夹不住只能改焊接,成本立刻上去。
四、能铆不焊,能压铆不焊接
焊接的隐性成本很高:焊完要打磨、校形、刮灰,喷粉前还要补处理,一个焊点五到八块钱的人工很常见。能换成压铆螺母、拉铆或 TOX 无铆连接的位置一律换掉,单个件贵几毛,省掉的是后面三道工序。
焊接不是不能用,而是要用在刀刃上:受力大、要求密封、要求等电位接地的位置必须焊。等电位接地尤其不能省,涂层本身绝缘,搭接处要打磨出基材再压接地端子。我们把焊点数量和位置标在图纸上,制造端按图施工,不现场自由发挥。
五、表面处理与公差:钱花在看得见的地方
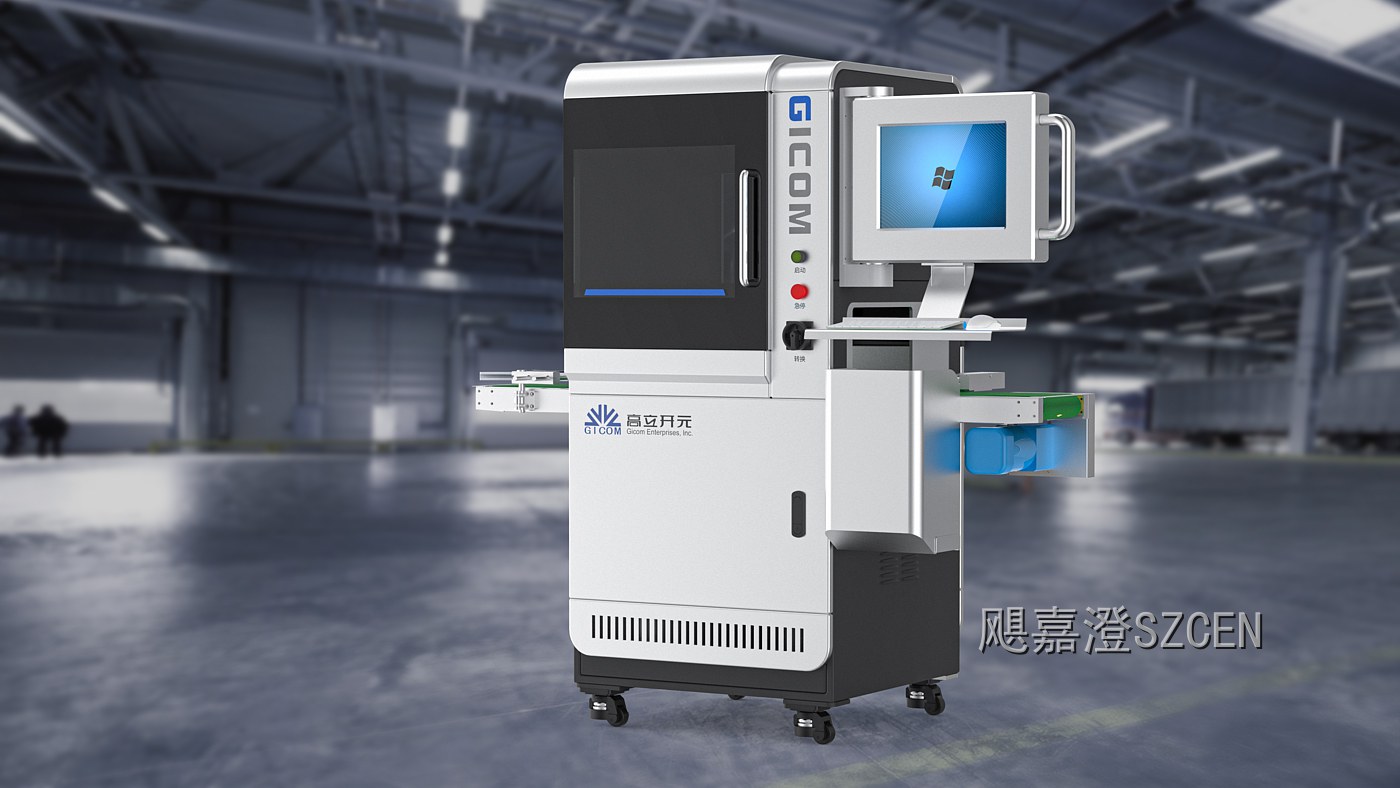
抗静电粉末比普通粉末贵三到五成,全机喷涂是一笔不小的钱。省钱的办法是分区处理:外露立面用抗静电粉末或拉丝不锈钢,内腔和背面用铝板或镀锌板免喷涂,只有外露面进喷涂线。一台机下来,喷涂面积能砍掉三分之一。
公差也别一刀切。配合面和定位面标正负零点一,其余按 GB/T 1804 的一般公差走,图纸上写清哪些是功能面。装配定位靠折弯自带的限位和定位销,而不是靠工人拿塞尺调缝——调缝一小时的人工,远比设计时多画两个定位凸台贵。
【飓嘉澄点评】半导体设备的钣金成本,八成是在设计阶段定死的,后期砍价空间很小。我们的习惯是方案冻结前拉制造方一起过一遍图纸,把板厚、折弯道次、焊点、喷涂面积逐项算出来。省下的每一块钱,都藏在这些不起眼的细节里。
