

机器人 CMF:耐脏、耐刮与品牌色
机器人外壳每天被撞、被蹭、被消毒液擦,展厅里的样板机和现场跑了半年的机器往往判若两台。在这类产品上,色彩、材料与表面处理不是审美题,是耐候题。本文按我们的实际选型顺序,讲清五个环节的取舍与验收标准。
一、先摸清脏在哪,再决定用什么颜色
选色之前先做一件事:把样机放到真实场景里跑两周,拍照记录最容易脏的位置。我们统计过餐厅、医院、工厂三类场景,脏污集中在三处:把手与扶手、机身下沿二十厘米、门板开合处。这三处的颜色,决定了整机看起来脏不脏。
结论通常是中间调最稳:纯白太显脏,纯黑显划痕和粉尘,深灰、灰蓝、米灰这类中等明度低饱和色最耐看,饱和度控制在三成以内,脏污不容易形成明显色块。还有一条反直觉的经验:带细纹理的表面比镜面更耐脏,指纹和油手印都被打散了。
二、耐刮:一半靠硬度,一半靠纹理
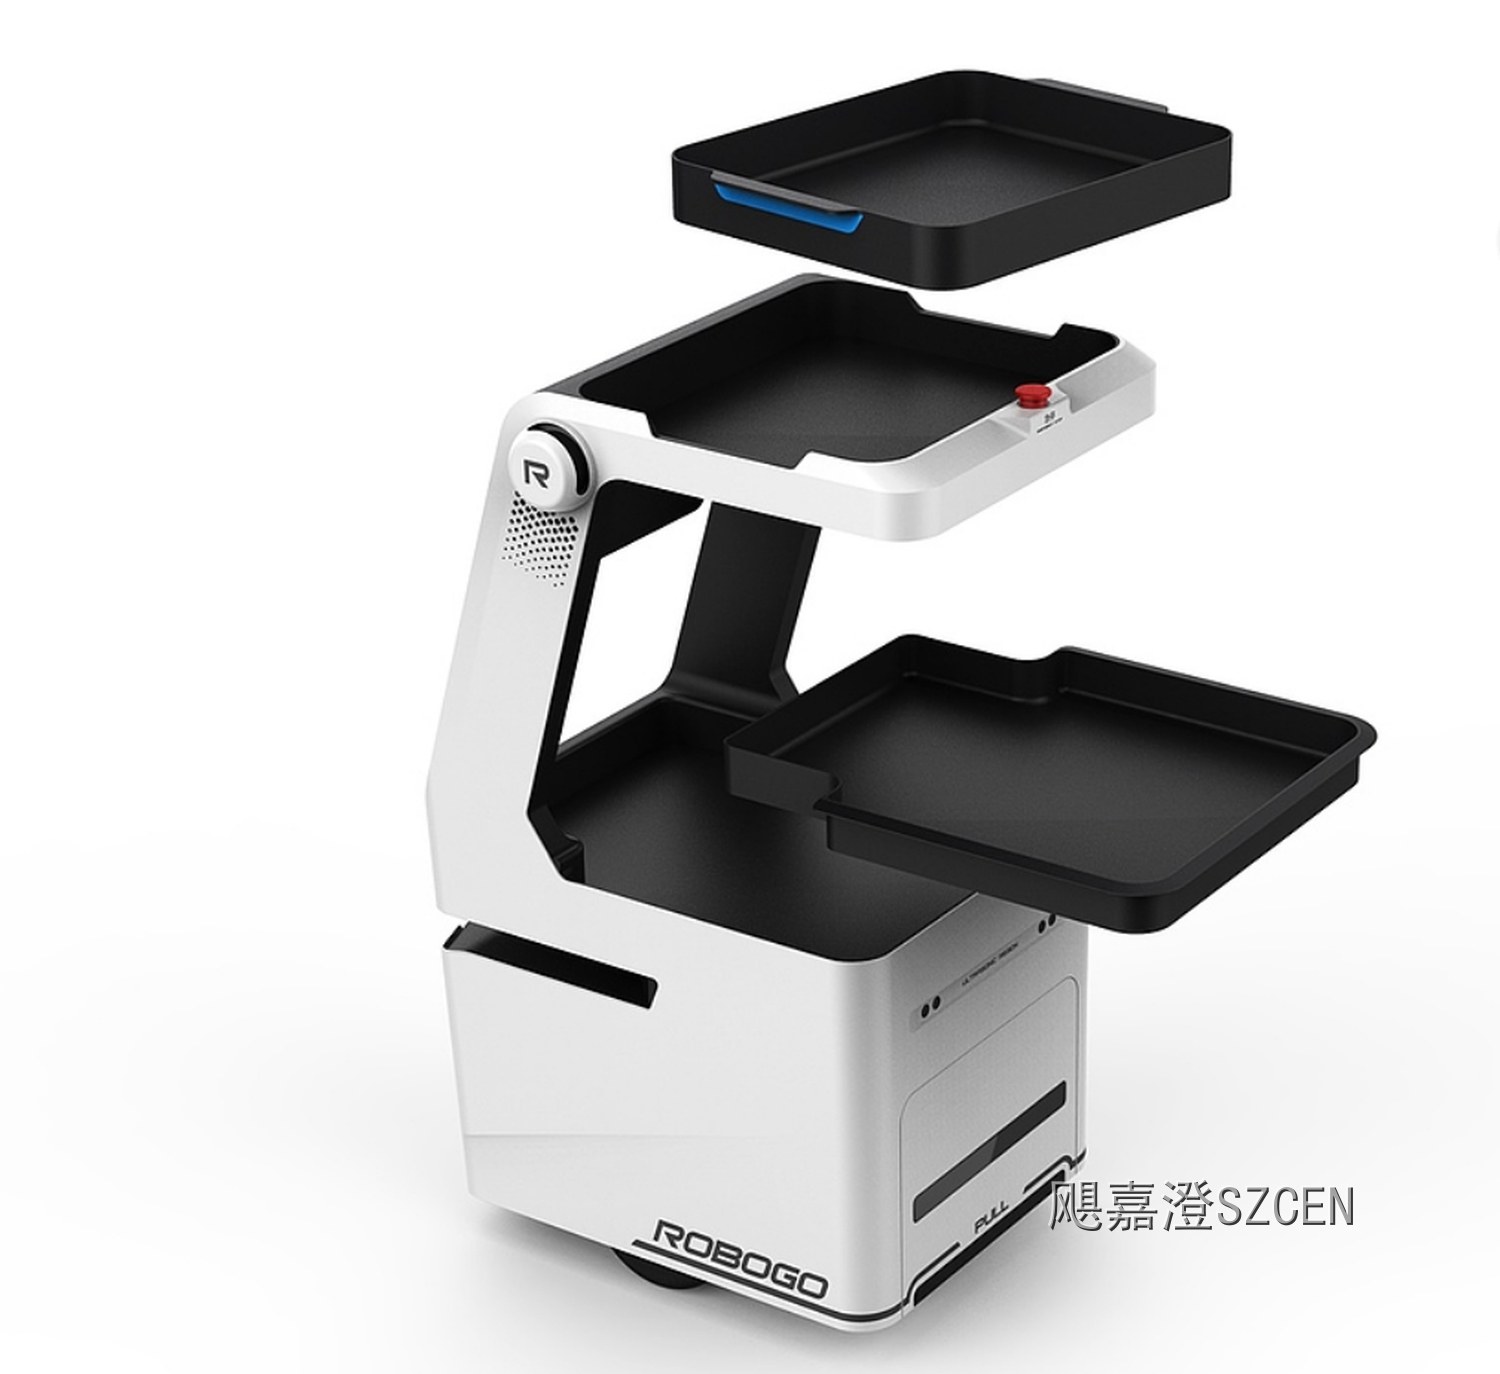
刮擦分两种:硬物划伤留下亮痕,反复摩擦蹭出失光。前者靠涂层硬度,喷粉件铅笔硬度做到 H 以上,注塑件选 PC/ABS 并加硬化涂层;后者靠表面纹理,细砂纹、橘纹、咬花能把摩擦痕迹打散,肉眼不容易看出来。
纹理深度要控制:太浅没效果,太深藏污。我们常用 Ra 0.8 到 1.6 微米的细纹配细哑光,手感不刮手,抹布一擦就过。亮面件我们只在小面积装饰条上用,且必须做免喷涂或硬化处理,大面积亮面在商用场景里基本撑不过半年。
三、材质分工:一台机器三种材料各管一段
机器人外壳很少有一种材料通吃。常规分工是:主体结构件用钣金喷粉或注塑工程塑料,扛强度和尺寸;常被人碰的位置用 TPE 或软性包覆,吸能还防刮手;观察窗和灯罩用 PC,做硬化涂层防雾防刮。三种材料要在色彩阶段就预先对齐,否则装起来整体感会散。
材料对接处最容易出问题:软硬交界留零点五到一毫米台阶,避免长期使用后软胶起翘露缝;不同材质同色的件必须一起打样比对。光固化手板的颜色和量产件差得很远,不能拿手板拍板定色,这一条我们写进了项目流程。
四、品牌色怎么用才不显廉价
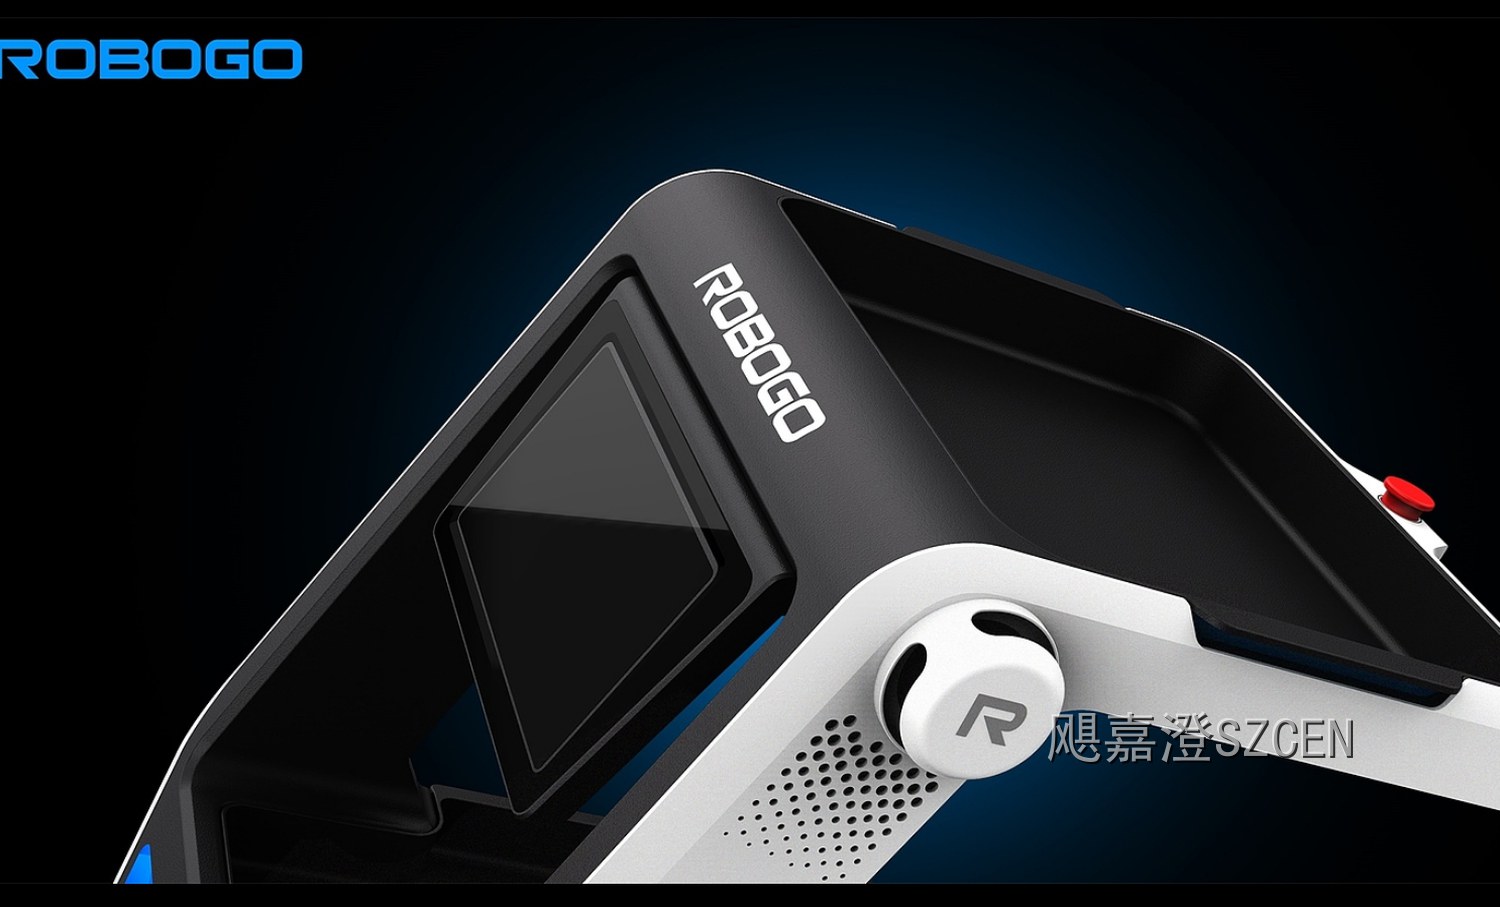
品牌色直接大面积刷在机身上通常是灾难:饱和度过高、久看疲劳、还和场景冲突。我们的做法是把品牌色降饱和后只用在两类位置:顶部俯视可见面,以及侧身一条宽度不超过机身高度十分之一的装饰带,总面积控制在整机百分之五到八。
更好的办法是让品牌色承担功能而不只是装饰:用在急停按钮圈、充电口盖、状态灯环这类功能件上。用户记住的是那个颜色的按钮,识别效率比刷一片色带高得多,也不容易显廉价。品牌色越稀缺,越有辨识度。
五、验证:把测试做在开模之前
CMF 定案前必须过三道测试:耐消毒剂擦拭,用客户实际用的消毒液擦五百次看失光和变色;耐磨,0000 钢丝绒加一千克负载来回两百次;色差,不同批次、不同材质同色件用色差仪比对。三道都过关才允许进开模。
测试件必须是真实工艺的小样板,不能用打印件替代。我们吃过一次亏:样板用喷漆件通过测试,量产改喷粉后同色号明显偏黄,整批外壳返工。从那以后我们规定,测试样板的工艺必须和量产一致,否则测试结果一律作废。
【飓嘉澄点评】机器人 CMF 的评价周期是半年,不是评审会上那三十分钟。我们做这类项目会要求客户留一张现场照片清单:同一台机器在交付当天、三个月、六个月各拍一组,同角度同光线对比,这组照片比任何评审意见都管用。能扛住半年现场检验的配色和材质,才算真的选对了。
