

效果图到实物:色差与质感的落差管理
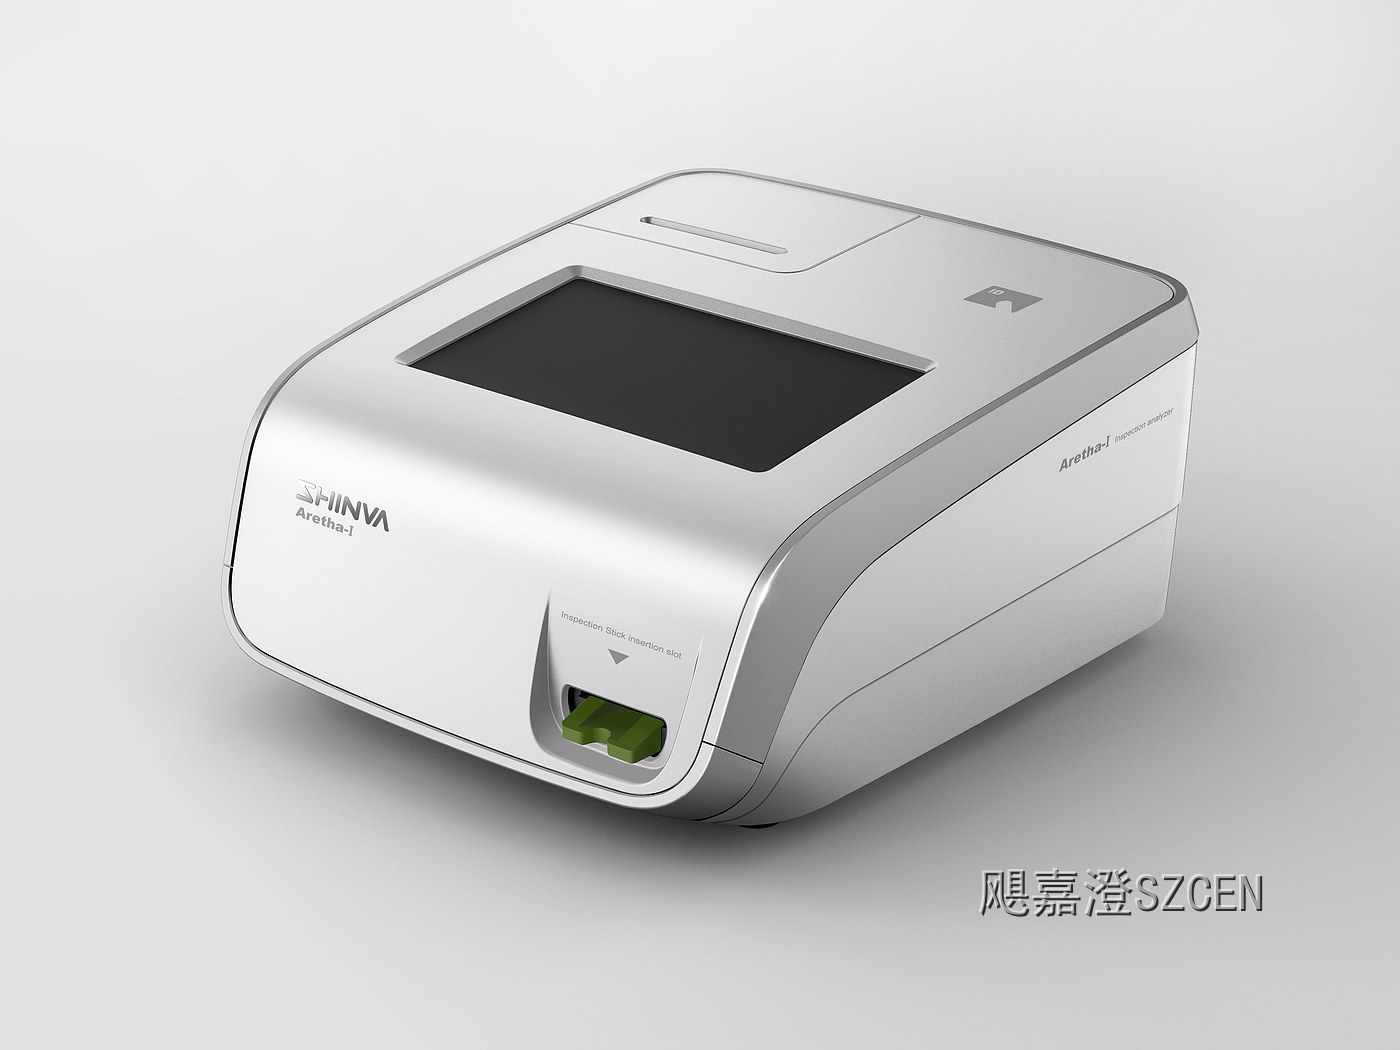
效果图能把产品最理想的一面呈现出来,却不能替代制造标准。同一个灰色,在显示器、喷粉钣金、注塑塑料和阳极铝上会呈现不同明度;同一份色号,换光源后也可能明显偏色。我们处理落差的原则,是尽早把“看起来差不多”改写成颜色、光泽、纹理和限度样板四类可验收数据,并让设计、供应商与客户使用同一套判断依据。
一、颜色基准不能停在屏幕上
渲染阶段可以用屏幕选方向,定案必须回到实体色卡。我们会把主色落到潘通、RAL或客户封存的标准板,再记录Lab值、测量光源、观察角度与仪器口径。常规外壳建议在D65光源下控制色差ΔE不大于1.5,深灰和高饱和点缀色还要增加目视复核,因为仪器接近不代表人眼观感完全一致。
屏幕只负责沟通,不负责验收。一次机柜项目中,供应商按效果图吸取RGB值调漆,首件在暖光下发黄,整套门板返喷。改用实体标准板随图纸流转后,颜色争议才结束。
二、光泽和纹理决定颜色观感
颜色相同,表面光泽不同,视觉明暗也会不同。细砂纹喷粉会散射光线,通常显得更浅;高光注塑会加深颜色,并放大缩痕和流痕。我们在CMF文件里不只写“哑光”,而是标明六十度角光泽度范围,例如主体喷粉控制在15至25 GU,操作面板控制在8至15 GU,避免不同供应商各自理解。
纹理也要有物理样板。塑胶蚀纹应明确纹号和拔模要求,细纹常需增加约一度拔模角,深纹要两度以上。喷砂铝件记录砂粒、喷射距离和阳极膜厚。参数具体,试制就少靠师傅临场猜测,补货也更容易一致。
三、先做工艺样板再做整机手板
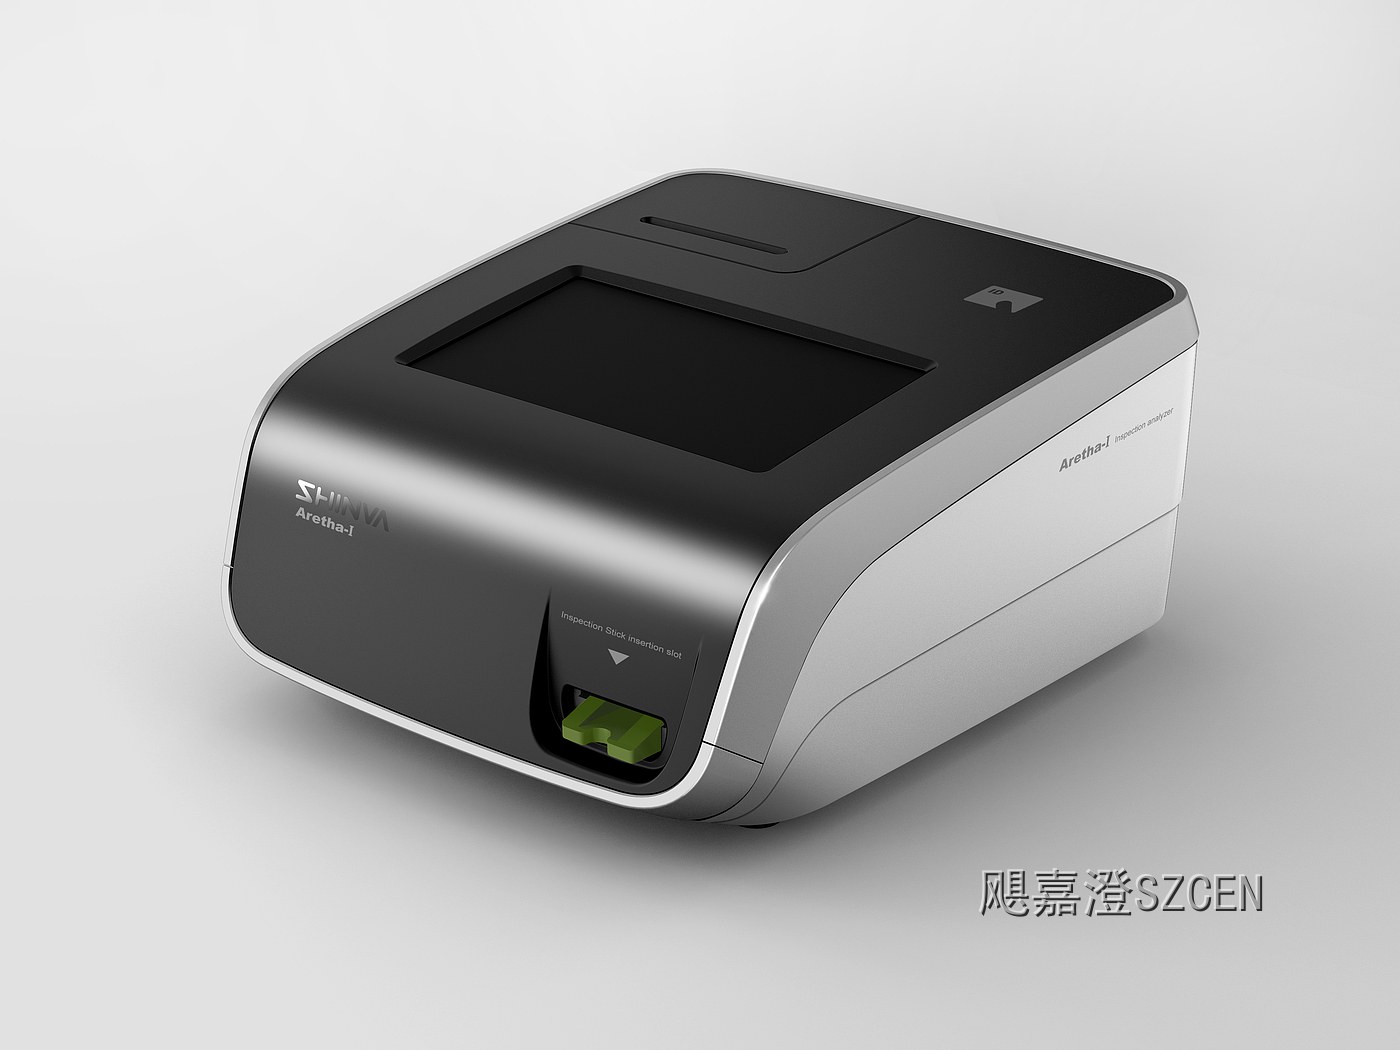
整机手板价格高,调色却应从小样开始。我们通常要求供应商先做A4或两百毫米见方的工艺板,一块板上设置两到三个光泽或纹理梯度,在标准光源箱内与色卡并排评审。确认后给样板编号、日期和工艺批次,由客户、设计方、供应商三方封样,禁止只靠照片确认。
样板通过后再上真实零件,曲率和底材仍会改变观感。大曲面边缘转折处容易发白;喷粉前处理不一,还会出现橘皮差异。首件要在正视、四十五度和掠射三个角度检查,不能只看摄影灯下的正面。
四、异材质拼接要做视觉补偿
机器人与医疗设备常把喷粉钣金、注塑件和硅胶件拼在同一立面。三种材料即使用同一色号,也很难物理同色。更务实的做法不是无限追求数值相同,而是调整目标色,让装配后的视觉结果接近;同时用两至三毫米分缝、阴影槽或装饰条切断连续反射,降低轻微色差的可见度。
不要把高风险拼缝放在主视面中央。我们见过白色注塑前脸紧贴喷粉侧板,单件合格,装起来却一青一黄。将分界移到转角并加入深灰窄条后,色差不再被直接比较。设计能解决的问题,不必全压给供应商。
五、量产验收要同时看数值和限度
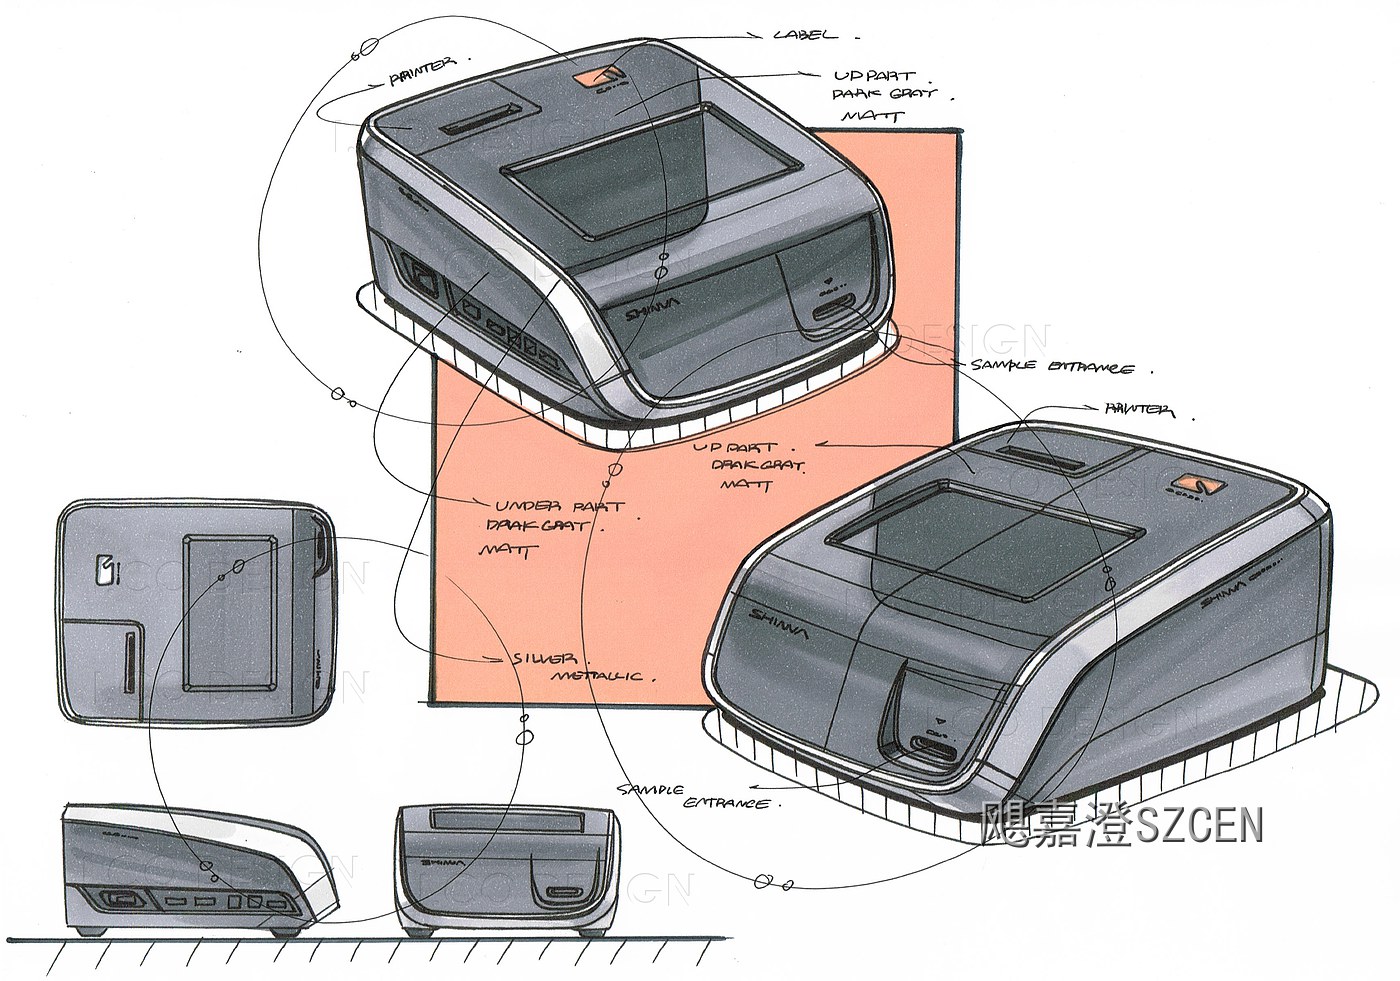
量产检验至少保留标准样、上限样和下限样。色差仪负责筛查,目视负责判断整体协调;检查环境使用标准光源箱,样件先清洁并静置,不能带着油膜测量。大面积门板建议上、中、下各取一点,若只测中心,边缘喷涂厚度不均和批次渐变很容易漏掉。
质感验收还应写清可接受缺陷:A级主视面在规定距离和照度下不得见颗粒、流挂和露底,B级侧面按限度样放宽。换粉、换模或更换外协厂时必须重新送样。稳定落地不是首件漂亮,而是后续补件装上也不突兀。
【飓嘉澄点评】我们判断效果图能否落地,不看渲染得多逼真,而看设计文件里有没有颜色、光泽、纹理、分缝和封样规则。设计师主动把制造波动算进方案,才不会把全部责任留到喷涂线上。遇到异材质同色,我们更愿意用结构分界降低比较,而不是让供应商为一个不现实的绝对同色反复返工。
