点击扫描添加微信

微信扫一扫,直接沟通
扫描成品与理论数模逐点比对生成偏差色谱,分离翘曲与收缩量,反推模具型面修正量并做双向补偿,试模迭代到公差内。
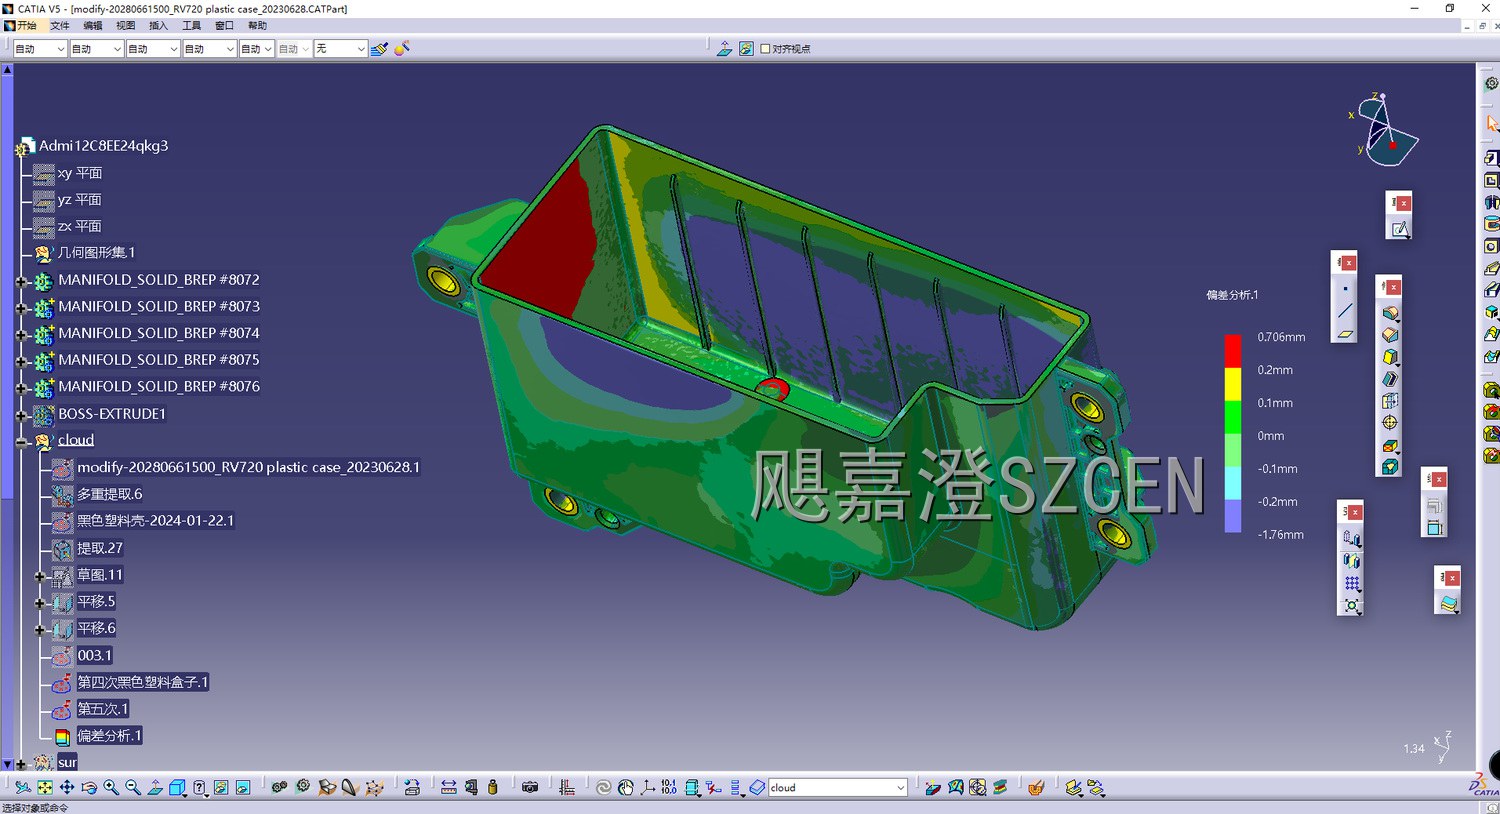
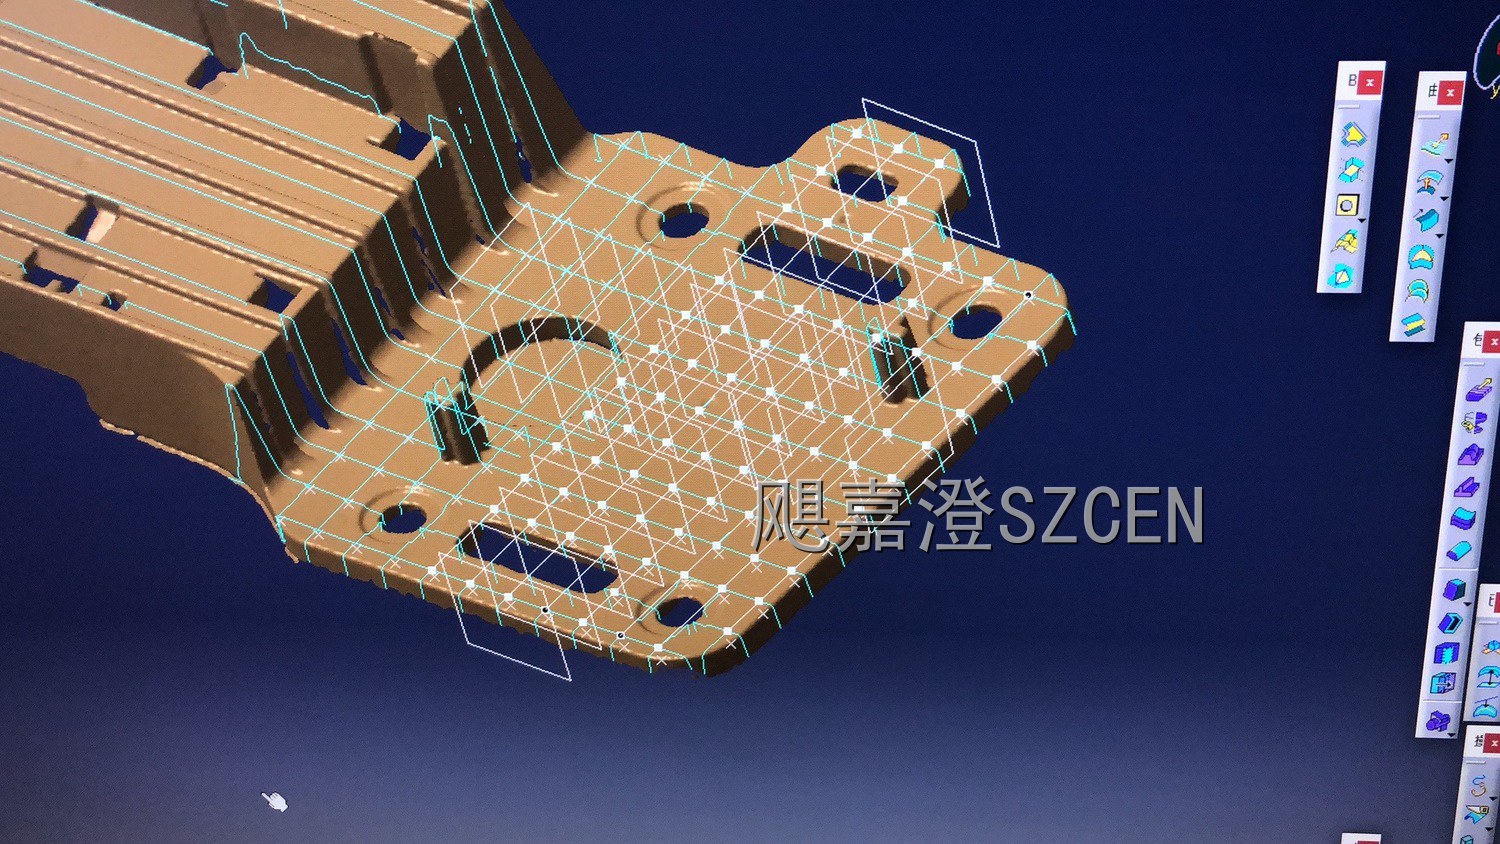
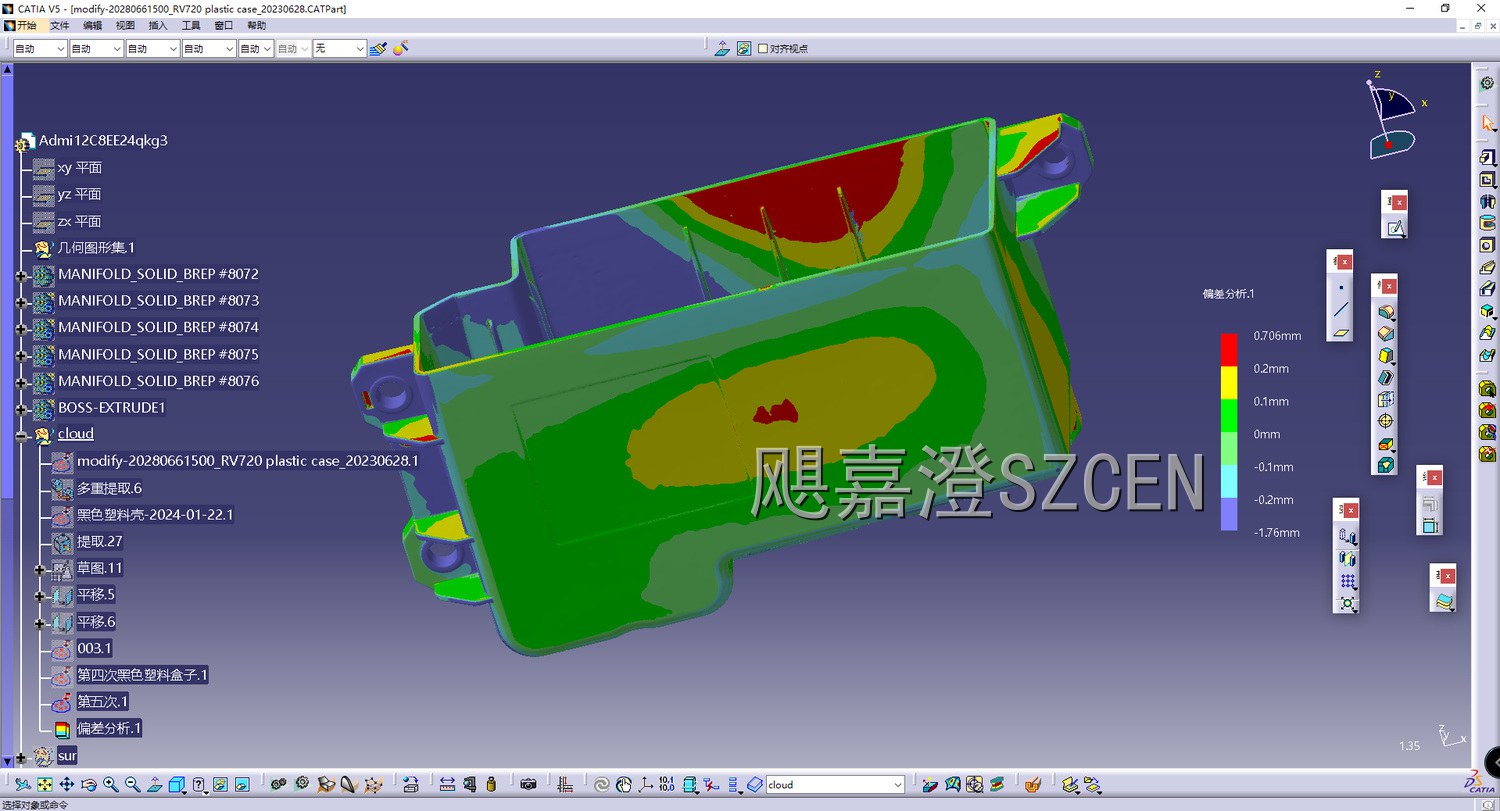
图片为示意效果,实际交付以项目实拍为准。
本项目为汽车配件尼龙件的扫描检测与反变形补偿,尼龙件注塑后容易翘曲变形,冷却收缩加吸水膨胀,成品往往比模具型腔缩了或多出弯曲,装配时孔位对不上、面贴合不良。等到装车才发现问题,改模成本很高。项目对尼龙配件做扫描检测与反变形补偿:先用扫描数据比对理论数模、量化变形量与分布,再按变形规律反向修正模具型面,让成品冷却后回到正确形状,兼顾检测精度与补偿方案的可生产性。
状态记录:记录尼龙件的成型批次、冷却时间与存放环境湿度,作为变形分析的前提条件。
表面显像处理:尼龙件多为深色哑光或半透明,先做显像处理提高点云质量。
多姿态扫描:正反两面与侧面分别扫描,重点覆盖翘曲最明显的边缘与安装孔区。
定位基准采集:按设计基准把孔位、定位柱作为对齐基准单独加密采集。
多件重复检测:同一模具取多件成品分别扫描,区分系统性变形与随机波动。
基准对齐:把扫描点云按孔位与定位柱对齐到理论数模坐标系。
偏差计算:逐点计算实测与理论的差值,生成整体偏差色谱图。
变形规律提取:分离出翘曲方向、弯曲量与扭转量,判断是收缩型还是翘曲型变形。
区域分色分析:把超差区域按偏差量分色标注,区分需要补偿与可以放行的部位。
装配影响评估:模拟装配状态,评估变形对孔位对中与面贴合的实际影响。
分析报告:输出偏差图谱、变形量与超差区域清单,作为补偿依据。
补偿量推算:按变形量与收缩方向反推模具型面的修正量,含收缩率与翘曲双向补偿。
型面反向修正:在数模上做反向预变形,把成品冷却后的形状拉回理论位置。
局部补偿处理:对超差集中的边缘与孔位做局部补偿,避免整体改模。
试模验证:按补偿后数模试模,重新扫描成品确认变形量是否收敛到公差内。
迭代收敛:偏差未达标的部位做二次补偿,直到成品稳定落在图纸公差范围内。
数据交付:交付补偿后模具数模、偏差检测报告与补偿量记录,方便后续复制与追溯。
尼龙件的反变形是先量准、再算反。项目先记录成型批次、冷却时间与存放湿度,因为尼龙吸水与冷却状态直接影响变形量;深色哑光件先做显像处理,再按正反面与侧面多姿态扫描,孔位与定位柱单独加密作为对齐基准,同一模具取多件分别扫描,区分系统性变形与随机波动。分析阶段把点云按基准对齐到理论数模,逐点算差生成偏差色谱,分离出翘曲方向、弯曲量与扭转量,判断是收缩型还是翘曲型变形,并模拟装配评估对孔位与面贴合的影响。最后按变形量反推模具型面修正量,做收缩与翘曲双向补偿,超差集中的部位做局部补偿,试模后重新扫描验证,未达标再做二次补偿直到收敛。补偿后数模与检测报告一起交付,改模有据可依。
| 检测精度 | ±0.02mm |
|---|---|
| 检测对象 | 注塑尼龙件翘曲与收缩变形 |
| 交付 | 偏差色谱报告 + 补偿后模具数模 |
| 周期 | 3-6 个工作日 |
| 补偿方式 | 收缩率与翘曲双向反向补偿 |
| 验证 | 试模后重新扫描迭代至公差内 |
以上为常规配置参数,实际以需求评估后的方案书为准。
实测点云与理论数模逐点比对,生成偏差色谱图看清翘曲与收缩
按变形规律反推模具型面修正量,收缩与翘曲双向补偿
试模后重新扫描验证,未达标继续二次补偿直到成品稳定收敛
我们可以带样件到现场,也可以安排就近已完工的案例实地看样。