点击扫描添加微信

微信扫一扫,直接沟通
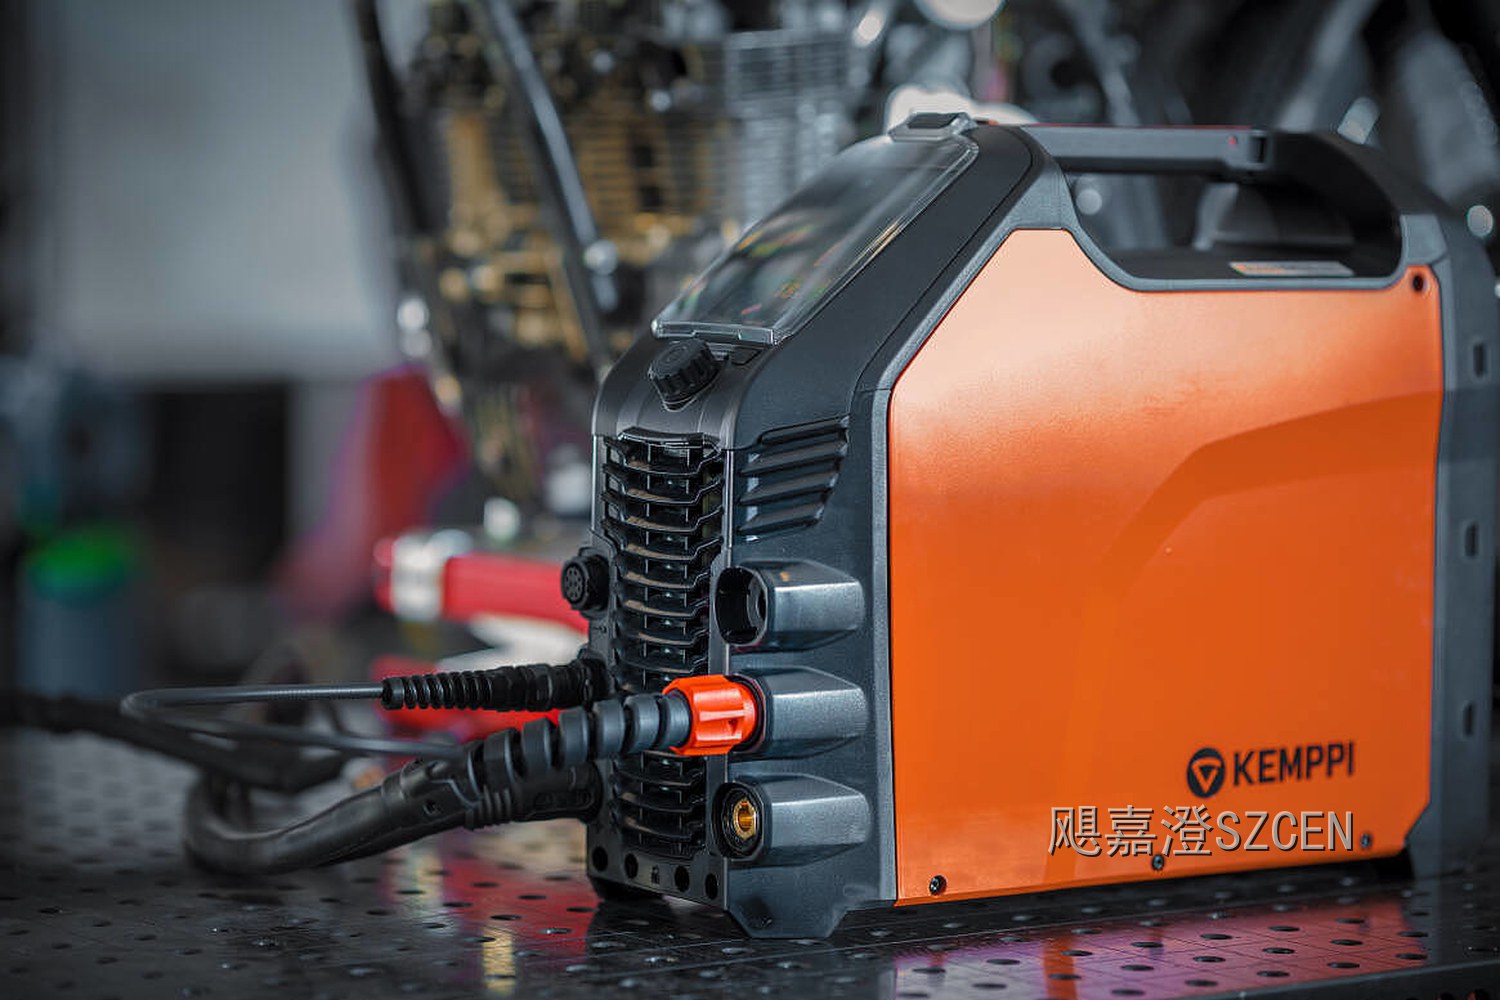
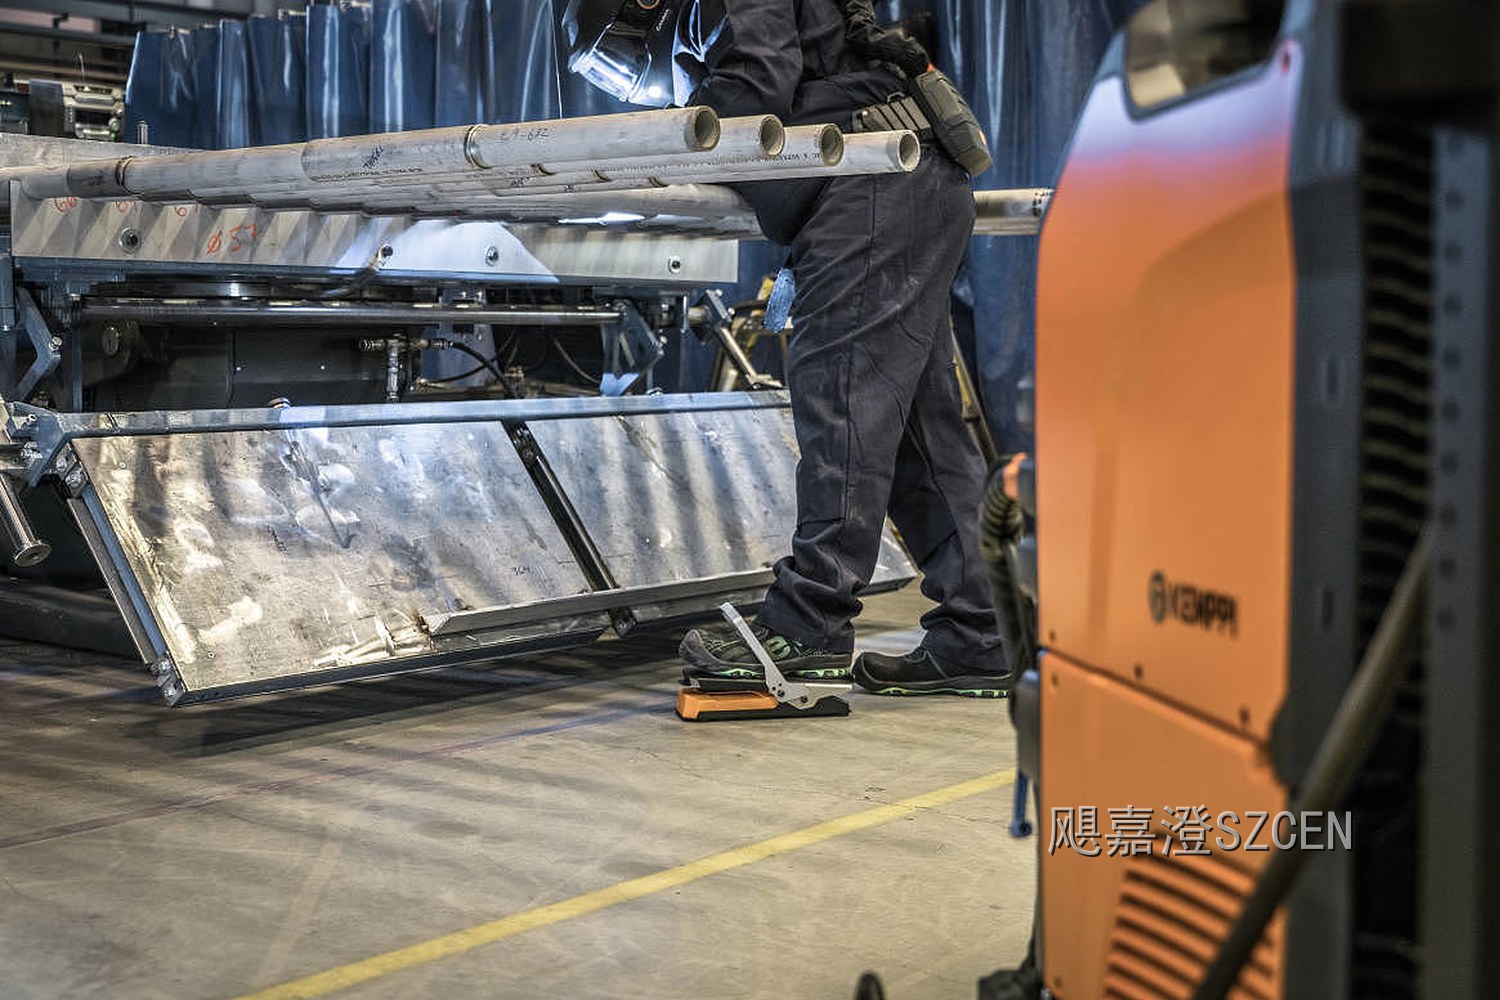
面向不锈钢管道与铝型材焊接场景,完成立式焊接电源外观重塑与结构集成:面板上移倾斜便于读数,机身格栅形成贯通风道,接口集中布置。
图片为示意效果,实际交付以项目实拍为准。
本项目为立式数字化氩弧焊接电源整机外观与结构设计,面向不锈钢管道、铝型材、精密钣金等中高端焊接作业场景。传统工业焊接电源普遍是钣金方箱加外挂线缆的形态,控制面板平置不便看数、接口与气水管散乱外露、搬运靠两只手抬、机身色彩与品牌识别也偏弱。项目结合焊接工艺操作习惯、电气与水冷结构要求以及车间搬运方式,完成整机外观重塑、控制界面重构与内部结构集成,兼顾操作可视、散热可靠、搬移省力与品牌识别。
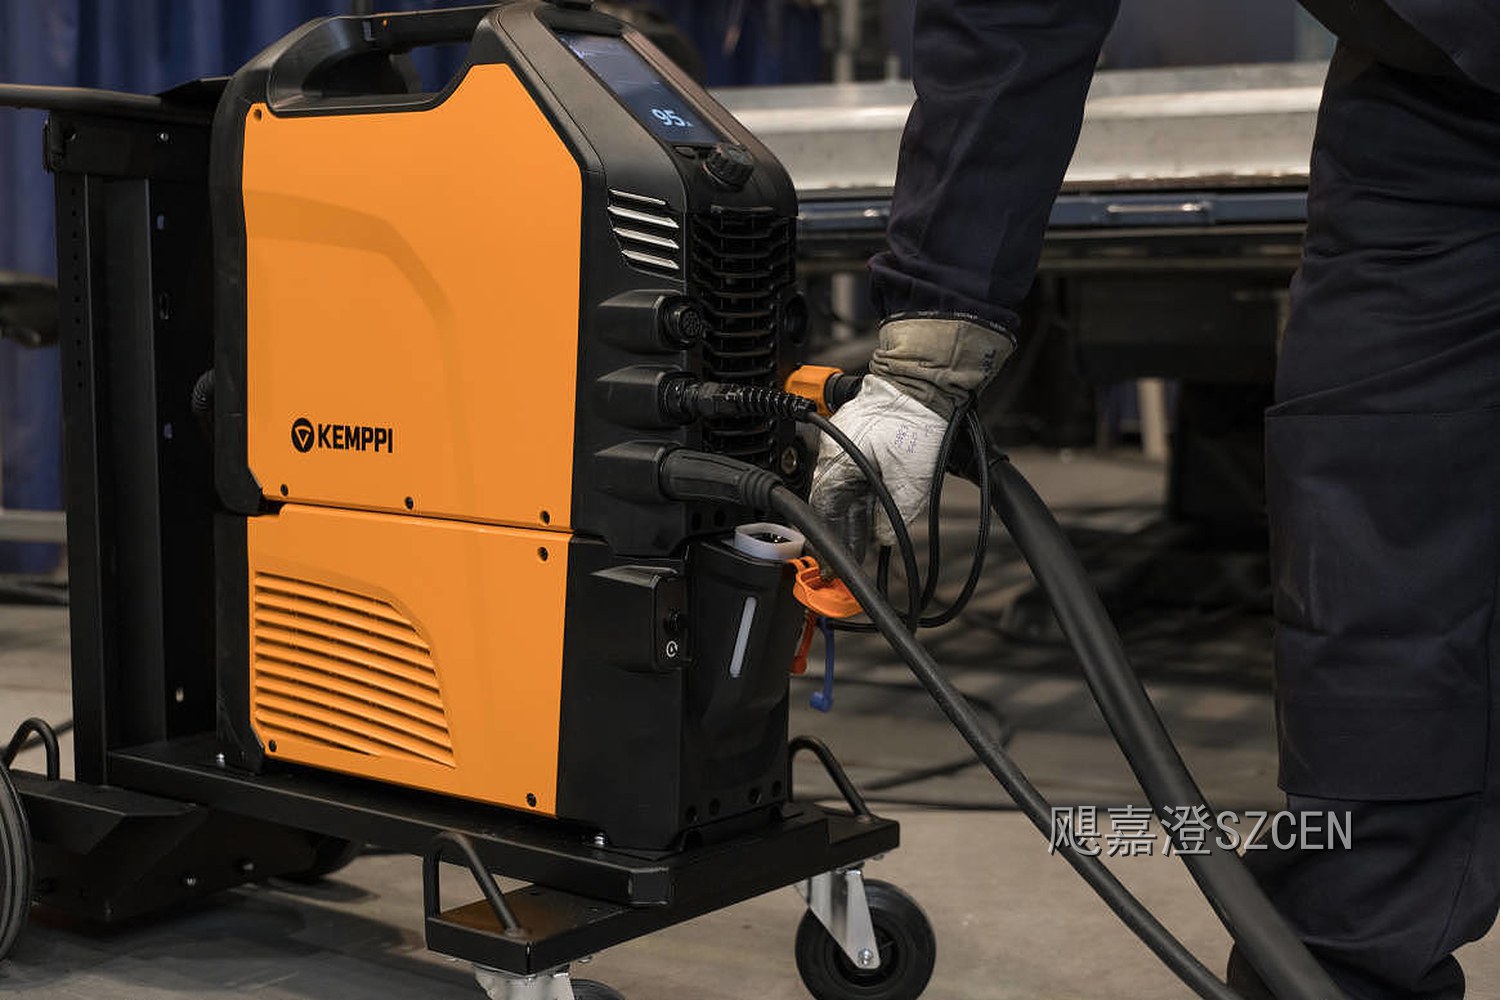
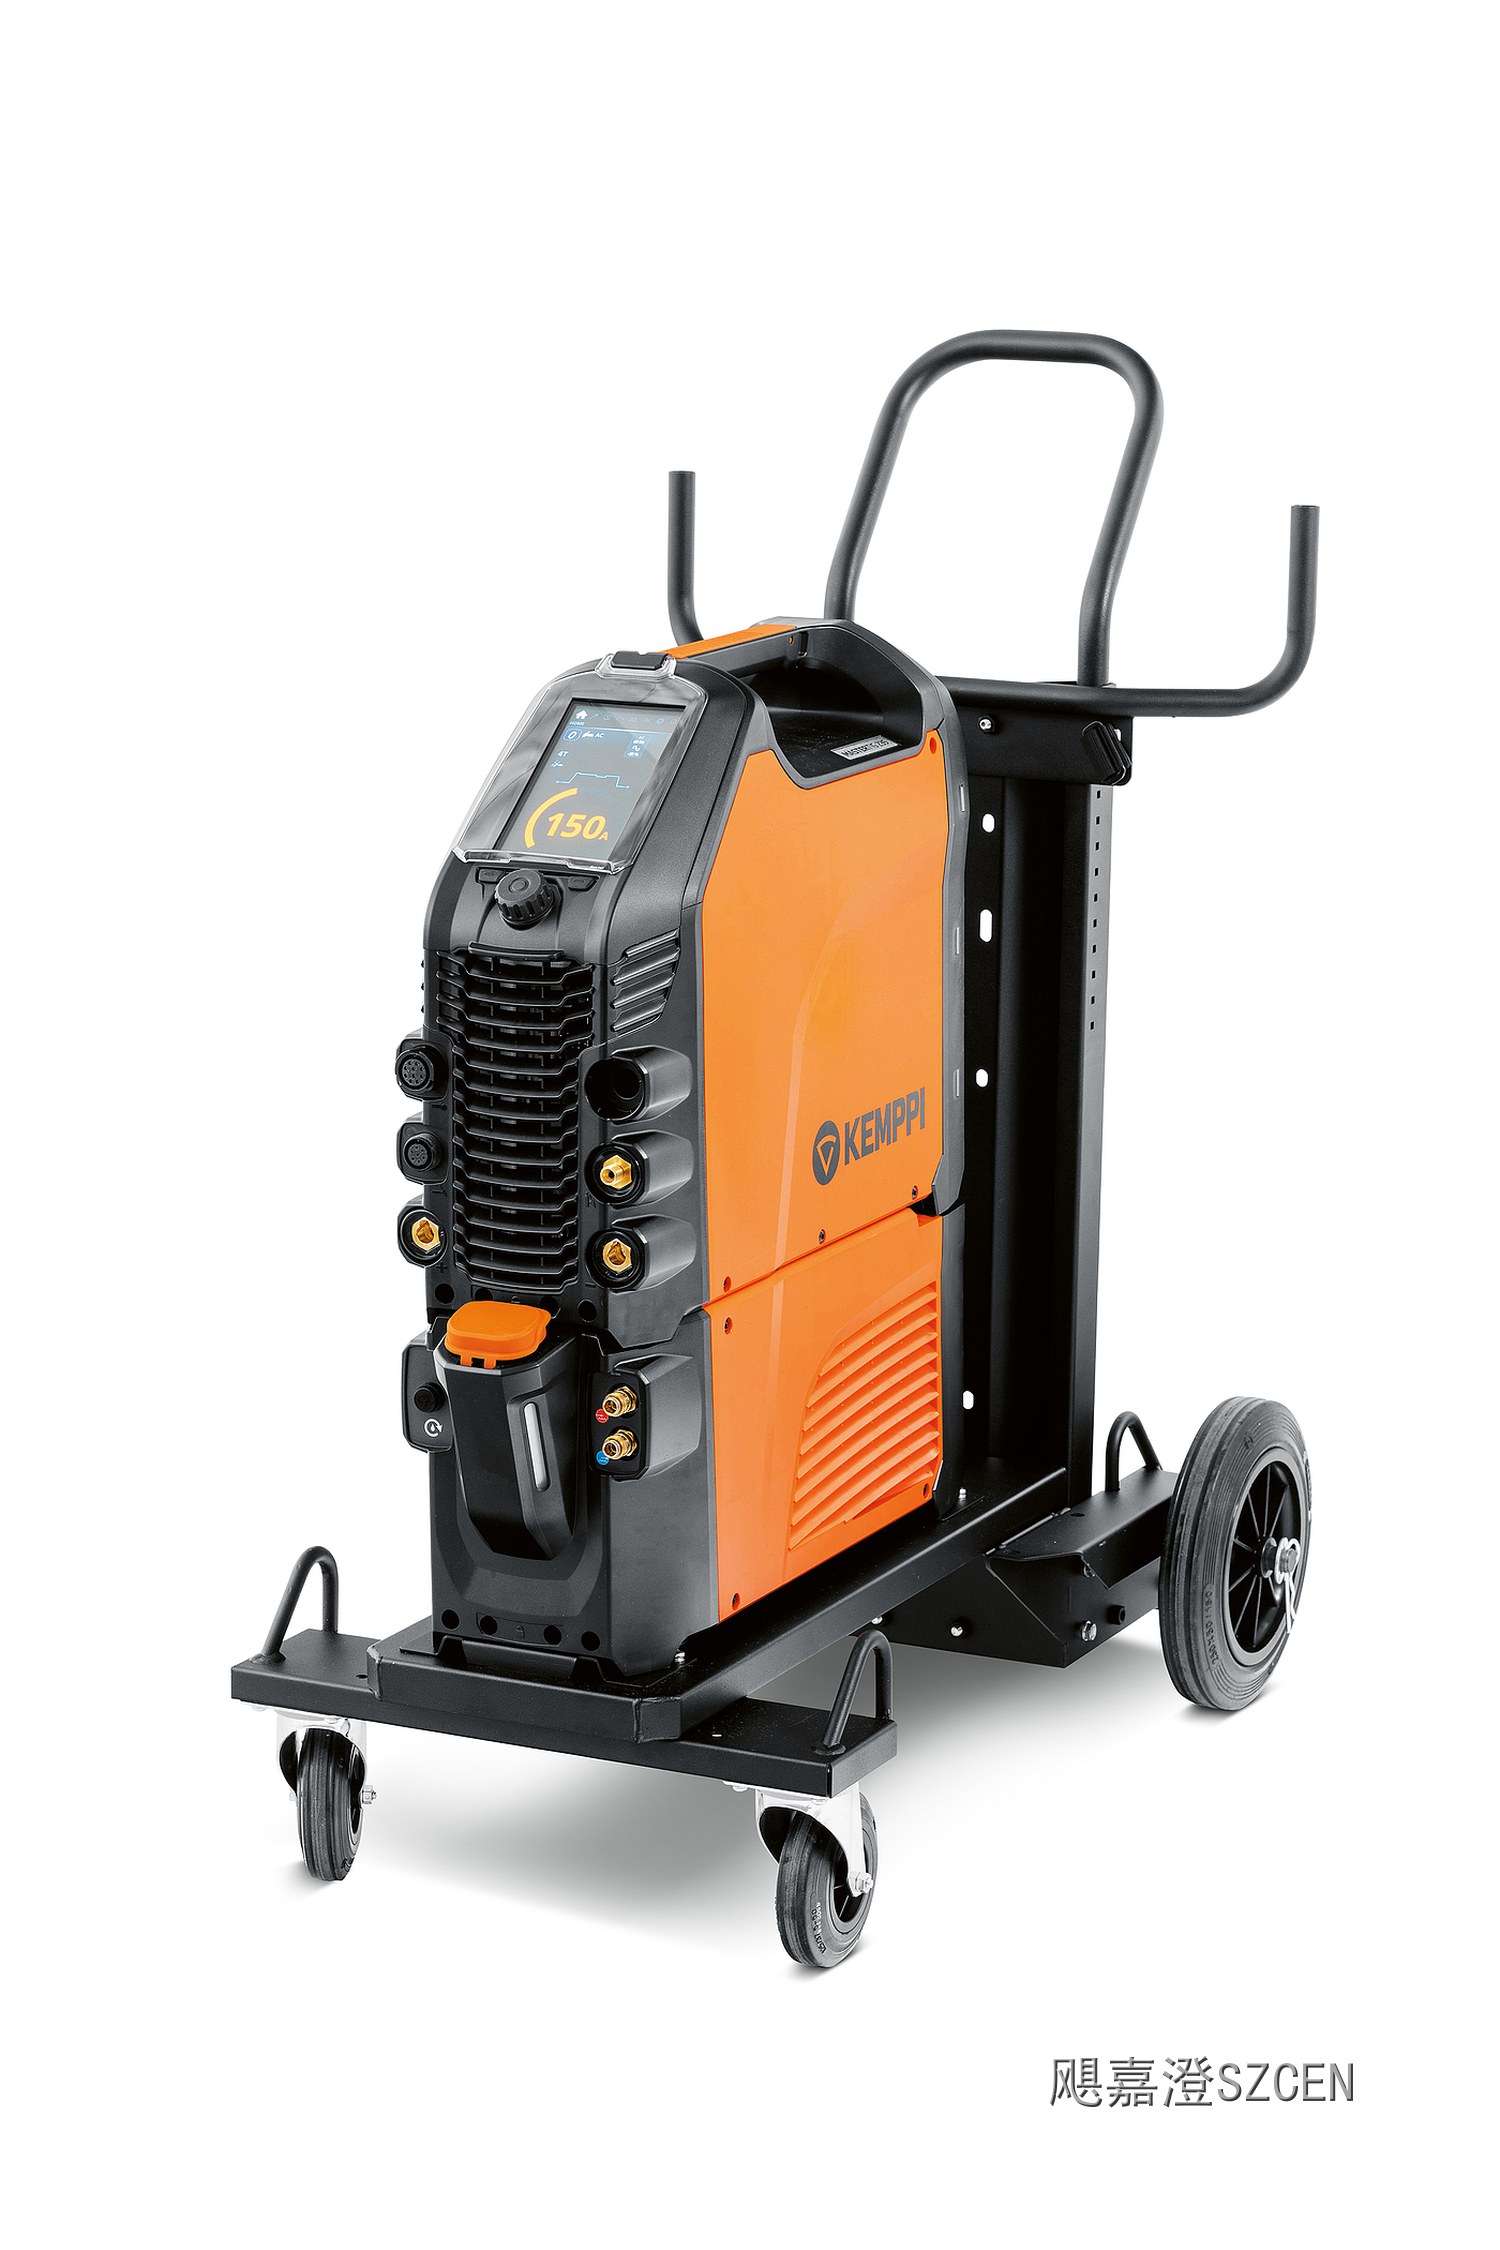
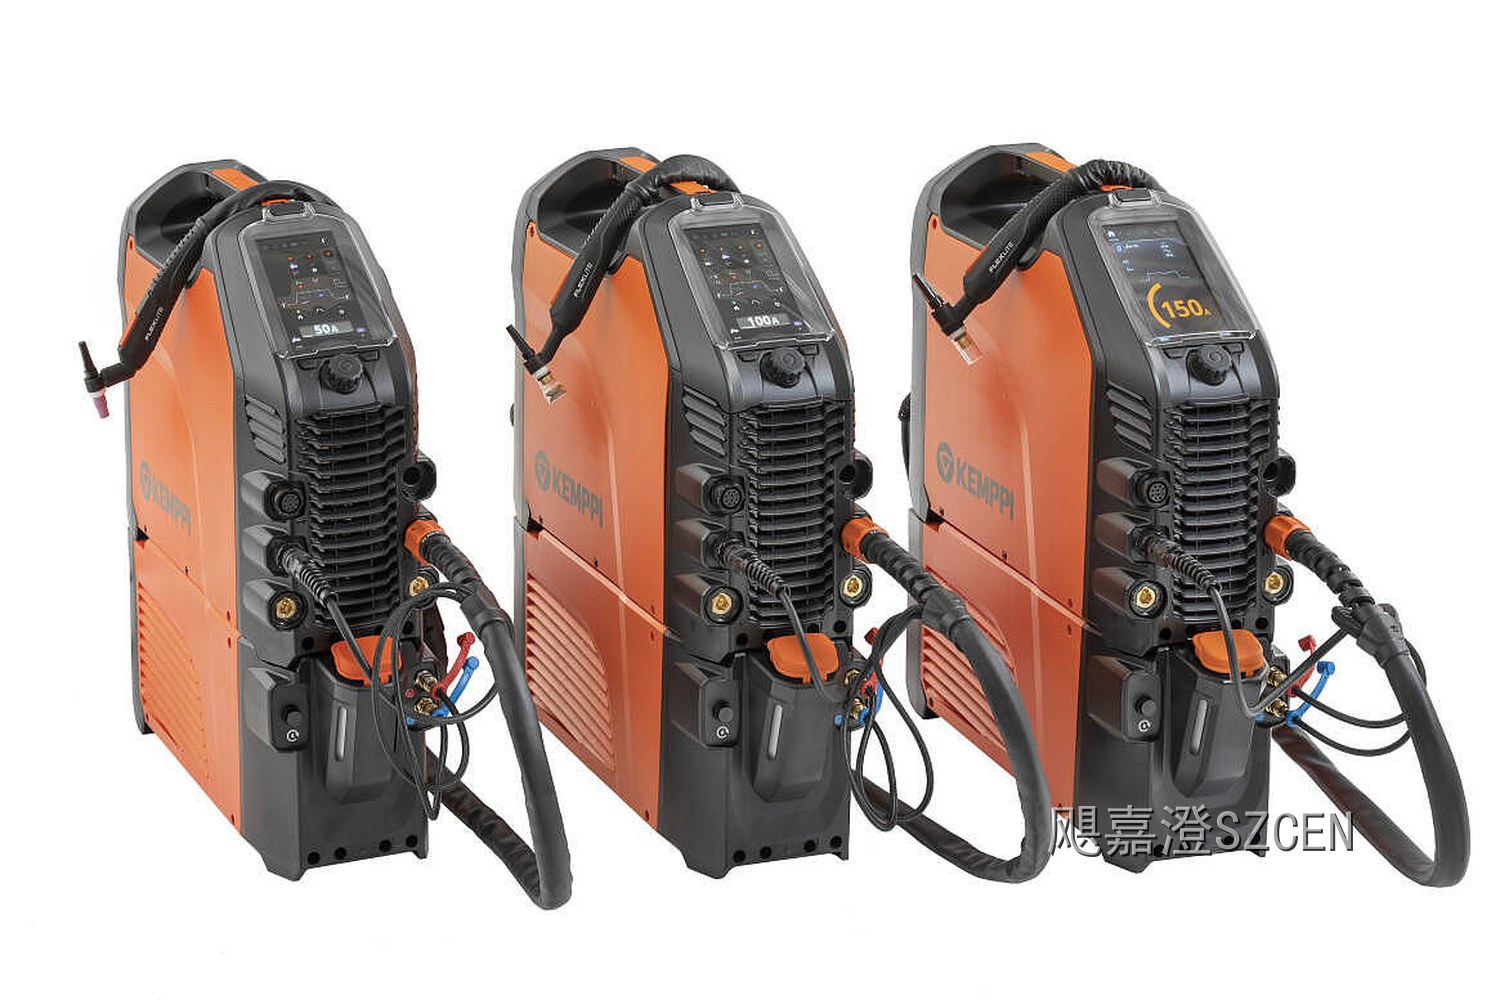
整机造型:采用立式塔形机身,橙色大侧板与深灰前面板形成大面积分色,侧面以斜切面过渡到顶部收口,形体方中带圆、轮廓紧凑,放在车间与工地都不显笨重。
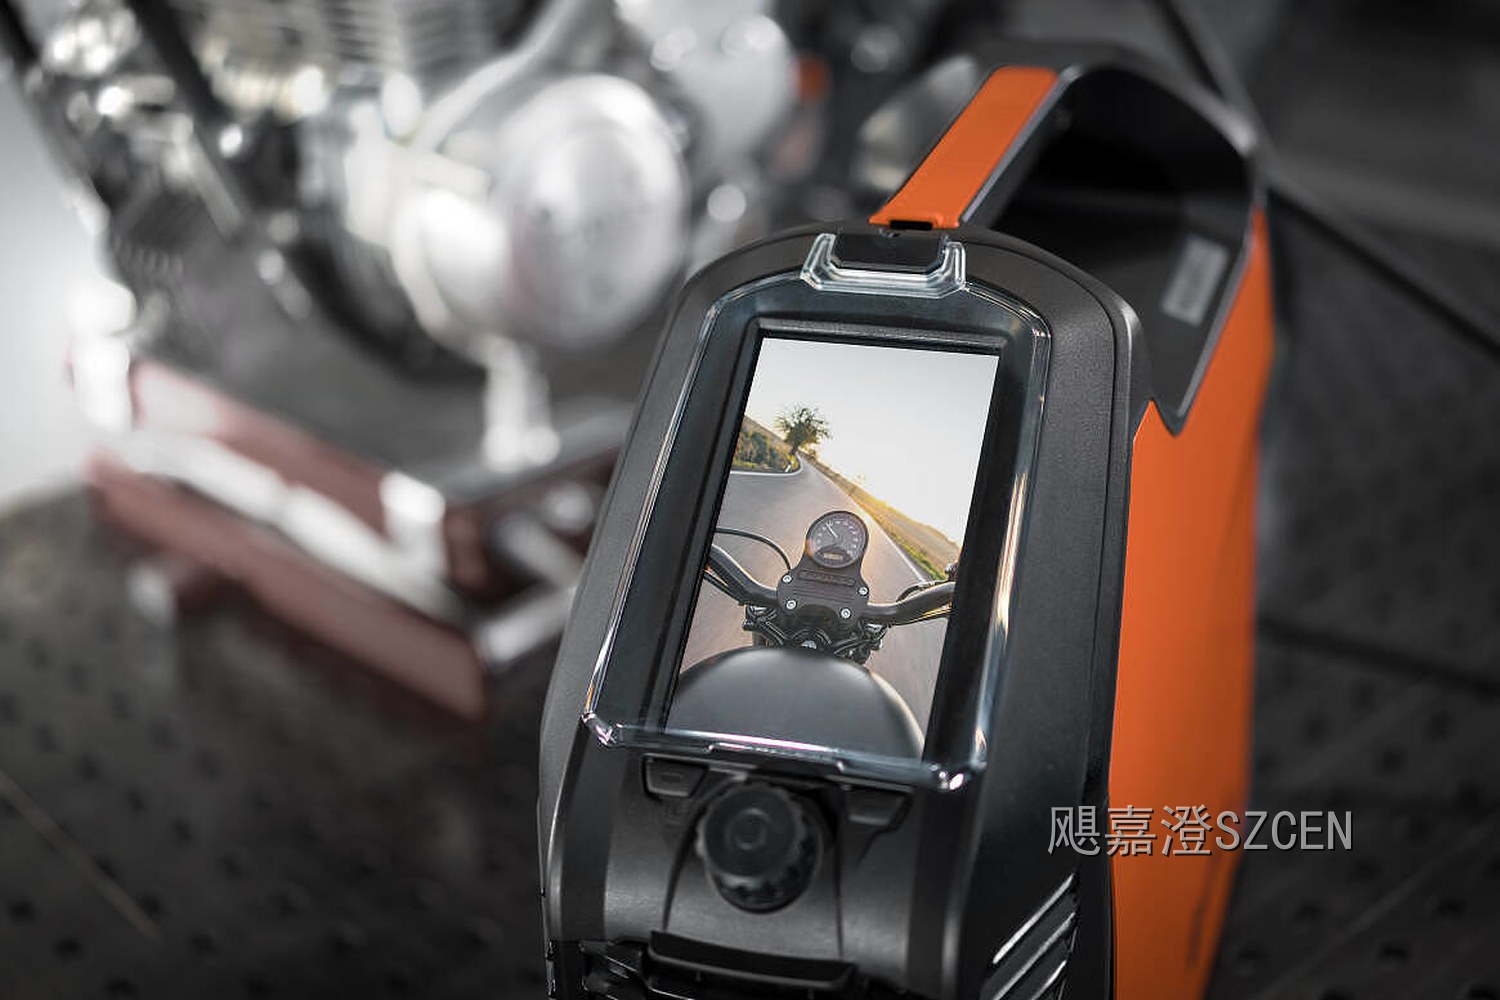
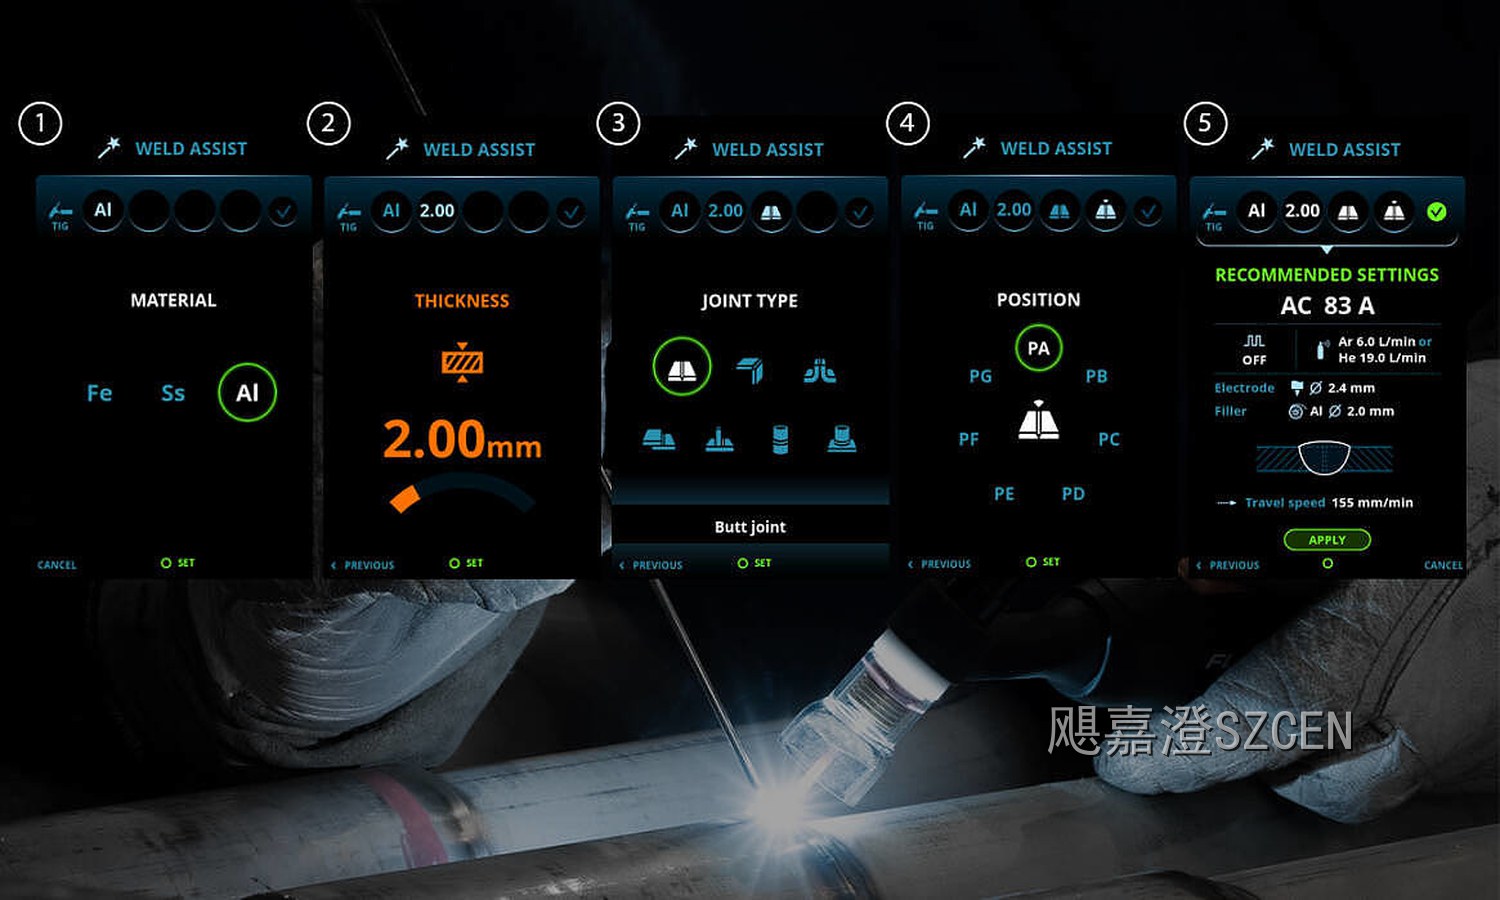
控制界面:控制面板上移到机身顶部并做倾斜处理,配大尺寸显示屏与单旋钮加按键的组合,操作者站立或俯身都容易读数与调节;屏幕区做凹陷内嵌,避免磕碰与反光。
散热语言:前面板中段布置规则排列的横向格栅,侧面下段同步开格栅,格栅走向与机身线条一致,把散热开口做成整机造型的一部分,而非后加的百叶。
接口与管路区:机身下部集中布置气体、水冷与焊枪接口,黄铜接头与彩色旋钮用于区分气、水、电极等不同回路,蓝色与红色细管走向规整,接线不打架。
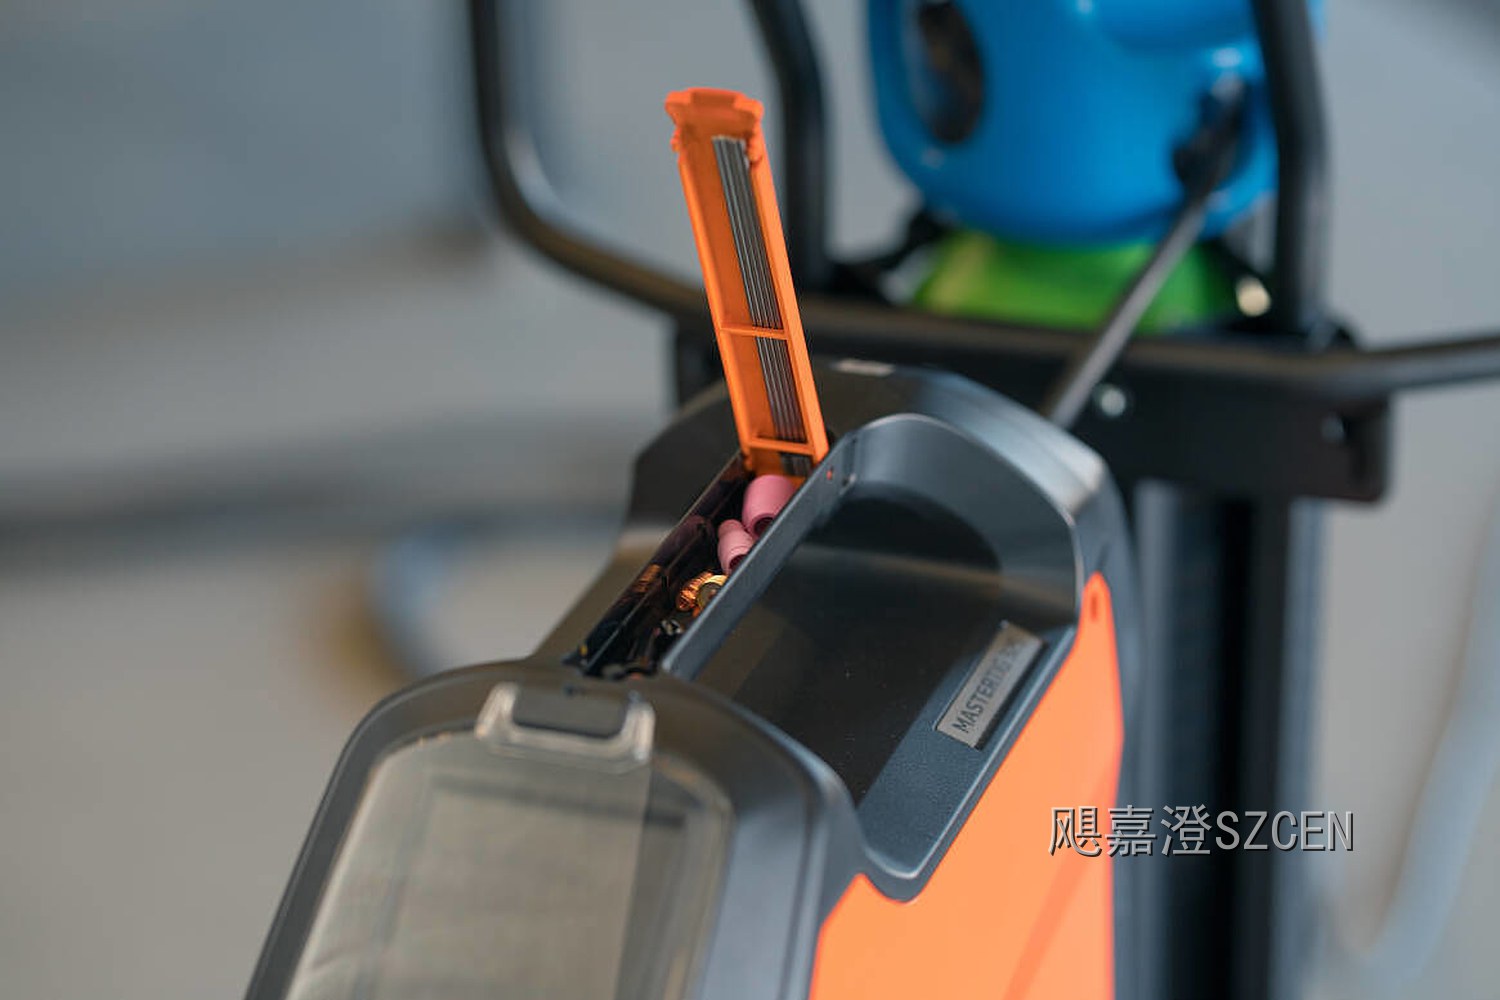
提手与线缆管理:顶部集成拱形一体提手,提手跨度覆盖机身重心,单手可拎;侧面预留线缆挂臂与波纹走线管,作业间隙把焊枪线挂在机身上,减少拖地磨损。
材质工艺:侧板为金属件成型后静电粉末喷涂,前面板与格栅为高强度工程塑料注塑成型,接头与旋钮采用金属与增强塑料组合,表面磨砂处理,耐油污、易清洁。
塔式机身与分仓布局:机内按电源模块、控制模块与水冷循环分为上中下三段,动力器件与电控板分层布置,强弱电走向分离,减少相互干扰,也便于售后按模块拆换。
控制面板装配结构:控制面板为独立模组,显示屏、旋钮与按键预装在同一注塑面板上,通过卡扣与定位柱固定到机身骨架,正面看不到螺钉,装配工序集中。
散热风道结构:前格栅进风、侧面格栅出风,形成贯通式风道;格栅内侧设导流筋与防尘网,兼顾风量与粉尘防护;水冷机型在风道外单独走水路,避免漏液影响电气件。
接口模块化结构:气体接头、水冷接头与焊枪输出端集成在同一接口区模组内,接头采用防呆设计,插错插不进;接口模组可从面板后方整体拆装,维修不必拆整机。
提手与吊装结构:顶部提手与机身骨架一体连接,受力点落在框架上而非外壳件;提手正下方设置加强筋与承重衬板,吊装、搬运与跌落工况下机身不易变形。
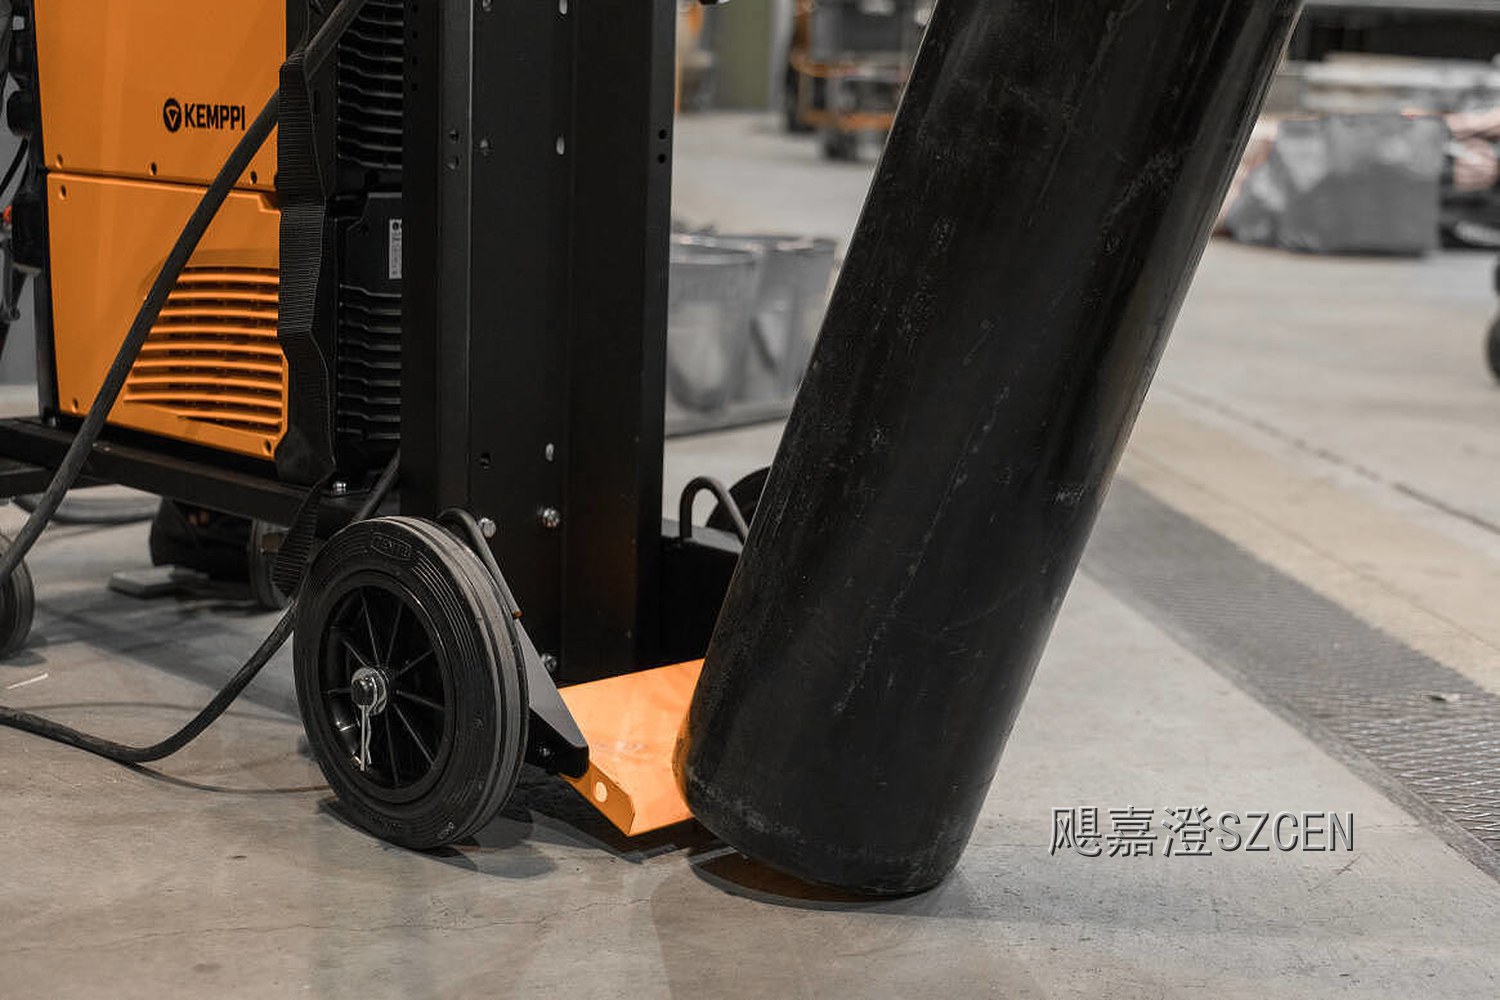
底座与移动作业结构:机身可独立立于地面,底部预留轮组与推车安装位,装轮后可推行移动;底座设线缆离地空间,减少线缆在潮湿地面长期浸泡。
外观手板:数控加工前面板、格栅件与侧板饰件,按色号喷涂,验证整机比例、橙色与深灰的分色边界以及提手手感。
结构样机:钣金骨架配三维打印或小批量注塑面板件,装配控制模组、接口模组与格栅件,测试面板装配精度、格栅装配缝与提手承载。
功能样机:装入电源与控制系统,连接焊枪、气管与水管联调,测试显示与旋钮操作、连续焊接下的风道温升与整机振动。
整机采用立式塔形造型,橙色大侧板与深灰前面板强对比分色,侧面斜切过渡、顶部收口,形体紧凑不笨重。控制面板上移并做倾角,大尺寸显示屏配旋钮按键,站立即可读数和调节;前面板与侧面下段布置规则横向格栅,形成前入侧出的贯通风道,格栅即造型的一部分。气体、水冷与焊枪接口集中在机身下部,用黄铜接头与彩色旋钮区分回路,插接不打架;顶部拱形提手覆盖重心,侧面挂臂与波纹管规整线缆,底部预留轮组与推车安装位。侧板为金属喷涂件,前面板与格栅为工程塑料注塑,耐油污、易清洁,适合不锈钢管道、铝型材与精密钣金的车间与现场焊接作业。
| 设计交付 | 外观与结构全套三维图档,含工程图与装配图 |
|---|---|
| 材质方案 | 金属侧板配工程塑料面板与格栅件,表面喷涂与磨砂处理 |
| 工艺路线 | 钣金骨架样机 → 数控手板 → 小批量注塑 |
以上为常规配置参数,实际以需求评估后的方案书为准。
控制面板上移并做倾角,站立即可读数与调节
格栅与风道随造型同步设计,风道贯通不额外占用体积
外观 → 结构 → 打样 → 小批量,单一对接人负责
我们可以带样件到现场,也可以安排就近已完工的案例实地看样。